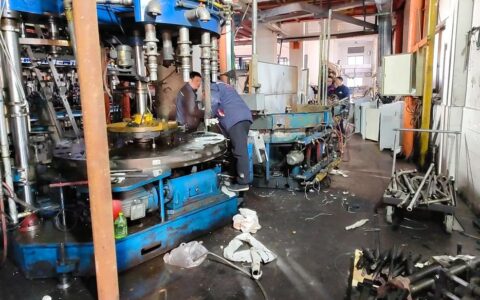
为啥传统铸造离不开模具?——那个让人又爱又恨的木模
外行可能不理解,铸造说白了就是“玩砂子”——做出空腔,灌进铁水,凝固成形。听起来粗犷,可一个合格的砂型,讲究大了去了。以前做砂型,得先有个模样(木模、金属模),然后填砂、紧实、起模,每一步都是手艺活儿。尤其是复杂件,叶片、流道、内腔一多,模具分型面得七八个,有些还不得不拆成芯盒,一个芯子一个芯子地打。 模具成本能占到铸件总成本的20%-40%,改一次设计,模具就得废掉重来。更头疼的是试制阶段——设计还没冻结呢,谁舍得投模具?可没模具又做不出样件,死循环。老周当年为了一个液压阀体样件,用石膏模凑合,结果尺寸飞了,被客户骂得狗血淋头。
3D打印砂型到底怎么玩?——喷墨粘砂,一层一层叠出空腔
技术原理其实不神秘。打印头喷出树脂粘结剂,选择性喷洒在预铺的砂层上,砂粒被粘住,没喷到的地方还是散砂。打完一层,工作台下降,铺新砂,再喷下一层。打完以后把散砂清掉,一个精准的砂型(或砂芯)就这么“长”出来了。 我见过一台国产机打印涡轮壳砂型,喷头唰唰唰,像缝纫机一样,六个小时打出四个芯子,尺寸精度±0.3mm。现场一个年轻技术员跟我说,以前这套芯子得五副芯盒,老师傅紧砂紧得指关节都变形了,现在他下班前编好程序,第二天一早直接取件。❗不过他也承认,支撑设置很有讲究,有一次忘了加支撑,打到一半塌了,废掉半箱砂——都是教训。 尤其适合那些带复杂内腔、薄壁、异形油路的铸件,传统方法脱模难、取芯难,打印却可以一体化成形,想打多扭曲的流道都行。一些航空航天件、医疗假体、汽车轻量化结构,已经开始大量用这种工艺了。
成本账怎么算?——初期肉疼,长期真香
聊到这儿,很多人要问了: 问:3D打印砂型贵不贵?跟传统模具比,哪些情况下划算?答:打印砂型按公斤算材料费,一公斤混合砂大约3-8元,加上设备折旧、人工,单件成本比批量生产的模具分摊成本要高。所以批量几百件以上的话,传统模具依然有优势。但如果只打几十件、甚至几件,那打印就完胜了——免去了开模费、改模费,还能快速迭代。尤其新产品试制,打印一个小砂型,两三天出铸件,测试完立马改设计,再打一版。这速度,传统开模根本没法比。💡 问:打印的砂型强度够吗?会不会冲砂、夹渣?
答:确实,早期树脂砂打印件强度偏低,浇注时容易冲砂。现在树脂体系进步很快,酚醛、呋喃都有对应的打印树脂,固化后抗拉强度能到3-6MPa。有些厂还会在打印后对砂型做浸涂处理,表面搞一层耐火涂料,基本和传统树脂砂强度持平。不过要注意发气量——某些树脂发气大,容易引起气孔,得在排气设计上多下功夫。❗ 说到这儿想起一桩事儿。2019年我给一家泵企推3D打印,老板一听单价直摇头,说比木模分摊贵三倍。后来他们接了个定制叶轮,只有五件,传统开模亏到姥姥家,硬着头皮试了打印。结果交货期缩短70%,铸件内部质量反而更稳(因为流道随形设计,充型更顺)。现在那家公司成了忠实用户,连工装夹具都开始用打印砂型做了。
智能铸造离我们还有多远?
打印砂型只是第一步。我去年去德国GIFA展会,看到不少厂把3D打印、机器人组芯、自动化浇注、在线检测串成一条线。砂型打印好,机械手抓取,自动涂敷涂料,送到浇注工位,全程扫码追溯。有的系统甚至能根据铸件三维扫描反馈,自动补偿打印模型的收缩变形。 国内也有一些先行者。山东一家铸造厂上了套数字化车间,老板是80后,思路活络。他把所有砂型打印数据上传到云平台,客户在手机端就能看到自己铸件的打印进度、质检报告。他说这叫“透明铸造”,我倒觉得这是把铸造从手艺活变成了数据活。💡不过他也吐槽,设备互联容易,可不同品牌打印机、机器人的协议打通,差点没把IT工程师逼疯。 最后想泼点冷水:3D打印砂型不是万能药。比如超大件(几吨重的床身)、超大批量(年需求几十万件),传统造型线还是王道。打印速度目前偏慢,一台机器一天也就产几十公斤砂型,效率有待提升。还有砂子的回收处理,含树脂的废砂再生成本不低,搞不好会变成环保隐患。 但趋势已经很明显了:铸造工业正在从“减材制造模具”转向“增材制造砂型”,设计自由度、响应速度、定制化能力都有了质的飞跃。或许再过五年,铸造厂里最吵闹的不是混砂机,而是打印喷头沙沙的声音。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铸造工艺的革命:3D打印砂型如何颠覆传统制造 https://www.dachanpin.com/a/tg/62432.html