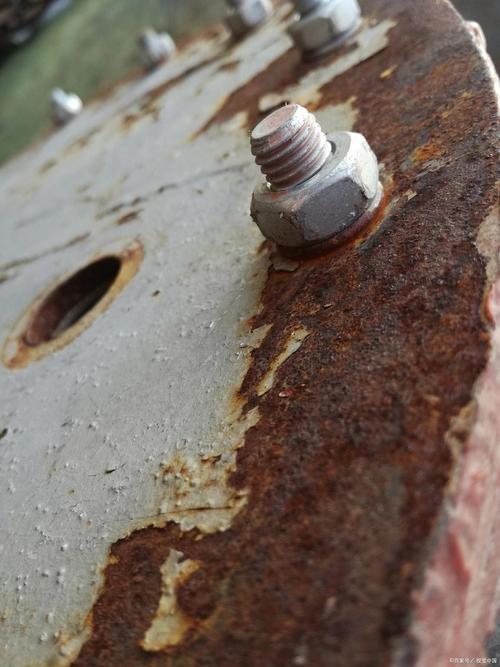
那天凌晨三点,生产线突然停了。没有征兆,没有报警——只是停得干干净净。我赶到现场时,维修班长正蹲在工位旁边,手里捏着一颗M8的螺栓,脸上的表情像见了鬼。‘就这玩意儿。’他说。就这玩意儿。一个拧紧不到位的螺栓,让整条装配线瘫痪了四个小时,直接损失这个数——他比了个手势。我一看,后背开始出汗。
说实话,工业装配这行干得越久,越是对这些小东西充满敬畏。你以为不就是拧个螺丝、压个轴承么?但当你面对每年几百万次的重复动作,当精度要求从毫米缩到微米,任何微小的偏差都会被无限放大。我们之前做过统计,在一条年产能50万件的自动线上,因装配误差导致的次品率每增加0.1%,换件返工的成本就够买辆好车了。更不用说那些流入市场的隐性故障——那才是真正的噩梦。
误差从哪里钻进来的?
很多人以为装配误差就是机床精度不够。天真了。在一条典型的动力总成装配线上,误差来源至少有七八种,而且常常连环耦合。比如,上料时零件的定位偏差0.02mm,到了压装工位,因为导向套磨损又多了0.03mm,最后拧紧螺栓时,法兰面没有完全贴合——完蛋。拧紧曲线瞬间飙红,设备报警,但螺纹已经轻微变形了。我们当时用工业CT扫了一批次品,才发现螺栓根部有发丝样的裂纹。那批发动机,后来召回了一大半。
环境温度呢?你敢信,一个装配车间昼夜温差能到8℃,铝合金件的热胀冷缩足以吃掉你预留的全部公差。还有振动,隔壁冲压线一开,你这边精密力传感器跳得跟心电图似的。更别提来料一致性了——供应商那批轴的粗超度Raz值波动超过30%,压装力散差直接翻倍。这些问题,图纸上根本看不出来。
所以,别再盯着单一指标了。你得画出整个误差传递链,像侦探一样去追溯。我们后来强制要求,所有精密压装工位必须监测力-位移曲线的全貌,而不只是终点力值。因为曲线斜率的变化比最终数值更早暴露问题。这个参数现在是我们验收新设备的金标准——不接受任何打折。
防错不是加个传感器就完事
一说防错,很多人第一反应:“装个传感器呗。” ✅ 没错,但怎么装、怎么判,天差地别。我之前参与过一条电机转子装配线的改造,原设计在每个压入工位放了位移传感器。逻辑很简单:到不了位就报警。结果呢?误报率高达12%。操作工直接拿胶带把报警灯糊上了——你看,这就是所谓的智能化。
我们复盘发现,涂敷的润滑脂厚度变化、转子铁芯叠片的微量错位,都会影响最终位移。后来改了策略:不再只盯最终位置,而是结合压装力包络线,用动态公差带判断。说白了,就是让系统学会“看在什么力度下到达了什么位置”。为实现这个,我们给PLC写了几百行梯形图,把历史力-位移曲线做成模板,实时对比。上线第一个月,误报率降到0.3%。之前糊胶带的操作工主动跑来问,能不能给他也装个屏幕看一眼曲线——他说看着曲线走完觉得踏实。
视觉防错也是重灾区。某次我们引入3D相机检测安装孔有无残留切屑,结果下午三点的阳光从车间天窗斜射进来,反光导致系统把合格件全部打为NG。那酸爽。💡 经验教训:视觉工位必须严格控制环境光,最好加物理遮罩,并且要针对不同来料颜色做光源补偿。那些只管卖相机的集成商,才不告诉你这些。
问:我们产线品种多,换型频繁,防错装置总是要重新标定,太费时间,有解吗?
答:这是典型的刚柔冲突。最直接的办法是上柔性防错概念——用伺服驱动的定位夹具,一键切换配方。标定数据存储在RFID标签里,换型时自动读取。投资是大了点,但比人工反复调参要可靠。我们测算过,一条混流线一年省下的换型时间成本,差不多18个月就能摊销掉硬件的额外开销。当然,前提是你得有靠谱的工艺数据库,否则配方一多,自己先乱套。
扭矩之外,我们还能信什么?
扭矩控制是螺栓装配的基石,但如果你以为设个目标扭矩就万事大吉,迟早会栽跟头。我踩过的坑:螺纹上有防松胶,扭矩合格了,但预紧力只有设计的60%,因为粘性阻力吃掉了大部分扭矩。等发现时,螺栓已经松脱,整个机构晃动。那是在一辆试验车的底盘上,想想后怕。
所以,现在但凡涉及安全或关键功能的位置,我们坚持扭矩-转角法:先拧至贴合扭矩,再转过一个精确角度。这比单纯扭矩控制准得多,因为它直接关联螺栓伸长量。最近还开始测试超声波螺栓测长仪,在线测出实际预紧力,这下心里更有底了。不过那玩意儿对环境振动敏感,安装调试得特别小心。有次我们传感器没夹紧,读出来的值跟开玩笑似的,愣是把0.2mm的伸长测成0.5mm,螺丝都快被我们拉断了——还好复检及时。
问:我们用了扭矩-转角法,为什么还是有拧紧不合格?
答:多半是初始贴合位置没找对。需要确保螺栓头部完全接触被连接件,系统才开始计角度。有时螺纹乱扣,或者垫片遗漏,都会干扰。我们后来加了力矩速率监控:在认帽阶段,力矩上升的斜率必须在规定窗内,否则直接挑出。另外,定期用标定小车实测动态扭矩,不要只信传感器输出。哦,还有,定期清理套筒里的铁屑!别问我为什么强调这个……🙈
人,才是最大的变量
自动化率再高,总有人工介入的环节。返修区、抽检台、线边补料——这些都是误差重灾区。去年我们做过一个暗灯试验:在操作工不知情的情况下,故意混入几个参数超差的零件,看返修能不能发现。结果通过的比率……算了,不说了。不是操作工不认真,是标准作业指导书写得太笼统,而且疲劳状态下人的判断阈值会漂移。现在我们给关键返修工位也配了防错终端,就像给工人戴了一个“数字眼”,提示你不合就过不去。虽然大伙儿刚开始有抵触,说像被监视,等看到质量数据变漂亮,奖金涨了,态度就180度转弯。
还有一件常被忽略的事:工具的日点检。你以为气动扳手每天校准?开玩笑,很多厂子是一周一次,甚至等坏了才修。我们强制班前必须用模拟螺栓标定,数据自动上传,不合格的工具直接锁死——就因为这个规定,去年拦下了三次潜在的批量事故。真的,很多大道理讲得天花乱坠,不如把最笨的事坚持做对。
工业装配是个细致活,也是个良心活。那些藏在螺栓里的风险,曲线上的毛刺,不会自己说话。但它们会在某个深夜,某个客户愤怒的电话里,冷冰冰地抖落出来。到那时,再补窟窿,就晚了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业装配的误差连环套:一个螺母引发的停产反思 https://www.dachanpin.com/a/tg/62596.html