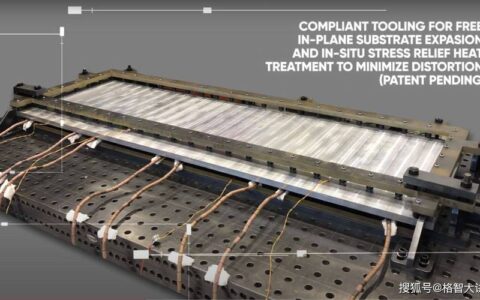
前几天去一个机加工车间,随手摸了一下刚停机的主轴箱——烫得我差点骂人。操作师傅倒是淡定:‘这机器就这样,干两小时得歇半小时,不然公差保证不了。’我心想,这他妈都2025年了,一台数控机床还得靠休息来维持精度?说实话,这场景太常见了。很多厂里,机床买回来半年,精度就飘得不像话,然后就开始调参数、改程序,甚至用锉刀补救。但很少有人真正追着那微米级的误差不放,去问一句:到底是谁偷走了我的精度?
数控机床的精度,从来不是恒定值。它像人的体温,会随着环境、时间、负载波动。我们常说的定位精度、重复定位精度,在实验室恒温条件下测得的数据,到了实际车间里,能打个八折都算好的。为什么?因为热、力、磨损这些因素没一个省油的灯。
精度杀手:热变形
在所有误差源里,热变形能占到总误差的40%~70%——这个比例比很多人想象的高得多。机床运转时,主轴轴承、丝杠螺母、导轨摩擦、电机发热,甚至切削本身产生的热量,都会让结构件膨胀。而且不同材料膨胀系数不一,铸铁床身和钢质丝杠的配合间隙、预紧力全在变。
有一次调试一台卧式加工中心,早班做首件合格,到了下午三点,某个孔距偏了0.03mm。查了程序、刀具、夹具,都没问题。最后拿红外热像仪一扫,发现立柱顶部比底座高了将近8℃,导致主轴轴线偏斜。解决办法?要么开空调恒温,要么就得做热补偿。但恒温车间成本高得离谱,不是所有厂都建得起。

提到补偿,很多人第一反应是螺距误差补偿、反向间隙补偿。没错,这些传统手段现在大部分数控系统都支持。比如发那科的螺距误差补偿,海德汉的垂度补偿,都是基于激光干涉仪测出来的静态误差表格。问题在于,那是冷机状态下的误差。一旦机器跑热了,那些补偿值就失效了。动态误差和静态误差的区别,就像给你一张地图去导航,结果路况实时在变——地图是死的,你得有实时交通信息才行。
补偿技术演进:从离线表格到实时感知

早期的数控机床,补偿靠手填参数表。0101号参数改一点,0102再加一点,跟做针线活一样。后来有了自动采集系统,激光干涉仪加软件一键生成补偿文件,导入进去完事。但这还是离线补偿。
✅ 实时热补偿怎么搞?最直接的是在关键位置布温度传感器——主轴轴承、丝杠螺母、床身、环境温度。然后建立温度-位移模型,通过PLC或者宏程序实时修正坐标。西门子840D sl有个功能叫“动态预紧力控制”和“热膨胀补偿”,可以将温度信号接入,内置算法修正。不过模型得调好,不然越补越糟。我曾见过一台龙门铣,补偿后加工误差比不补偿还大——原因就是传感器位置没贴对,模型错得离谱。
问:我们厂小,买不起高档系统,有什么低成本办法提高热态精度吗?
答:简易办法是在关键工序前跑“暖机程序”,让机床空跑15-20分钟达到热平衡,再做首件。如果预算允许,加装光栅尺做全闭环控制,能有效隔离丝杠热伸长的影响。光栅尺直接测量工作台位置,丝杠热变形带来的误差大部分能被补偿掉,只要尺子安装得当。另外,定期检查冷却系统,主轴油冷机的滤网堵了会让油温飙升,这个很多厂都忽略。
说实话,我们搞机械的,很多时候陷入一种迷思:精度不够,就怪机床不好。其实人、机、法、环四个环节,每个都可能出问题。比如刀具跳动超差、切屑液浓度不对导致热变形加剧、地基振动传递……这些细节不是买台高价机床就能解决的。
智能时代的自适应补偿:从传感器到边缘计算
最近几年,工业物联网和边缘计算让精度保持有了新玩法。不再是单一的离线补偿表格,而是实时数据驱动。比如利用主轴振动传感器结合温度数据,用机器学习模型预测未来30分钟的精度漂移,提前干预。博世力士乐的智能电主轴,内部集成了温度、振动、位移传感器,直接输出状态数据,配合云端或边缘分析,能实现预测性维护和精度自适应。
❗ 但这里有一个坑:数据质量。很多厂加了一堆传感器,数据存了一大堆,却没人去标定,没人去分析。传感器本身漂移了都不知道,导致补偿策略南辕北辙。我强烈建议,在做任何智能升级之前,先保证基础测量靠谱——定期用激光干涉仪和球杆仪校准,就像是给机床做体检,这一点不能省。
问:球杆仪检测常见的圆度误差,比方说反向跃冲、比例不匹配,这些靠系统参数能修正吗?
答:可以的,但需分清误差类型。反向跃冲大多来自反向间隙,调整伺服电机与丝杠之间联轴器的预紧,或者修改系统反向间隙补偿值。比例不匹配往往是丝杠螺距累积误差或光栅尺线性误差,通过螺距补偿或重新校准光栅尺解决。但如果出现椭圆形误差,多半是两轴动态响应不匹配,需要调伺服增益。这些调整必须结合球杆仪报告,一项项来,切忌一次改太多参数。

再聊一个常被忽视的点:地基与安装。很多精度问题,最终追溯下来,竟然是地基没做好。机床安装时,用垫铁调平了,但基础不均匀沉降会导致床身扭曲,几个月后几何精度全跑偏。特别是长床身的车床、龙门铣,地脚螺栓的预紧力都得用扭矩扳手按标准来。别以为这是小题大做——我亲眼见过一台进口五轴,因为地基振动传递,加工出来的叶片表面有规律的波纹,最后在机床底下加了主动隔振系统才解决。
💡 最后说一句:数控机床的精度保持,是个系统工程。别指望单一技术能包打天下。从设计、装配、环境控制、补偿策略到日常点检,每个环节都得较真。我们总在追求更高端的设备,却往往在基础维护上掉链子。下次再遇到精度飘移,先别急着打电话给厂家,拿测温枪扫一圈,看看有没有异常热点——说不定就是冷却液管堵了这么简单的事。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:数控机床精度那些事:从热变形到智能补偿,我们走了多少弯路? https://www.dachanpin.com/a/tg/63325.html