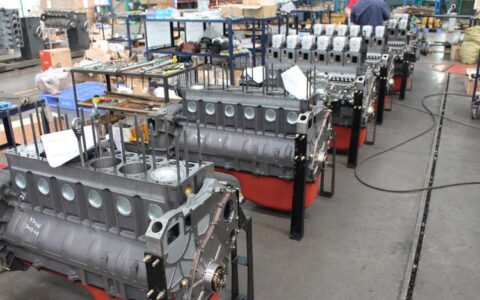
上周去老李的铸造厂,那场景——让我想起二十年前自己刚入行的时候。
车间里还是那股子焦炭味,混着新砂的潮气。但定睛一看,角落里多了台嗡嗡作响的3D打印机,正一层层铺着树脂砂。老李叼着烟,眯眼盯着屏幕上的模型,头也不抬:“时代变了,可这铸造的魂儿,还是那摊铁水。”
这话对。也不全对。往下聊你就明白我的意思了。

消失模到底是不是骗局?

十年前,有人把消失模吹上天。说什么“无模铸造革命”“精度上两个台阶”。结果呢?我见过太多厂子跟风上设备,最后模具泡沫烧不干净,铸件表面跟橘皮似的,气孔一堆。赔得底儿掉!
但你说它没用?也不客观。关键在于发泡密度和涂料透气性的匹配。去年帮一家做耐热钢阀门的厂调工艺,白模密度从22克/升降到18克/升,涂层减薄0.2毫米,成品率直接从67%蹦到92%。老板当晚就拉着喝酒——说实话,这玩意得磨。没捷径。
3D打印砂型:省了模具,添了心病
现在最火的莫过于3DP砂型打印。单件小批量,确实香。不用开模具,复杂内腔随便打。但是!你以为打印完就万事大吉?噩梦刚开始。
打印层的台阶纹导致金属液渗入,表面粗糙度比传统木模差一截。更头疼的是清砂。某个液压阀体打印出来,内腔弯弯绕绕,我们用尽办法——振动、气吹、水冲——最后还是靠老师傅拿铁丝一点点掏。耗时是普通铸件的三倍。不过话说回来,有些活儿没它还真不行。去年一个航天支架,传统方法模具费要15万,工期45天。3D打印砂型5天搞定,铸件减重30%,客户当场追加订单。值不值?看你算哪本账。

浇注系统设计:年轻工程师踩过多少坑
前阵子面试一个学材料成型的小伙子,理论一套套,模拟软件用得飞起。我问:“浇口杯多深合适?”他愣了。不是答不出标准值,是没理解现场浇注时,抬包高度一变化,压头全变了。模流分析是工具,不是圣经。有一次铸钢齿轮,模拟显示完美,结果第一炉就缩松。折腾两天才发现,模拟参数里界面换热系数设得太理想化——车间那天湿度60%,砂型含水量偏大,实际冷却速度慢了不止一拍。后来硬是靠老师傅经验,在冒口颈加了一圈冷铁才救回来。哎,智能铸造?咱们离真正的智能还差着好几口气。
QA时间:铸件缺陷的锅,该谁来背?

问:铸件出现气孔,是工艺问题还是材料问题?
答:这问题像问“肚子疼该怪饭还是怪胃”。80%的情况,得从熔炼除气、浇注系统排气、砂型发气三者交叉排查。我见过最冤的一次——铝铸件针孔严重,熔炼也精炼了,砂芯也烘干了,最后发现是车间在隔壁刷油漆!挥发出的溶剂被铝合金液吸入。你说这是哪门子问题?所以,别急着下结论,把从头到尾的过程摄像机(MES记录)调出来看。没有数据?那只能靠猜。
问:小批量铸件开模具成本太高,有什么替代方案?
答:如果几何不太复杂,可以考虑砂型3D打印或覆膜砂激光烧结。但单件算下来也不便宜。另一个路子——软模样铸造。用铝合金或聚氨酯做成快换模具,寿命几百件,适合几十到几百件的批次。我们给农机配件试过,模具成本降了70%,只是尺寸精度比钢模差点,±0.3mm以内。对一般结构件够用了。💡还有个偏门:石膏型精密铸造,适合小批量的有色金属薄壁件,表面光得像苹果手机壳。但周期长,得权衡。
那么,工艺的根在哪儿?
聊了这么多技术,其实最触动我的,还是老李那句话。前几天他给我看一块铸件——灰铁床身,重3吨。浇注时,天车吊包过来,铁水1300多度,倒进型腔的瞬间,地面都发烫。冷却后开箱,清砂,露出那一面光滑的导轨面。老李拿手摸了摸,说:“你看,这地方,比你手机屏幕还平。机器打的?不是。是咱们自己配的涂料,一遍遍刷出来的。”
那一刻我突然觉得,不管3D打印多牛,模拟多准,有些东西,还得是人。是那双手,那个眼神,那种对铁水流动的直觉。工艺工艺,工是巧,艺是魂。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铸造工艺的“笨”功夫与“巧”劲:一位老技师的心里话 https://www.dachanpin.com/a/tg/64426.html