
干这行快二十年了,被问到最多的问题就是:激光切割质量怎么老是像坐过山车,时好时坏?说实话,我当初也抓狂过。一块好好的不锈钢板,切完发现挂渣、发黄、断面粗糙……然后怀疑机器不行,怀疑操作工手抖。其实啊,80%的坑都是自己挖的。
前些天去一个合作厂,他们刚上了一台万瓦级激光切割机,兴奋得不行,结果切出来的活儿还不如老旧的4kW机床——老板脸都绿了。我看了看参数,哭笑不得。这行当,激光切割真不是功率越大越好,也不是速度越快越牛。今天干脆坐下来,把我这些年踩过的雷区、总结的野路子,跟你聊聊。
切割气体的秘密:用错气体等于慢性自杀
气路,是我最常骂人的地方。很多厂家对气体的态度极其敷衍——纯度不够,压力不对,甚至混着用。氮气切不锈钢发黄?拜托,先测测你的氮气纯度有没有99.999%!低于这个数,切割区微氧化,发黄就是必然。还有一个容易忽略的:露点温度。空气里水汽一高,气体就不纯,切出来全是毛刺。✅ 建议在气路加装冷干机和精密过滤器,别省这点钱。
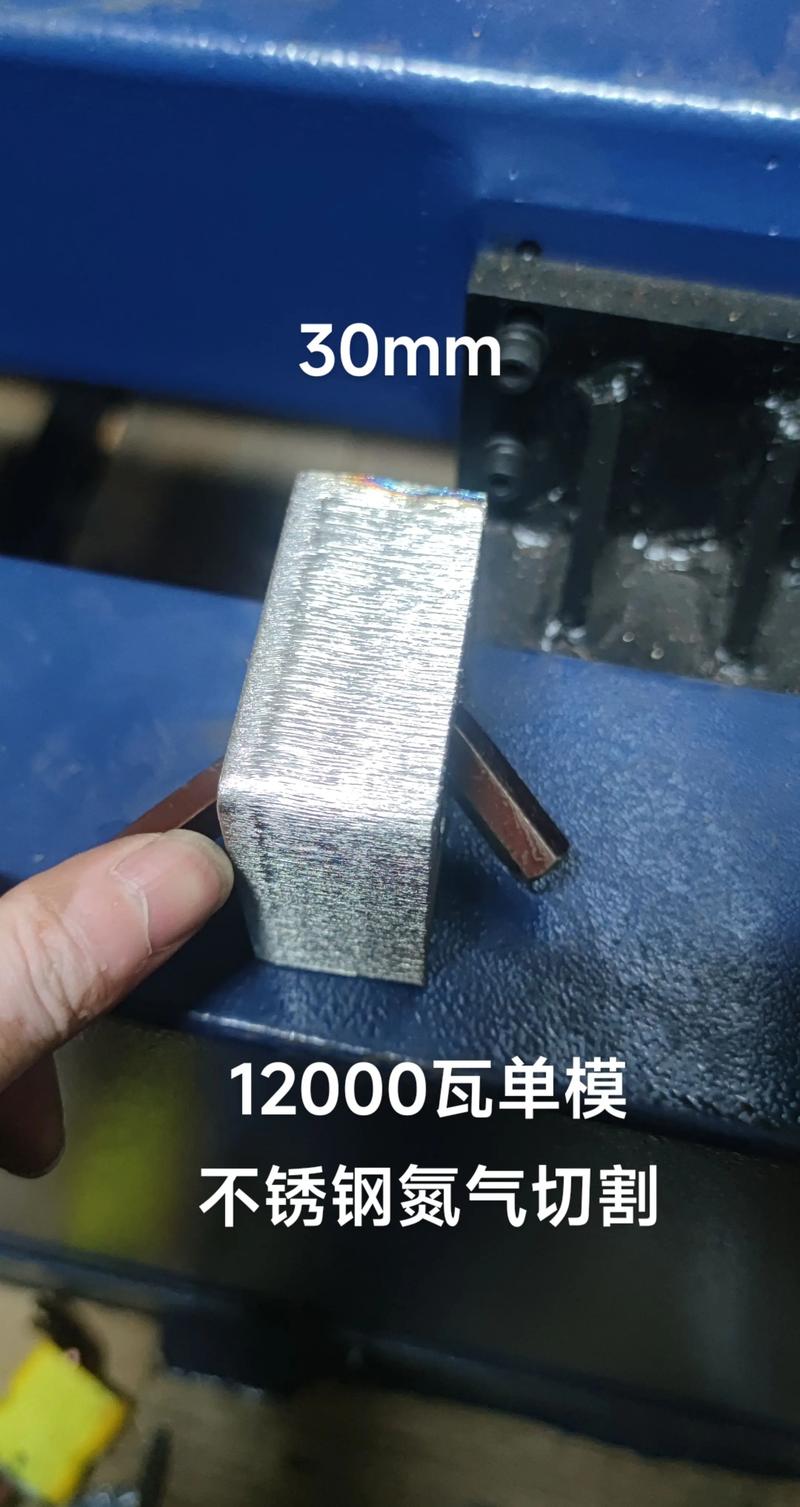
氧气切碳钢呢?有的人为了省事,气压给得贼高,结果切缝过烧,热影响区大得吓人。其实激光切割用氧气是助燃,气压要和喷嘴、板厚匹配。薄板低压,厚板反而要稍高——别反向操作!💡 最近几年,空气切割在中薄板里流行起来,成本低,效率高,但压缩空气后处理要做足,不然透镜上全是油水。我见过一个厂用空压机直接供气,切两天就得擦透镜,老板还纳闷为什么镜片消耗这么快……
问:为什么我用氮气切不锈钢还是发黄?
答:氮气切割不锈钢发黄,除了纯度不足,还有几个原因:喷嘴选择不对(孔径太小或太大导致气流扰动)、焦点位置偏高(切缝上沿过热)、切割速度过慢(热量累积)。换用双层喷嘴,把焦点下沉一点,速度提个10%,大多数情况能解决。当然,如果氮气本身含水,那就是硬伤。
焦点位置:差之毫厘,谬以千里
焦点,是激光切割的灵魂。可惜太多人习惯把焦点扔在板材表面就完事。错!不同板材、不同厚度,焦点位置天差地别。切不锈钢薄板,焦点在表面上或稍下,可以得到光滑的切面;但切碳钢厚板,焦点必须下沉到板厚1/3处,利于排渣。用自动调焦切割头可以省心,但自动不等于绝对正确,你得自己盯。
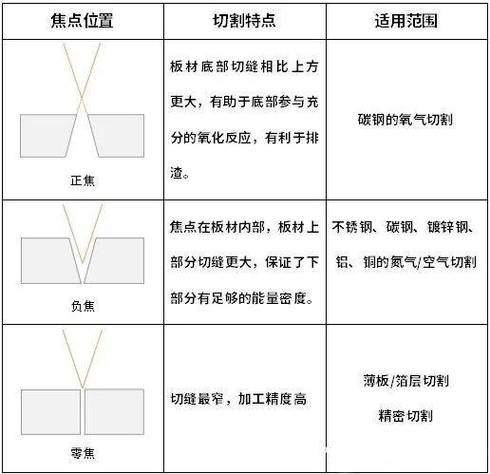
有一次,一个客户切12mm碳钢,挂渣严重,他们工程师坚持说焦点没问题。我拿一道切缝截面给他看:下面部分有条明显的拖线,说明焦点偏上,熔渣没能及时吹走。手动把焦点往下调了0.5mm,立竿见影,挂渣基本消失。他说这机器买来两年了,头回知道焦点影响这么大。❗ 所以啊,激光切割的参数调整没有万能公式,材质、表面状况、机床稳定性,全得考虑进去。
速度与功率的博弈:别盲目追求高功率
现在动不动就吹两万瓦、三万瓦,好像功率低就抬不起头。可你知道么,功率过高带来的热影响区变形,在薄板上简直是灾难。我用过一台1.5万瓦的切1mm不锈钢,速度飞快,但板材边缘直接烧蓝变色,后道折弯时出现微裂纹。降功率到8千瓦,速度稍慢一点,质量立刻回归。这划算吗?看你的订单要求。如果外观件,宁愿稳一点。
厚板切割是另一回事。功率足能切得更厚,但喷嘴孔径、气压、焦点三者必须重新匹配。常见误区是:加大功率,还用原来的小喷嘴,结果辅助气体推不动熔渣,底下挂瘤子。问:切厚板时底部挂渣怎么解决?
答:厚板挂渣,十有八九是排渣不畅。先检查喷嘴型号:切厚板通常要换更大孔径的喷嘴,同时提高气压。其次,确认焦点位置足够低,让激光能量穿透到底部。还可以试试脉冲切割模式,给熔渣吹除留时间。最后,看看板材表面氧化皮是否太厚——严重时先做预处理。有些顽固挂渣其实是材质问题,换一批料就没毛病。
说到最新实践,智能切割头现在能实时监测喷嘴距离和焦点,简直是救星。以前换板就得人工重调,现在一键标定,但价格嘛……一套头能买辆小车。值不值?如果你的产品种类多、批量小,绝对值;如果长年累月只切一种板,可能有点浪费。
这几年,激光切割还在往复合工艺上走,比如与冲床联动、自动化上下料。不过那都是后话了。最本质的还是工艺本身——把气、光、焦点、速度这四个要素吃透,你手头的普通机床也能干出高附加值的活儿。别迷信高大上的参数,去车间多摸几块废料,手感就出来了。💡
写到这里突然想起上个月给徒弟修机器,他瞪着眼睛问:“师傅,你怎么就知道是那个O形圈漏气?”我说,听声音,看火花,切一片废料就懂了——这玩意儿,机器永远学不会。好了,碎碎念这么多,赶紧去调你的参数吧!
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:激光切割:为什么你的切割质量总是不稳定?——一个老工程师的实战复盘 https://www.dachanpin.com/a/tg/64489.html


