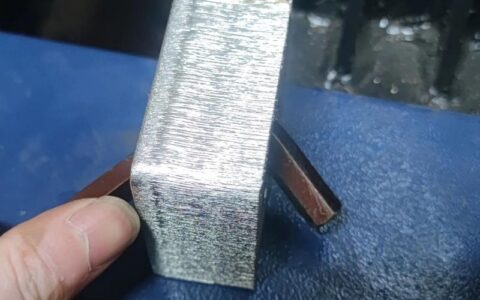
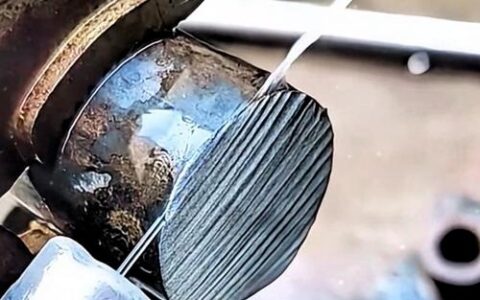
那台老旧的等离子切割床又报警了,割嘴刚换上没两天,切口又开始挂渣。我盯着控制屏,满脑子都是——这帮操作工,是不是又忘了调气压?
说实话,搞等离子切割这么多年,最深的体会是:设备本身只是冰山一角。真正的技术活儿,全在那些看不见的参数和手法里。记得刚入行那会儿,我迷信进口电源,结果切出来的板子跟狗啃的一样。后来才明白,就算给你上百万的精细等离子,气体配比不对、速度飘逸,照样干不过隔壁老王的二手火焰机。
不过话说回来,等离子切割的魅力也正在这儿——它是那种你越琢磨越有惊喜的工艺。上个月帮一家钢构厂调试了台新上的数控等离子,把穿孔时间从 0.8 秒压到 0.3 秒,单单这个动作,每班次就多出十几米产量。老板当场递烟,啧,比涨工资实在。
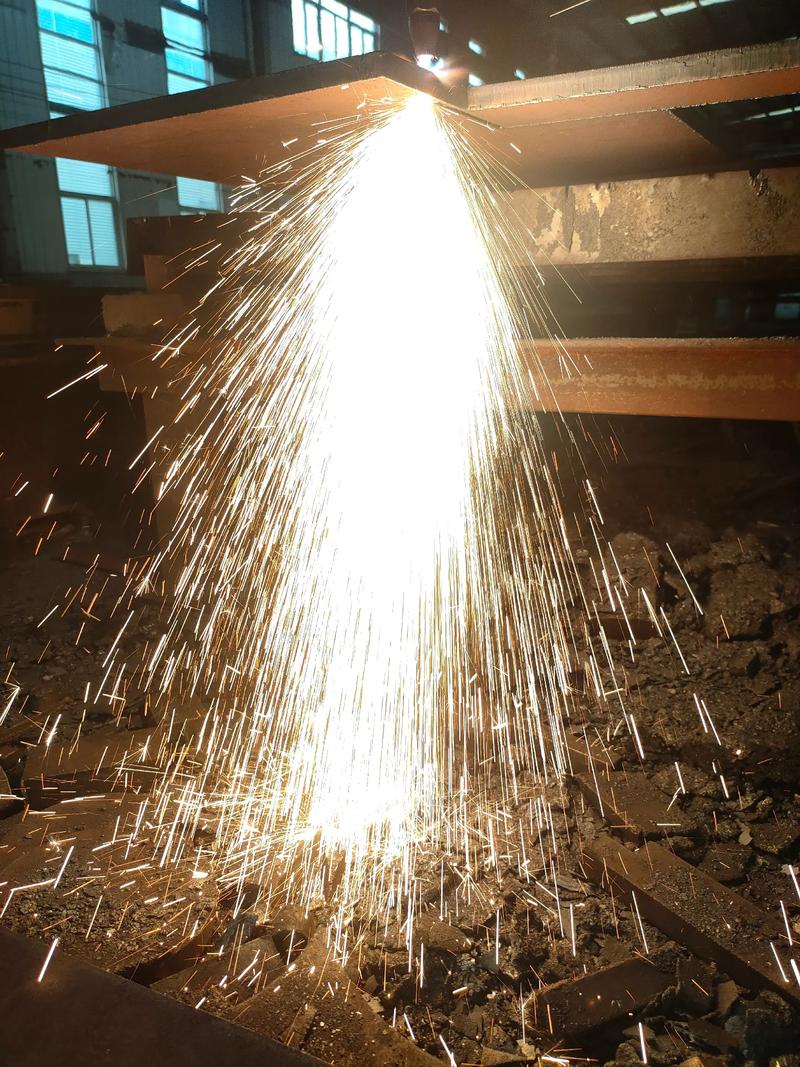
等离子弧,可不是简单的“高温气流”
很多人把等离子切割想简单了——不就是用高温把金属烧化,再吹走熔渣吗?真要这么粗糙,那切割质量永远上不去。
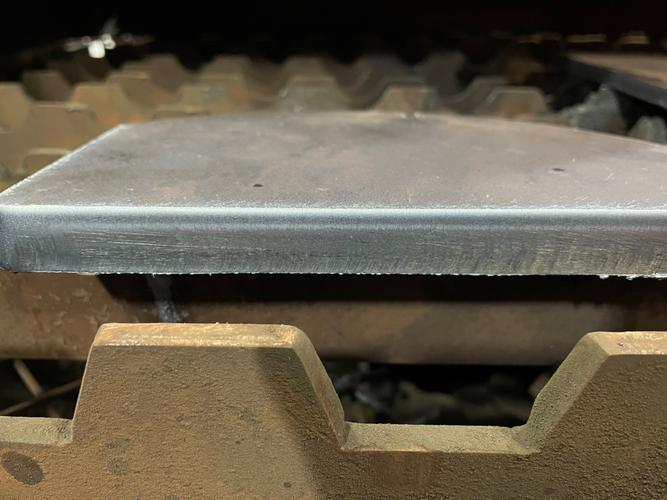
核心在于等离子弧。它是被高度压缩的电弧,温度能达到 20000°C 以上,远超过普通电弧焊。诀窍在于喷嘴和电极的配合。喷嘴孔道设计(单孔、双孔、涡流环)直接决定了电弧的挺度和能量密度。尤其是采用涡流环的喷嘴,能产生高速旋转气流,把弧柱箍得死死的——这就是为什么有些设备能切出近乎垂直的断口。我见过太多人,为了省成本用副厂电极喷嘴,结果切割面斜度从 1° 飙到 5°,后续焊接要填半天焊丝,得不偿失。
另一个关键是气体选择。碳钢切割常用氧气作等离子气,产生放热反应,切速快、渣易除;不锈钢和铝则多用氮气、氢气混合气或氩氢混合气。但具体配比要根据板厚来,比如 10mm 不锈钢,纯氮切出来表面发黄,加点氢就光亮如新。我习惯在调试时备个小本子,把每种材料、板厚对应的流量和压力都记下来——别轻信说明书上的标准参数,车间环境、电源稳定性都会让理想数据打折扣。
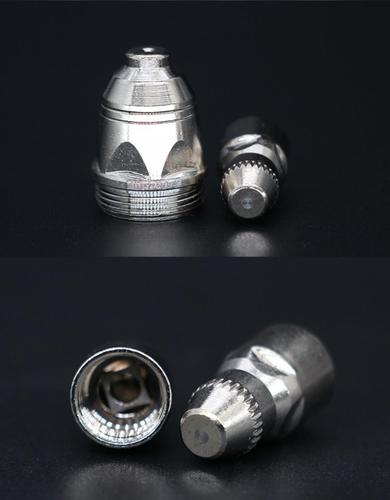
问:等离子切割的电极损耗太快,有什么办法延长寿命?
答:这是常见痛点。首先检查冷却液——很多设备用的水冷割炬,水质不达标或者流量不足,电极瞬间就会烧蚀。其次,起弧程序是关键:大多数现代电源有“斜坡升流”功能,避免瞬间大电流冲击。如果允许,尽量用小电流穿孔再迅速升至切割电流。还有,减少不必要的起弧次数,比如编程时合理规划引弧点,别让割炬在废料区反复点火——每多一次起弧,电极寿命就缩短一截。采用飞马特等品牌的长寿命电极,配合上述措施,寿命延长 30% 不是问题。
调参数就像走钢丝,差一点就翻车
切割速度,这个最容易被误解的参数。不是越快越好。快了,电弧滞后,切面出现后拖量,底部挂渣;慢了,过烧,切口宽、热影响区大。理想状态是,切缝底部刚好吹出流畅的熔渣,切面细纹均匀。我一般观察飞溅方向——如果飞溅集中向上,速度偏快;向下,偏慢。
弧压高度(挺高)控制同样微妙。弧压高,割嘴离板面远,电弧拉长,能量分散;弧压低,容易喷嘴挂渣甚至撞击板面。现在好的数控系统都有自动调高,通过弧压反馈实时控制。但别完全依赖它,板材不平整或者切割中热变形引起的起伏,调高器响应会滞后。所以编程时要预设合理的穿孔高度和切割高度。碳钢穿孔高度通常切割高度的 2 倍,防止反溅损伤喷嘴。
问:为什么我切割厚板(30mm 以上)时,经常断弧或者切不透?
答:厚板切割的核心难题是穿孔。传统方法是直接在高处起弧,但这样极易导致“双弧”现象——电弧在电极和喷嘴间产生,再跳到工件,大大损耗电极。现在主推分级穿孔或渐进穿孔:先给低电流、低气压,让电弧以小孔打开,然后逐步升高至切割电流,同时割炬下降。这需要电源和控制系统支持。另一个常被忽略的是气体后流量,穿孔结束后,要确保等离子气迅速达到稳定湍流状态,否则熔化金属回溅堵塞喷嘴。还有,厚板切割用氧气作等离子气时,务必保证氧气纯度≥99.5%,否则切割效率明显下降。我在现场见过,一瓶劣质氧气差点废掉一整张 50mm Q355B 钢板。
从维护到智能化,出路在哪?
割炬的日常维护,说麻烦也麻烦,说简单也简单。无非就是清洁导弧环、检查绝缘体、及时更换涡流环。但我发现很多工厂把换下来的旧喷嘴随手一扔——其实轻微烧蚀的喷嘴经修磨还能再用,配合专用的扶正器校准同心度。当然,这适合粗切或非关键件。
说到新技术,精细等离子切割(High Definition Plasma)已经彻底模糊了与激光切割的界限。比如凯博的 XPR300,电流 300A 下不锈钢切割面无需打磨,光洁度接近 Ra12.5。还有水下等离子切割,噪音、烟尘收集效果一流,但维护成本高,电极消耗快 20% 左右。我参观过某重工企业,他们用机器人和等离子组合,在 12mm 低碳钢异形件坡口切割上,效率比五轴激光高出三倍——虽然精度差些,但人家要的就是快。
问:现在激光切割价格跌得厉害,等离子还有前途吗?
答:绝对有,而且分工越来越明确。薄板(≤6mm)精密件,激光胜在精、快;但厚板、有色金属、工况恶劣的现场,等离子优势明显。激光买台 30kW 的得六七百万,同等切割能力(50mm 碳钢批量切割)的精细等离子整套下来不到二百万。况且,很多建筑钢结构、船舶修造、压力容器行业,切完还要焊接,对垂直度和热影响区有要求但没那么极致,等离子的投资回报率高得惊人。另外,等离子可轻松胜任坡口切割,通过摆动头实现 X、Y、K 型坡口,这是激光要加钱才能办到的事。
最后聊聊智能管控。现在好一些的电源,比如海宝的 Powermax SYNC 系列,内置传感器和二维码,自动识别耗材类型并优化参数,还能记录每个割嘴的起弧次数、切割时长——直接从人防变成技防。我常跟车间主任说,与其盯着工人别偷懒,不如上个数字化系统,把浪费的电极钱省下来,够一顿聚餐了。
写这么多,其实就一个感触:等离子切割是个永远有得学的手艺。参数是死的,板子是活的,气流、冷却水、甚至空气湿度都来捣乱。但当你调出完美的一道切缝,那种金属剖面的光泽,真比什么网红打卡强多了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:等离子切割实战手册:参数调优、故障排查与前沿技术 https://www.dachanpin.com/a/tg/64493.html