干了二十年机械加工,说实话,每次看到水刀切割机在车间里嘶嘶作响,我还是会忍不住多站一会儿。那水箭,细得几乎看不见,却能把几寸厚的钢板当豆腐切——第一次见这玩意的人,十个有九个都会张大嘴巴。但你知道吗,这行有个挺逗的现象:水刀这技术,越是老手越容易栽跟头。上个月,隔壁厂的老李就报废了一块钛合金板,原因特离谱:喷嘴堵了半颗石榴砂,他没发现。
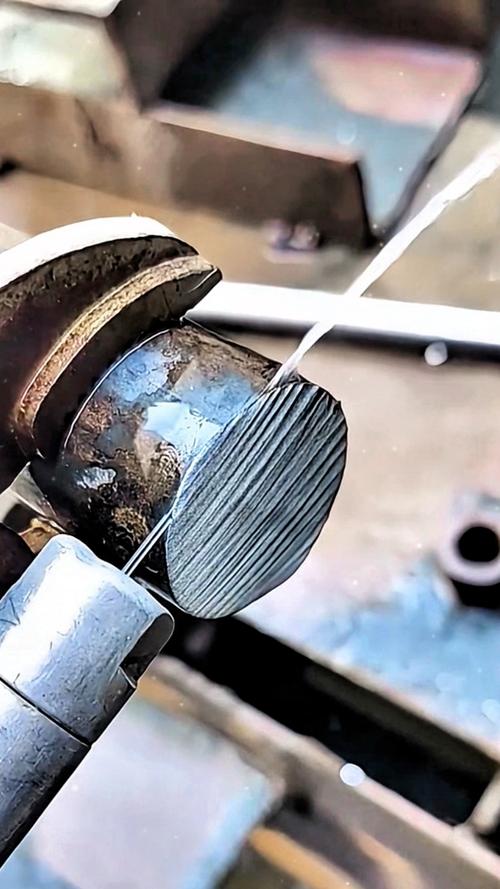
水刀切割,牛在哪?真的啥都能切?
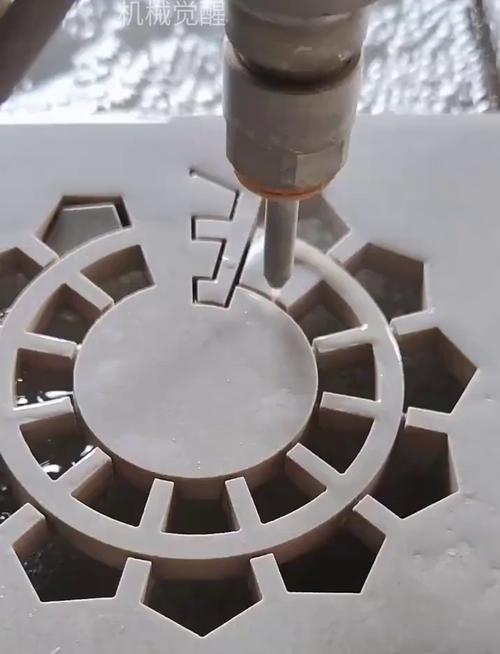
水刀切割的原理不复杂,就是把水加压到超高压力,通过一个极细的宝石喷嘴射出。纯水压力通常在 60,000 psi 左右,如果加上石榴砂磨料,切割能力直接翻番。它能切几乎任何材料——金属、石材、玻璃、复合材料、甚至食品。这一点,激光和等离子都得靠边站。激光怕反光材料,等离子对薄板变形大,水刀却什么脾气都没有。冷切割嘛,没有热影响区,材料边缘不会烧焦、不会硬化。做精密零件的都懂,这个特性有多金贵。
不过话说回来,也不是所有材料都适合。我见过有人拿水刀切泡沫板,切完边缘湿漉漉的,精度也跑偏了,纯属大材小用。真正让水刀发光的,是那些难伺候的活儿:比如航空发动机上的镍基合金,又硬又粘;还有大理石拼花,图案复杂得一塌糊涂,水刀走一遍,边缘利索得能当镜子照。
问:水刀切割的精度到底有多高?能用来做精密零件吗?
答:精度这事吧,得看机器档次和操作水平。一般三轴水刀,切割精度在 ±0.1mm 左右,拼缝能小到一根头发丝。要是五轴动态水刀,带斜度补偿的,精度能到 ±0.05mm,切锥度、切坡口都稳。但实话实说,普通厂家标称的精度,你得打个问号——它是在理想状态下测的,实际切起来,工件移动、水柱滞后效应、砂管磨损都会吃掉精度。我的经验是,如果零件要求 ±0.03mm 以下,乖乖用线切割或精密磨床,别跟水刀较劲。
纯水切割 vs 加砂切割,选错成本翻倍
水刀切割分两大类:纯水和加砂。纯水切割用的是超高压纯水,不加磨料,喷嘴直径极小,适合软材料——橡胶、泡沫、塑料、皮革、纺织品。它切割速度极快,切口洁净,不会弄湿材料内部太多。但你要是拿纯水去切金属?别逗了,水柱打上去就跟挠痒痒似的,只能洗个表面。加砂切割则是在喷嘴混合腔内吸入石榴砂,形成高速磨料水射流,真正干粗活重活全靠它。砂的粒度、硬度、流速,每个参数都直接影响切割质量和成本。
石榴砂的选择绝对是个技术活。80 目砂用于快速粗切,切口粗糙些;120 目平衡较好;220 目砂切薄板、高精度工件,但速度慢。有回我贪便宜,换了家砂厂,结果切割面全是水波纹理,最后发现砂粒含尘量太高,喷嘴堵塞频繁,光停机清理就把我折腾得够呛。所以啊,砂子的钱真不能省。还有,很多人忽略水质的硬度——水太硬,高压泵里的密封件磨损快,维修费比砂子还贵。
问:新手买水刀,最容易被什么坑?
答:容易被“全功能”忽悠。现在设备厂商把水刀吹得神乎其神:能切坡口、能打标、能钻孔、能倒角……听上去一台顶五台。可实际呢?多轴水刀的示教编程能把人逼疯,路径规划稍微不合理,拐角处就过切。软件也很关键,有些国产系统后处理一塌糊涂,圆度误差能到0.2mm。所以我建议,如果只是切外轮廓,三轴机制式就够,皮实耐造,操作门槛低。别一上来就追求顶级配置,除非你厂里有个专职水刀工程师。
那些年我踩过的坑——水刀常见故障和野路子解决办法
水刀切割听起来酷,可一旦出毛病,修起来是真要命。高压部分尤其危险,我亲眼见过一根管路接头崩开,水柱把旁边的工具箱打了个对穿!安全规程千万不能马虎,定期检查管路、防爆片,别带着隐患干活。
最常见的故障:喷嘴堵塞。症状是水柱发散,切割无力,切口变大。原因多半是砂里混了大颗粒杂质,或者水过滤不行。快速解决方法:拆下喷嘴,用超声波清洗机震一下,或者拿细钢丝小心通一通——别用硬物刮,宝石口崩个缺口,这喷嘴就废了。另一个头疼的问题是高压密封渗漏,表现是压力上不去,或者泵头下面滴水。这时候必须马上停机,换密封件,不然水进入油路,整个液压系统遭殃。
还有个冷知识:冬天车间没暖气的话,纯水切割系统一定要排空,或者加防冻液。水在管道里结冰,膨胀起来能把阀块撑裂,修起来费用够你买台新手机了。去年春节前后,我徒弟忘了排空,初八开工发现增压器裂了,老板脸都绿了。
砂阀出来砂量不稳也是常见病。砂阀里的小孔板很容易磨损,孔径变大后,砂量忽多忽少,切割质量波动大。得定期检查,换一个孔板也没几个钱,别等废了工件才想起来。
问:水刀切割的运营成本怎么算?听说比激光贵?
答:不能简单比。水刀运行成本包括水电、石榴砂、喷嘴和砂管等易损件、高压泵维护。算下来,每小时综合成本大约在100到300元之间,取决于压力和砂耗。激光切割没有砂成本,但耗电大,保护气体、镜片也不便宜,而且厚板切割效率低。水刀切厚板优势明显,综合算下来,对于10mm以上的金属或非金属厚材,水刀可能更经济。但要多考虑一个长期因素:水刀的废水处理——切割时产生含砂废水,现在环保查得严,得配置压滤机或沉淀池,这块隐性成本一开始容易忽略。
水刀切割的智能化,是真需求还是伪命题?
这几年工业4.0的风吹得猛,水刀设备也忙着加传感器、搞物联网。自动寻边、防撞保护、远程监控、切割数据库……听起来很美。可实际落地呢?我去过好几个厂,那些智能功能基本在吃灰。为啥?一是车间信号干扰大,数据丢包;二是老师傅压根不信那个警示灯,还是凭耳朵听声音、凭眼睛看水花。说实话,某些智能化确实有点悬浮,比如自动生成切割报表——对一线操作工来说,还不如手写个纸条管用。
但也不是全盘否定。在线刀头偏摆监测确实好用,能实时预警砂管磨损,避免大批量报废。还有动态水压调节,根据材料厚度和硬度自动匹配压力,能省砂、提速。这些技术如果稳定性做好,绝对能提升效益。未来的水刀切割,恐怕会和机器人深度结合,真正实现无人工厂——不过那得先解决大量工艺数据的积累和AI学习的问题。
说到底,水刀这玩意,再智能也离不开人的经验。编程可能一键生成,但材料装夹、砂水比例、切割路径优化,还是得靠老师傅的直觉。有时候,一个简单的挡水板角度调整,就能让切割噪音降好几个分贝,这些窍门,机器学不来。
总之,水刀切割是一种矛盾的技术:它既粗暴又精细,既古老(水蚀原理)又前沿。如果你正准备上这套设备,我的建议是:别被参数表迷了眼,先扎扎实实搞懂工艺,找个靠谱的砂源,培养个细心的操作员——比啥智能选项都强。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:水刀切割:为什么有些老师傅对它又爱又恨? https://www.dachanpin.com/a/tg/64498.html