
上周去看了个厂子——做金属打印的。老板跟我抱怨,说去年砸了八百万买设备,结果利用率不到30%。这不是个例,我跑过二十多家工厂,太熟悉了。增材制造(3D打印)这玩意儿,被媒体吹得天花乱坠,什么‘第三次工业革命’,什么‘万能的制造术’。真实车间里根本不是那么回事。
说实话,我第一次接触粉末床熔融技术是2016年,打出来一个涡轮叶片,表面粗糙得像砂纸。那时候我就知道,这条路没那么好走。不过话说回来,这几年进步是实打实的,尤其在航空航天和医疗器械领域,有些应用确实落地了。可问题在哪儿?
成本黑洞:不只是机器贵
很多人以为3D打印省材料。笑话。金属粉末一公斤动不动上千块,飞溅的、报废的、支撑结构消耗的,算下来比传统加工贵得多。❗更头疼的是,参数调试——你买台新设备,没个半年摸索,根本打不出合格件。工程师时间不是钱?我见过一家企业,调试一个镍基合金参数,花了四个月,废了十几炉,最后发现是粉末批次问题。你说冤不冤?

那有没有省钱的?有。桌面级FDM打印机打打塑料原型,成本低得离谱。可一旦跨进金属打印的门槛,钱就像流水一样。后处理——热等静压、应力消除、线切割分离、表面精加工……整套下来,成本可能占零件总价的40%以上。很多人算账只算原材料和机器折旧,典型的外行。
问:我们小批量生产,用3D打印能省钱吗?
答:看情况。你把所有成本摊进去——设备摊销、粉末损耗、后处理工时、质检——如果零件复杂度高、传统工艺需要多道工序组合,那可能省钱。但要是简单车铣就能搞定的件,别闹了,老老实实减材制造。举个例子,我去年帮一个医疗客户算过,打印一个钴铬合金髋臼杯,总成本比铸造加机加工贵了两成,但一体成型的多孔结构促进了骨长入,临床效果更好,他们就愿意付溢价。所以不是纯成本问题,而是价值。
设计自由是假象?
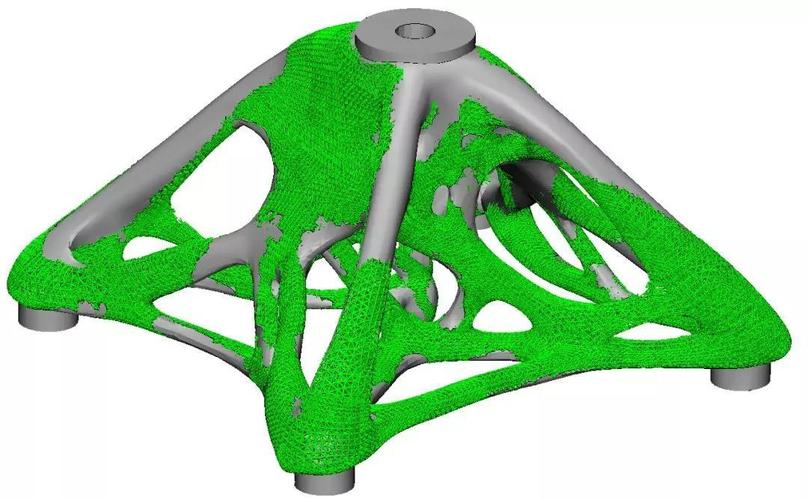
“增材制造让你实现任意复杂形状。”——这话我听了就想翻白眼。理论上是,实际上呢?支撑结构会让你发疯。拓扑优化的轻量化支架,内部掏空,外面都是曲面,打印的时候不加支撑?塌给你看。加了支撑,去除的时候搞不好就弄坏薄壁特征。💡有个技巧:设计时尽量让特征自支撑,比如孔道做成水滴形而不是圆形。但这意味着必须懂工艺的设计师,这样的人市场上有几个?
而且很多人没意识到,打印方向和摆放角度直接影响力学性能。垂直于铺粉方向的拉伸强度可能比平行方向低20%以上。各向异性!这玩意儿做承力件,你敢不做台架试验?
再说材料。牌号少得可怜。客户说我要7075铝合金打印件,你试试,热裂倾向大得吓人,市面上能稳定打印的铝合金基本就是AlSi10Mg。钛合金倒是成熟些,Ti64打得很普遍。不锈钢316L也常见。但特殊牌号,抱歉,要么买天价粉末,要么自己开发参数。
问:我们想做批量生产,3D打印效率跟得上吗?
答:看你‘批量’是多大。像牙科种植体,用铺粉设备一次可以打几百个,还可以堆叠摆放,效率还行。但你要是汽车零件,年产几千上万,3D打印目前没办法跟冲压铸造比节拍。不过出现了新的模式:分布式制造。比如把打印机放在维修点附近,只打印备件,减少库存。GE的LEAP发动机燃油喷嘴就是成功案例,一个部件替代了20个零件的组装,虽然打印慢,但整体供应链简化了。
后处理,被忽视的噩梦
打印完了是毛坯。离最终能用还有十万八千里。拿金属件来说,去除支撑要机械加工或电火花,然后热处理消除应力,再喷砂或抛光。内部流道如果残留粉末,还得用磨粒流或者化学清洗。❗这些工序的人力和设备投资,往往比打印机本身还让人肉疼。我见过有企业买了打印机,因为没有配后处理车间,零件堆在角落落灰。
更隐蔽的是,后处理带来的尺寸变化。热处理后变形,抛光时过度切削。质量控制怎么做?三坐标扫描,跟数模比对,超差就打回。一套流程下来,良率可能刚过80%。这还是成熟工艺。新工艺,良率五成都不到。
而且安全风险别忽视。金属粉末易燃易爆,钛粉遇到静电就能炸。车间里必须防爆吸尘器、惰性气体保护。这些规范,小厂根本不重视,事故案例还少吗?
说到底,增材制造(3D打印)不是魔法,是一门需要系统工程的制造分支。它改变了设计和库存,但并没有颠覆制造的基本逻辑:成本、质量、交期。那些忽悠你“只要一个文件就能打印万物”的销售,离他远点。
不过,作为工程师,我还是会被一些应用打动。比如手术导板,根据患者CT数据定制,术中精准定位;比如随形冷却水道模具,注塑周期缩短30%;比如卫星上用的点阵结构天线支架,减重80%……这些时刻,我会觉得这技术真性感。
只是要清醒:它适合复杂、定制、高价值、难加工的场景,而不是取代所有制造。
对了,最近在追桌面级金属线材打印——不是金属粉末粘接剂那类,而是像塑料FDM一样熔化金属丝。便宜的机器十几万,打印不锈钢件,后续脱脂烧结。精度糙了点,但做小批量工装夹具挺有意思。有人试过吗?来聊聊。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:增材制造(3D打印):车间里的真实生存法则 https://www.dachanpin.com/a/tg/64811.html

