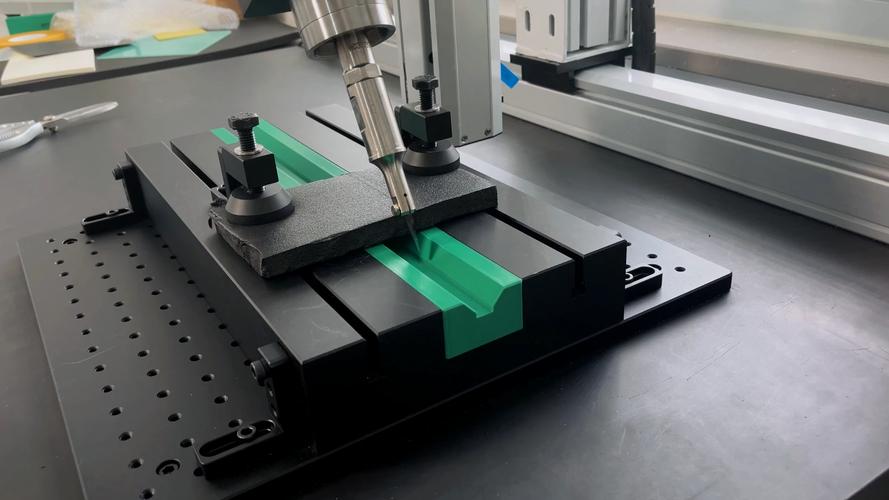
说实话,第一次拎起等离子割枪那会儿,我差点把车间给点了。
不是开玩笑。当时切一块10毫米厚的碳钢板,电流调得老高,结果火花四溅,熔渣喷得到处都是,边缘还像狗啃的一样。后来师傅过来瞄了一眼——气体压力不对,就这么简单。可没人告诉你,这些小地方,书本上压根不讲。所以今天这篇,不聊虚的,专门扒一扒那些藏在说明书角落里的门道。

切割气体:比选老婆还纠结?
你是不是也觉得,等离子切割嘛,气体嘛,用空气就行了?错得离谱。空气便宜,确实,很多厂子都用压缩空气切不锈钢、碳钢。但切不锈钢的时候,空气里的氧会让切口发黑,焊接前还得打磨,烦得要死。我吃过亏。有次给客户切一批304不锈钢装饰件,为了省事儿直接用空气,结果端面发黄,客户当场翻脸——那可是要直接用的啊!没办法,全部返工,用氩氢混合气重切一遍,才算过关。
后来我总结了:碳钢用空气或氧气,切割速度快,但切口易氧化;不锈钢、铝就用氮气或氩氢,断面光亮,虽然成本高点,但省了后处理。还有啊,气体流量千万别偷懒照着表上来的固定值,得看割嘴的通气状况,特别是在南方潮湿天,压缩空气含水多,过滤器不给力的话,割着割着就出“鬼火”,弧不稳,断弧!气到摔枪!
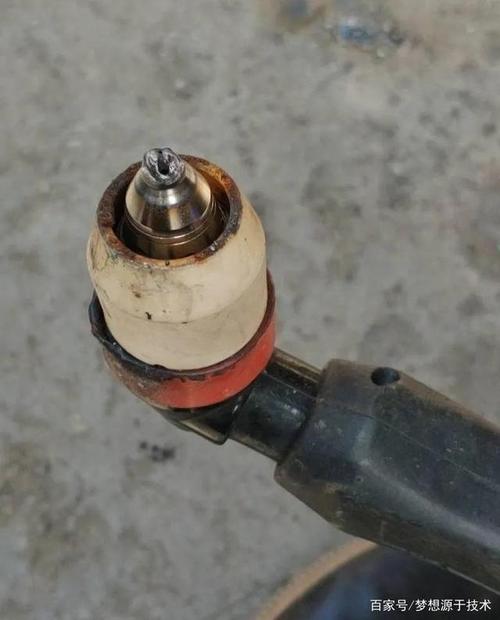
易损件:你以为省了,其实亏大了

有一个真理:电极和喷嘴是消耗品,不是耐用品。 我一个朋友,开小加工厂的,为了省成本,电极用到中间凹了个大坑还不换,喷嘴烧得椭圆了也不舍得扔。结果呢?切割质量一塌糊涂,割缝宽,垂直度差,割嘴寿命还更短——恶性循环。有次他接了个急活,切20mm厚板,精度要求高,结果干了一半,电极烧穿,喷嘴糊了,停机等配件,误了工期,赔了钱,肠子都悔青了。
其实判断很简单:当你发现切割速度明显下降、切口有斜度变大、或者有双弧现象(就是割嘴内部啪啪响),别犹豫,马上换。别等到工件废了才醒悟。还有个小技巧:拧电极的时候别使牛劲,螺纹滑丝了,整个割炬都得修。哎,说多了都是泪。
操作时的迷之习惯,你中了几个?

人都有惰性。割炬引弧后不预热,直接怼上去切,这是最常见的毛病。厚板还好,薄板直接容易烧穿。你得这样:引弧后停留0.5到1秒,让电弧先旋转起来,然后再移动。这个动作琢磨熟了,切出来的边缘平滑得让你想哭。
还有穿孔。很多新手在板上开孔时,割嘴离板太近,熔渣反溅回来堵住喷嘴,然后“噗”一下,灭火了。正确的做法?穿孔时割嘴稍微抬高点,采用斜向切入。 特别是厚板,可以从边缘开始,或者先预钻个小孔。别问我怎么知道的,报废的料堆起来能到我腰。
说到这里,必须聊聊困扰好多人的问题。
问:等离子切割到底能切多厚?我看参数表上说能切到100毫米,可实际切50毫米就很吃力了。
答:参数表是理论极限,几乎苛刻到实验室条件。实际干活,高质量的切割厚度一般是标称的60%左右。 比如某款电源标称最大切割厚度60mm,那它的高质量穿孔切割极限大概在35-40mm。超过这个厚度,可以切,但垂直度差,挂渣多,得准备后期打磨。另外,切割质量还与输入电压、冷却效果有直接关系。 电网电压一波动,功率就掉。我曾经现场用发电机供电,结果电压不稳,切30毫米的板都费劲。所以,一定要留足余量,别卡着极限干。
问:为什么我的切割面总是斜的,调整了割嘴垂直度还是不行?
答:切割斜度其实是等离子弧的特性——弧柱越往下越散。但如果我们发现斜度异常变大,十有八九是易损件不同心。安装电极、喷嘴、涡流环的时候,一个没放平,或者里面有渣子,就会导致弧旋偏。另外,切割方向也影响。 等离子弧有左右偏的区别,通常逆时针方向的切面会更垂直。不信你试试:同一块板,切一个圆,内圆和外圆的斜度方向不一样。这个小细节,很多老师傅都不一定知道。
接地夹:最容易被忽略的配角
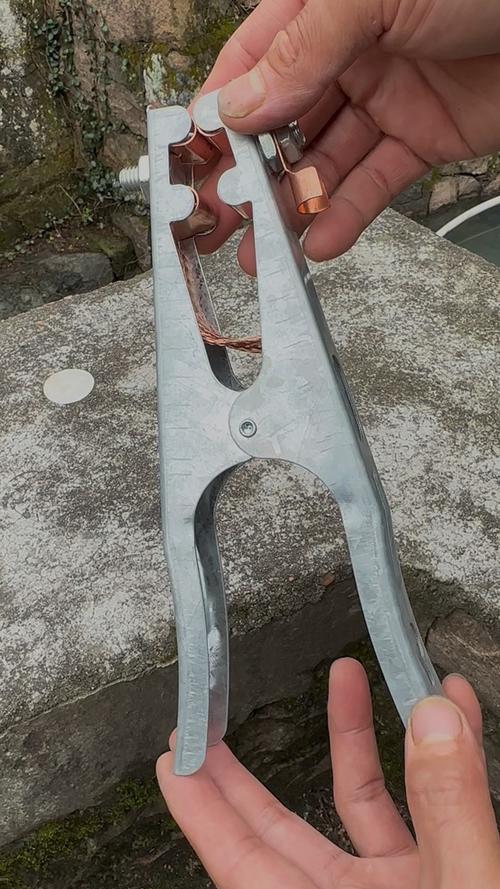
别笑,接地夹不良,能让你半天调不好参数。割枪在飞,电流在跑,可你量测的电流值根本不靠谱。因为地线接触不良,导致压降,实际切割电流达不到设定值。 我见过有工人直接把地线搭在锈迹斑斑的工件上,然后骂机器不行。用钢丝刷清理一下接触面,或者夹在干净地方,立马神清气爽。另外,地线尽量靠近切割区域,减少电磁干扰—有些数控切割机莫名其妙乱跑线,可能就是地线环路线圈在作祟。
这几年,等离子电源也在进化。高频起弧改成了接触起弧,减少对周边电器的干扰。但不管怎么变,等离子切割的核心还是高温、高速气流。搞懂了电弧特性,明白了气体和耗材的关系,你会觉得这玩意儿其实挺实在的。没什么玄学,就是细节堆出来的品质。
最后说句掏心窝的:别一味追求高端机器。我用过进口百万级的成套设备,也用过国产几万块的逆变机,关键还是看人怎么用。维护好了,小机器也能干漂亮活儿。希望以上这些碎碎念,能让你在车间里少走点弯路,多几分底气。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:等离子切割实战手记:别被参数忽悠,这些细节才是要命的 https://www.dachanpin.com/a/tg/65201.html