别再让压缩空气“白跑”了
前几天去一家汽配厂做节能诊断,刚进车间就听见“嘶嘶”的漏气声——巡检一圈,十个接头有四个在漏。厂长跟我说这几年电费涨得厉害,空压机一天到晚转不停,我指了指那些接头:“这几个地方,每年漏掉的钱够买一辆新车。”他愣了一下,然后苦笑。说实话,这种场景我见得太多了。很多工厂的气动系统,从设计、安装到维护,处处都是粗糙活儿。你以为气动简单?管子一插,阀门一拧就能用?错。气动系统占工厂总能耗的20%—30%都很常见,但大部分企业根本不当回事。
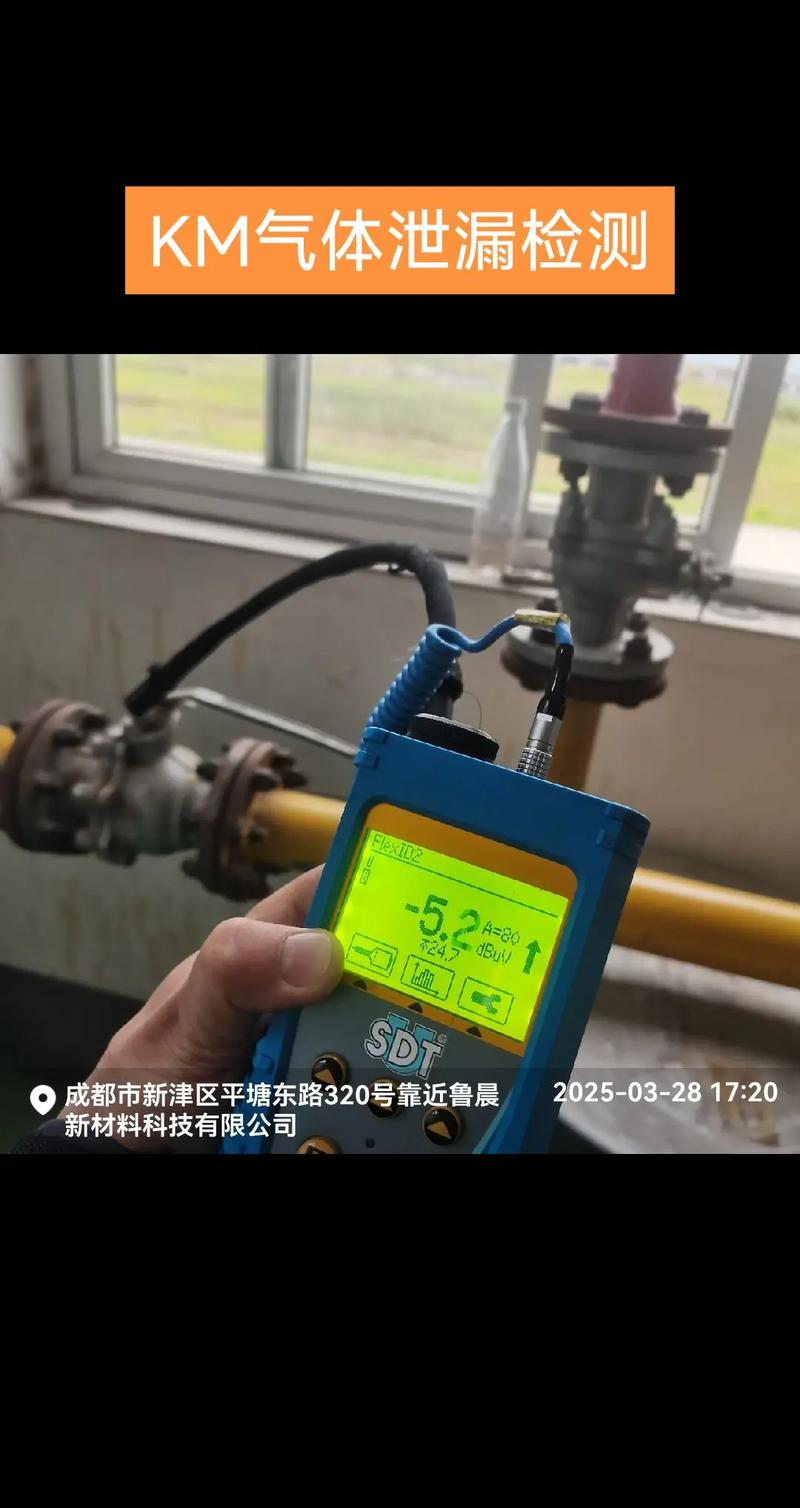
当时我拿超声波检漏仪测了几个点,数据吓人。一个小针孔,0.5毫米直径,在7bar压力下,一年能漏掉四千多度电。四十多个漏点加起来,十几万块钱就这么“吹”走了。那天我直接建议停机半天,把所有接头重新上密封胶,更换快插接头——成本不到两千块。厂长犹豫半天,说停不了线。你看,这就是典型的算不清账。
气源处理,你欠它一个重视

说到气动系统,我最想吐槽的就是气源处理。三联件——过滤器、减压阀、油雾器——多少人买回来装上就不管了?滤芯堵了不换,减压阀调一次用十年,油雾器里要么没油,要么加错油。后果嘛,气缸爬行、电磁阀卡滞、密封件加速磨损。前年有个客户,新买的高速包装机总是出现推料不到位,检查了几天发现是气源含水量太高,导致气缸运动速度不稳定。后来加装了冷干机,更换了精密过滤器,问题立马消失。那台包装机停工一天损失两万多,而一套像样的气源处理设备才多少钱?
这里得强调一下:气动系统的寿命,七分靠气源,三分靠元件。特别是现在精密自动化设备越来越多,比例阀、伺服气缸对空气质量要求极高。我见过用普通橡胶管充当主管路的,几年下来内壁老化,碎屑堵塞阀芯,整个阀岛报废。所以,压缩空气必须经过严格过滤,露点要控制在-20℃以下,含油量低于0.01ppm。这些参数不是瞎写的,是血泪教训。
问:我们厂新上了一套气动夹具,用了半年夹紧力下降,是什么原因?
答:八成是气源问题。先检查过滤器压降,如果压降超过0.5bar,滤芯该换了。再测一下气体含油量,如果润滑油过量或者油品不对,会附着在气缸活塞密封圈上导致溶胀,摩擦力增大,夹紧力降低。另外,看看管路直径和长度,如果气管太细太长,流量不够,也会夹不紧。这种情况我遇到太多了,往往换个滤芯,重新选下气管尺寸就能解决,成本极低。
气缸的“中年危机”与选型陷阱
选气缸,很多人就看缸径和行程,然后按最低价买。结果呢?三个月后开始出各种幺蛾子。缓冲调节适当吗?有没有磁性开关?环境温度多少?有没有粉尘?这些不考虑,纯属给自己挖坑。去年帮一个食品厂改造灌装线,原设计用普通气缸,高温冲洗环境下,活塞杆腐蚀得一塌糊涂,润滑油被冲走,一个月换一批。后来换成不锈钢气缸,配上防尘圈和食品级润滑脂,问题彻底解决。成本虽然高了一点,但省下的维护工时和停机损失,早就赚回来了。
还有气缸的缓冲问题。很多人不调缓冲,或者调得太硬,活塞撞击端盖,砰砰响,不出半年密封件就完蛋。我一般会建议留出10%—15%的行程余量,缓冲调节到气缸运动末端速度刚好降到0.1m/s左右。这需要一点耐心,但值。

问:我们设备的电磁阀经常烧线圈,换了好几次,可能是什么原因?
答:先看看电压对不对,别把DC24V接到AC220V上,这种低级错误我见过不止一次。如果电压没问题,多半是阀芯卡涩导致线圈过载。拆开阀体,看看有没有杂质、油泥,同时检查气源质量。还有,环境温度过高也会烧线圈,比如靠近烘箱的阀岛,得做隔热。最后,确认一下工作频率,如果动作太频繁,比如每分钟超过200次,普通电磁阀扛不住,得选高频型号或者先导式。有些厂为了省钱用杂牌,线圈温升超标,烧了也正常——这时候,换个正品,什么都好了。
智能化?别再被概念忽悠了

这几年工业4.0喊得震天响,气动系统也搭了顺风车。什么智能阀岛、IO-Link通信、气缸内置传感器、预测性维护……听着高大上,但你真的需要吗?我参观过一家汽车焊接车间,阀岛全部带诊断功能,每个电磁阀的开关次数、响应时间都能上传到云端。结果产线停了两分钟,数据一片红,没人知道怎么办。最后发现只是压缩空气压力波动超出了预设阈值,系统自己保护了。车间主任气得骂:“花了几百万,连个压力波动都不让?”
我当然不是反对智能化,而是反对盲目上马。如果你的产线很稳定,工艺参数几十年不变,那普通气动元件足够,没必要为了数据而数据。但如果是柔性生产线,多品种小批量,那一套能快速换型的智能气动系统就很有价值。比如带位置反馈的伺服气缸,可以程控调整行程,不用机械挡块,换线时间从两小时减到十分钟。还有带能耗监测的阀岛,能实时显示每个气路的流量和压降,泄漏一目了然。这种智能化,才值得投钱。
关键是要算清楚效用。别被厂商的PPT唬住,多看实际案例,自己算ROI。我常跟客户说,你先装几个关键点的流量传感器,把能耗基线测出来,再决定在哪里上预测性维护——数据驱动决策,而不是冲动消费。
问:我们公司想实施气动系统的预测性维护,如何入手?
答:先从关键设备开始,比如核心工序上的气缸和阀门。加装传感器(压力、流量、振动)采集数据,建立正常运行的基线模型。然后设定偏差阈值,比如流量突然增大可能意味着泄漏,振动异常可能预示阀芯磨损。初期不用追求全覆盖,选一两台机器做试点,收集几个月数据,再慢慢推广。记住,预测性维护的核心不是传感器,而是分析软件和人的经验。如果没有懂工艺的人来解读数据,装再多硬件也是摆设。
一点实在话

气动这门技术,说深不深,说浅不浅。但很多工厂的“老师傅”经验主义太重,不接受新东西,而年轻工程师又只看参数,缺乏现场手感。我见过太多花哨的改造方案,最后栽在细节上:管路压降计算错误、弯头太多、管径选小、接头种类混用……每一个小失误,都在偷偷吃掉你的利润。
所以,定期检查、规范安装、科学选型,这三件事成本最低,回报最高。别等到空压机累趴了、气缸动不了了再补救。记住,气动系统的效率,藏在看不见的地方。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:气动系统:我踩过的坑与省下的真金白银 https://www.dachanpin.com/a/tg/64971.html