干了十五年制造,最怕什么?不是设备趴窝,不是工艺变更——是低级错误。那种你明明知道怎么做,手一抖,脑子一抽,就整出个废品的事。去年我们产线,一个工人把对称件装反了,连着干了50件,全报废。说实话,当时真想骂人,但冷静下来想想,能全怪他吗?
人不是机器,走神、疲劳、习惯性动作,不可避免。所以后来我把防错技术(Poka-yoke)当成救命稻草。这词源自日语,防呆,说白了就是设计一些装置或方法,让错误根本不可能发生,或者一发生就立马被发现。不过话说回来,很多工程师对它的理解还停留在“加个传感器”上,太浅了。
防错到底在防什么?
先泼盆冷水:防错不是万能的。它主要针对人为疏忽导致的错误,比如漏装、错装、加工遗漏等。但如果是工艺参数本身不对,那是另一个问题。我见过一个厂,花了十万装防错,结果错误类型都识别错了——他们想防的是刀具磨损带来的尺寸偏差,这用防错?其实是需要在线测量和反馈补偿,属于SPC范畴。
核心就三类:接触型、定值型、动作步骤型。接触型利用形状、尺寸差异来阻止错误;定值型通过计数或时间控制,比如拧紧枪达到扭矩自动停;动作步骤型靠顺序控制,前一步没完成,下一步启动不了。但知道分类只是第一步,难在落地。
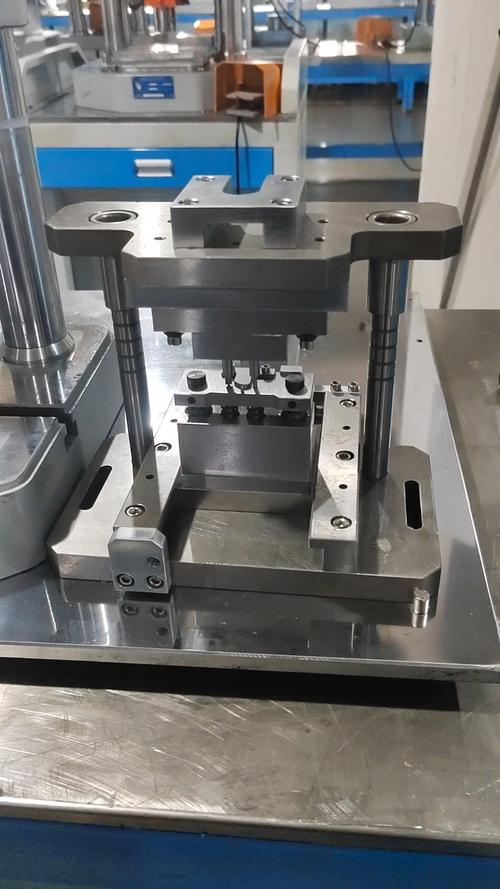
你是不是也碰到过?设计了一个定位销,觉得完美防错,结果产线反馈说装不进去——因为工件来料有毛刺。或者加了传感器,工人嫌误报多,直接屏蔽了。所以防错设计必须考虑现场“脏乱差”的环境,还有人的惰性。
问:防错技术投入成本高吗?
答:看你怎么比。一个接触式防错定位块可能就几百块,但省下的返工、报废、客户索赔是多少?我们算过笔账,一个发动机缸盖装错气门,到了总装才发现,拆解返修成本是零件本身的10倍。更别说品牌声誉。不过,最贵的往往是错误的设计——那种需要额外动作、降低节拍的防错,产线绝对抵触。好的防错是无感的,工人都不觉得它在。✅
那些年,我踩过的坑
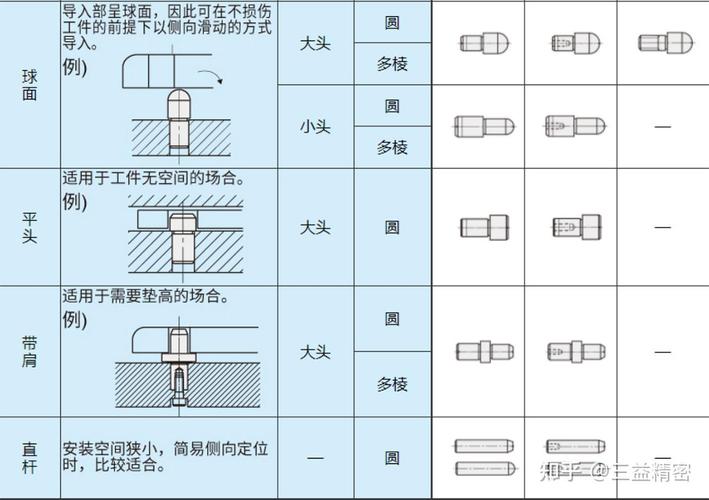
讲个真事。给一条分装线设计防错,防止左右制动器混装。初始方案:装个摄像头识别。结果呢?车间光线变化,误判率30%,工人直接拿黑布盖住摄像头——😤。后来我们改成机械式:左右制动器安装孔距相差5mm,做一个带导向销的托盘,孔距不对根本放不进去。成本不到摄像头的十分之一,再没错过。
所以,优先用机械/物理防错,简单粗暴有效。别一上来就上视觉、AI,那是没办法的办法。还有一些情况下,防错要和防呆工装结合,比如自动化的纠错装置。但小心!如果你加了自动修正,可能掩盖了系统性问题。
问:防错技术是不是只适合大批量生产?
答:之前我也这么认为。但后来发现,小批量多品种更需要。因为换型频繁,更易混料、用错程序。我们做航空零件,单件流,每个零件上机床前,用RFID读取唯一码,自动调用对应加工程序和防错检查表。这其实也是防错——防止用错NC程序。成本确实高点,但比起把一块钛合金毛坯干废,值。关键在于,你要识别错误风险最高的环节,集中火力。
还有一点,防错设计完了别丢那不管。要定期审核。我要求团队每个季度统计防错装置的“失效”记录,不是它坏了,而是它有没有被绕过、屏蔽、或者因为产品变更而失效。去年就发现一个防错探针,因为产品微调了倒角尺寸,接触不良了,差点批量错漏。然后更新了探针,就这么简单。但没人去看,这就是隐患。
防错的文化,比装置更重要
说实话,技术只是手段。如果管理层只盯着产出,操作工被压得喘不过气,再好的防错都能给你拆了。❗我待过一家日企,他们的理念是:出现错误,先检讨流程,再检讨防错,最后才是人。工位旁贴着“错误是改善的种子”,虽然有点鸡汤,但确实让一线愿意暴露问题。
所以我们推防错,先推文化。告诉工人,防错是帮他们减轻负担,不是监控。让他们参与设计,他们往往能提出最接地气的点子。比如一个老工人建议在料架上画个限位框,多放一个零件都卡住,这不就是最简单的接触防错?不花钱。
问:想推防错,但产线老员工抵触怎么办?
答:这太常见了。别硬来。找个最头疼的不良问题,悄悄做一个简单防错,让他们看到效果——以前每天返工两小时,现在零返工。有了信任,再推其他的。还有,别动他们的计件工资,哈哈,你懂的。
近年来也搞了些IoT防错,在拧紧枪上装应变片,实时采集扭矩角度曲线,用边缘计算对比模型,超出包络线就停线。是挺好,但初期建模搞了三个月,因为产品批次差异大。所以啊,复杂防错不是万能药,能用简单机构解决的,绝对别上算法。那天和同行聊,他们用最笨的办法——在物料盒底部开个重力闸口,拿出去一个就自动落下一个,保证装配计数,二十年没坏过。这才是真功夫。

💡 最后,列几个日常可用的防错思路,供参考:
- 消除:能不能让做错的动作根本不存在?比如对称件设计成不对称,自然不可能装反。
- 替代:用更可靠的方式,比如用视觉防错替代人工目检。
- 简化:合并步骤,减少记忆负担。
- 检测:错误发生时报警或停机,比如扭矩监控。
- 缓和:减轻错误后果,比如安全离合器防止过载损坏。
别死板套用,结合具体场景。有时候一个颜色标记就能解决80%的错装——但前提是工人能看清,且培训到位。唉,说到培训,又是另一个坑。
总之,防错技术(Poka-yoke)玩的是细节,是对人的深刻理解。下次看到废品,别急着骂,想想能不能让错根本发生不了。共勉。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:防错技术(Poka-yoke):别再为低级错误抓狂了 https://www.dachanpin.com/a/tg/64999.html