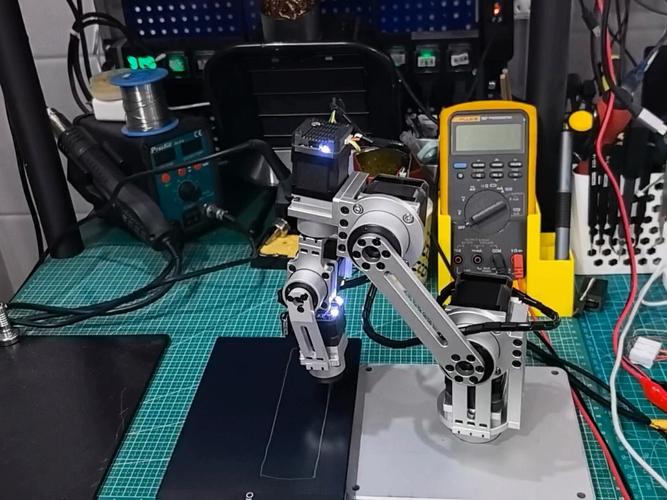
上周去宝安看了一条产线,拧螺丝那个工位,机械臂抖了一下。零点三毫米的偏移。就这一下,整批次三百台外壳报废。装配这事儿,容错率低到变态。
工业装配从来不是拧拧螺丝那么简单。对吧?
讲真,很多时候设计图纸画得飞起,根本不考虑装配公差。上次一个项目,结构工程师把定位销孔标成±0.01,结果供应商的CNC中心一跑偏——废了。机械臂末端抖动几十微米,现场调试那几天我头发都快薅没了。
精密装配的命门在哪?
。你手动拧一万颗螺丝,力矩绝不可能一模一样。但自动化产线呢?伺服枪的力矩反馈控制能做到±3%以内,重复性极高。问题来了——当工件本身有变形、来料公差飘移,再精确的拧紧策略也白搭。
我见过最离谱的:一个电池模组锁付工位,因为电芯厚度差了0.2mm,压紧后滑牙。查了三天,根源是上游涂胶量波动。装配不是孤岛,它是一整条因果链。
现在行业里搞“闭环装配”,视觉系统在线测量,实时补偿位置偏差。听起来很美,对吧?可一旦节拍卡在1.5秒,图像处理延迟30毫秒就足以让整个节奏乱套。说实话,软硬件的耦合复杂度指数级上升。有些集成商拍胸脯保证“零缺陷”,结果验收时天天在车间睡行军床。
咨询公司动不动就提“柔性制造”“模块化装配岛”,PPT上画得像乐高积木。等到落地,换型时间从4小时压缩到15分钟?做梦。光是末端夹具快换就得重新标定TCP,更别提视觉模板切换后的误识别。
去年改造一条新能源产线,理论兼容三种电池包,实际调试了两个月。因为不同型号的接插件角度稍有差异,机械臂轨迹要重调。操作工说:“工程师调的路径,还没我手动换得快。” 这话扎心,但确实——
答:因为人眼和手指的协同是千百万年进化的结果。你看熟练装配工处理错位零件,会下意识用“抖动”或“旋转”来导入。而机器人只会死板地走预编程路径,稍微有点卡滞就报警停机。现在所谓“力控装配”,通过力觉传感器搜索孔位,但搜索算法参数调不好,要么顿挫感强得像帕金森,要么一把怼进去撞坏工件。人的触觉反馈带宽高得离谱,机器想赶超,还得在力分辨率与响应速度上下苦功。
话又说回来,有些简单重复的工位,比如卡扣压装、标签贴合,用固定专机比柔性方案划算得多。现在流行“经济型自动化”:不做整线全自动,只把最累、最易出错的岗位换成半自动站。投入产出比反而更高。
协作机器人成天宣传“安全”“易编程”,实际呢?我们厂里那台协作臂,安全限制下速度慢到让人发指。节拍跟不上,结果工人不得不绕开安全光栅,站到工位内侧去辅助取料——完全背离了安全设计初衷。
答:协作机器人本体的碰撞检测确实灵敏,但末端工具往往不带防护。比如夹爪的锐角、吸盘的金属边缘,一旦高速接触人体仍会造成伤害。另外,应用端常常不评估“准静态接触”——就是缓慢挤压,虽然力不大,但持续压迫可能造成肌肉损伤。最新的ISO/TS 15066标准给出了各部位的力/压力阈值,可国内很多集成商压根没测过。所以我总跟客户说:评估安全性,别光听厂商PPT里“10大优势”,自己拿校准过的压力计实测一遍才踏实。
人机混线的另一个坑:流程管理。一旦机器和人共享工作区,节拍平衡完全被打破。产品换型时,机器人程序切换只需几分钟,但人的SOP更新、培训、熟悉新动作可能要半天。导致什么?工人不得不迁就机器,拼命追赶,出错率飙升。有些厂干脆让工人只做“救火队员”——专门处理机器人干不了的异常。久了,技术退化,怨气还大。
装配的终极目标不是炫技,而是
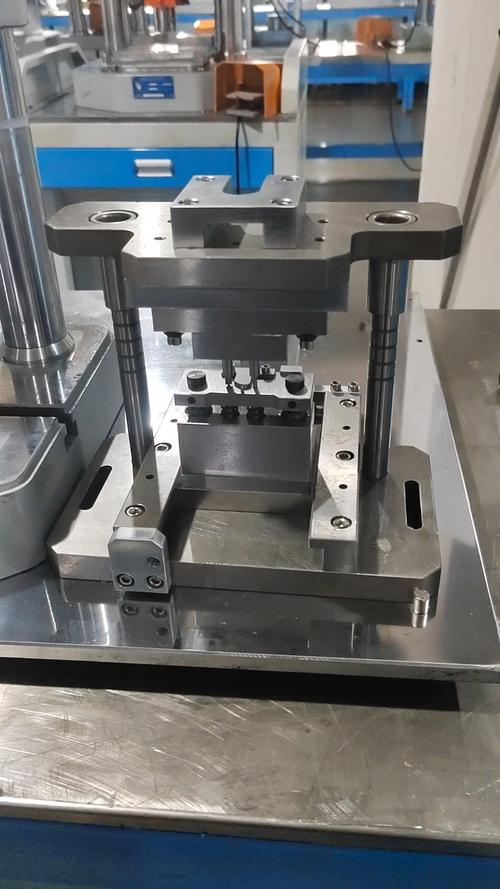
。有时候,一只半自动压机加一个巧妙的导向工装,比六轴机械臂更可靠。
最近看到个趋势挺有意思——“可重构装配系统”(RAS)。把工站做成标准模块,就像工业乐高,管道、信号、机械接口全统一。换型时直接把整个单元推走,插上新单元,自动识别并加载工艺配方。这玩意要是真能跨厂商互操作,那才算革命。不过眼下各家的协议还在打架,EtherCAT、PROFINET、CC-Link互不相让。
工业装配啊,永远在理想和现实的夹缝里演进。机械臂再聪明,也抵不过一颗松脱的螺丝;算法再精准,也算不尽原料的公差。在这个行当干了十五年,最大的感触是——尊重物理规律,敬畏现场细节。智能是手段,靠谱才是终点。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业装配的「毫米级」战争:当机械臂学会思考 https://www.dachanpin.com/a/tg/64998.html