做机加工这行快二十年了,提到工装夹具,我真是又爱又恨。前几天翻旧笔记,看到刚入行时画的一套车床夹具草图,歪歪扭扭的,忍不住笑了。那时候觉得夹具嘛,能夹紧就行。结果呢?废品率居高不下,被师傅骂到怀疑人生。

说实话,工装夹具这东西,水太深。你以为是几块铁疙瘩,其实它是决定加工精度、效率,甚至影响机床寿命的命门。直到现在,每次新项目上马,我第一件事就是盯夹具方案。不然半夜机床报警,电话一响,心都哆嗦。
定位——差之毫厘,谬以千里
有一回,加工一个箱体零件,六个面都要铣,公差给到±0.02。心想简单啊,用标准精密平口钳呗。结果干出来,孔距偏了0.05。一通排查,你猜问题在哪儿?钳口没清理干净,卡了个芝麻大的铁屑。就这么个小东西,害我加班到凌晨三点。
夹具的定位,最忌不牢靠。我现在的习惯是:定位销必用淬火磨过的,而且定期检查磨损。浮动支撑该上就上,别省那几百块钱。你的工件可能毛坯面不平整,浮动支撑能自适应贴合,比死顶强太多。还有啊,过定位要小心,除非你搞的是液压自动补偿,否则宁可欠定位,也别乱限位。
夹紧——不是越紧越好
新手最爱犯的错:螺栓往死里拧。觉得越紧越安全。大错特错!薄壁件你一使劲,变形了,加工完松开,它又弹回去,尺寸全跑了。我见过最夸张的,一个铝合金壳体,夹变形了0.2,废了二十几件。老板脸都绿了。
所以现在碰到易变形零件,我首选气动夹具,压力可控,而且动作快。或者用液压胀套,从内孔撑住,受力均匀。如果是手动夹紧,扭矩扳手是必需品,按工艺卡设定值来,绝对不许加长套管。
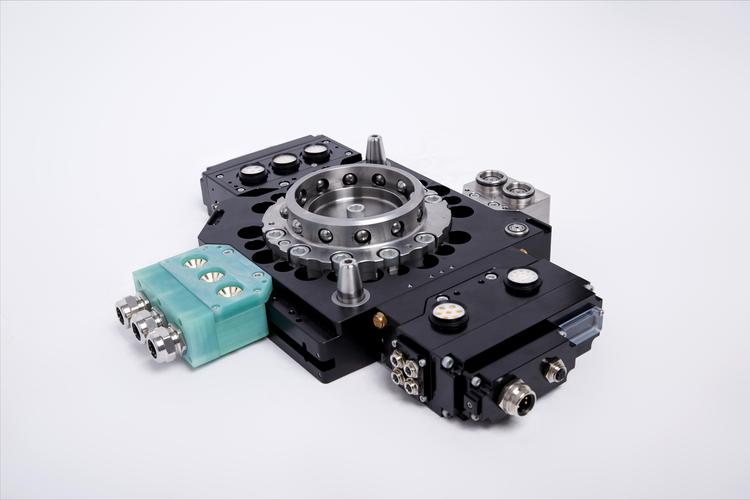
说到这,想起一个好东西——扭矩限制器装在压板上,防止操作工蛮力操作。虽然不起眼,但能救好多活儿。唉,有时候人不如机器靠谱。
快换——时间就是钞票
多品种小批量,换线换到崩溃。以前我们厂,换个产品得调半天夹具,机床闲在那儿,老板心在滴血。后来咬牙上了零点定位系统,说实话,真香!托盘一拉一推,重复定位精度能到0.005以内。虽然一套好几万,但算算机床稼动率提升,半年就回本了。
我还见过更狠的,用机器人快换盘,焊枪抓手一秒切换,连气管电信号一并接通。那流畅度,看一次爽一次。不过话说回来,快换系统对清洁要求高,铁屑卡进定位锥面就完蛋,必须配气枪天天吹。
问:小批量多品种,舍不得买零点定位,还有什么办法?
答:哈哈,问到痛处了。其实可以自制子母板结构:机床上固定一块经过精加工的基础板,上面打矩阵螺孔或T型槽,每种产品做一块对应的过渡板,用销孔定位。换产时只换了过渡板,基础板不动,精度也能保住。成本低,就是占人工。我早年在小厂这么干过,一个月省了上万工时费。
问:夹紧力到底怎么核算?有没有简单公式?
答:切削力计算手册里有,但实际我很少现场套公式,更信经验。一般钻削夹紧力取切削力的1.5-2倍,铣削要更大,因为断续切削有冲击。薄壁件系数取0.3-0.5。实在没把握,用测力扳手试切几件,逐步加力直到工件不移动、不变形,记下数值,以后就照这个来。安全第一,别怕麻烦。
防错与维护——细节决定成败
有经验的都知道,夹具上要做防错销,防止工件装反。有一回夜班,工人太困,把零件转180度塞进去,铣出来全反了,天亮才发现,当场开除。惨吧?其实加个不对称的定位块就能避免。
维护更不用说了,工装夹具就是第二机床。我们定了个规矩:每天下班前,用气枪清碎屑,定位面抹防锈油;每周检查一次夹紧元件动作顺畅度;每月打一下重复定位精度。别等出问题再修,那叫救火,不叫管理。
对了,千万别在定位面上用铁锤敲,见过太多坑坑洼洼的夹具,精度全无。要用铜棒或尼龙锤,或者干脆设计拆卸螺孔。这些小投入,换来的是长期稳定。

说到最后,工装夹具这行,没有万能方案。只有吃透自己的工艺,摸熟材料的脾性,才能折腾出顺手的活儿。多去车间转,摸摸那些刚卸下来的夹具,听听机床的声音,比看十本书有用。希望新入行的朋友少走弯路,老家伙们多点交流。好了,又得去看新项目了,一堆事儿。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工装夹具搞不定?聊聊这些年我踩过的坑和一点心得 https://www.dachanpin.com/a/tg/66264.html