快速换模(SMED)到底怎么搞?一个老工程师的5条实战笔记

从一次换模2小时到18分钟,我们只做对了一件事

从一次换模2小时到18分钟,我们只做对了一件事
几年前我还在车间管注塑,换套模具平均2小时,工人爬进爬出,扳手叮当响。有次客户催单,换模搞到凌晨三点。当时老板说:“能不能快一点?”我说:“快不了啊,都是老师傅,流程就这样。”后来实在逼得没办法,引入SMED,但一开始走偏了——我们以为就是买快夹、调整垫块。结果第一轮改进只砍掉15分钟,换模还是慢。直到我们把换模过程拍成视频,一帧帧放,才发现:原来大部分时间都在找工具、等行车、来回核对图纸。这些东西,压根不算“转换作业”,而是内耗。 SMED的核心不是技术,是区分“线内”和“线外”。 这话我每回培训都得重复三遍。你让工人手脚更快,没用,人家已经尽力了。你得让机器停止时只干那些非停机干不了的事——比如拆装模具、对中调模。其余准备、运输、检查、预热,统统外移。这个道理不复杂,但就是有很多工厂死不转变。因为他们算“成本账”:预热模具要额外加热炉、多个人手,觉得浪费。但算没算过停机损失?一台200吨注塑机停一分钟,净亏就不是小数目。

问:“SMED说要把线内转线外,但很多准备工作其实已经做了,比如把模具提前吊到机台边,为什么换模还是慢?”

答:很常见。因为你只是“物理上”提前了,但没有“信息上”同步。比如模具吊过来,但水路接头型号不对,得临时改;或者顶杆长度没调好,装上去发现差两毫米。这些其实都是因为标准化没跟上。真正的线外准备,要附带“核查清单”,像飞机起飞前的检查,每样东西位置、规格、状态确认无误。我们后来在每个模具架上都贴了二维码,扫一下就能看到这台模的换模参数、所需治具列表,以及上次换模遗留的问题。这样才彻底。

问:“现在自动快速换模系统很多,比如液压夹紧、磁力模板,是不是用了它们就能搞定SMED?”

答:💡 别被设备商忽悠。快速夹紧只是解决了“紧固”这一步的时间,但如果你定位销还用手砸、水嘴还在用扳手拧,换个模还是得半小时以上。自动换模系统是利器,但前提是你的工装接口已经标准化——比如水、油、气的快插统一,电信号接口用航空插头一拧,顶出机构限位能用数字调节。这些配套不先做好,上百万的设备就是摆设。我见过一个厂,花了80万装磁力模板,结果操作工不信任,每次还是要手动锁几个压板,说是“保险”,哭笑不得。

✅ 实施SMED的三个隐蔽陷阱

一、过度追求单次换模时间最短,而牺牲了可靠性。 有的团队搞竞赛,换模从30分压到8分钟,结果调模精度丢了,开机后连续报废20模。换模快≠换模好。我们后来规定:换模时间目标是稳定在15分钟以内,但首件合格率必须100%。多了个检验环节,时间反而可控。 二、忽略并行作业。 尤其是在大型机台,前后安全门两个人同时操作,行吊配合,时间可以折半。但很多工厂作业指导书写的是单人顺序操作。得改,而且要演练,像F1换轮胎那样练。 三、把SMED当成一次性项目。 搞了几个月,做了个录像分析,改进了几项,然后挂个牌子“SMED示范线”。等到订单变多、人员流动,又退回老样子。我告诉你,没有日常的换模时间记录和班前会回顾,SMED一定会退化。我们现在每天交班,白板上都写昨天平均换模时间和异常点,谁导致超时,当场说清楚。
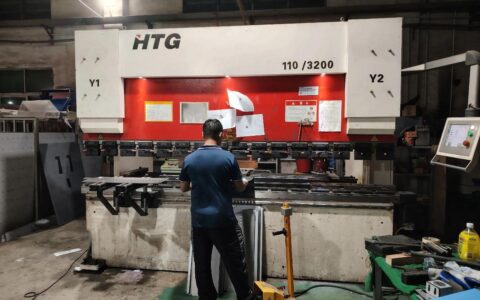
注塑车间快速换模作业现场
注塑车间快速换模作业现场

❗ 我见过最牛的换模是怎样练成的

去年参观一家做汽车灯罩的德资厂,冲压车间换一套级进模,从上一批次末件到下一批次首件合格,9分40秒。我的天。看完就知道差距不在硬件,而在流程的“肌肉记忆”。他们换模具像消防演习:每个工具有固定凹槽,涂色对应;模具车有定位销,推到机台前自动卡入;换模前5分钟,控制屏弹出预热程序;一停机,所有人知道站哪儿、干什么。对了,他们把这叫“换模剧本”,每次换模后还要对照剧本复盘改进。就是这种极端的标准化,让换模变成了确定性动作。 现在最新的趋势是数字化换模指导。 通过MES/ERP系统下发工单时,自动调取该模具的历史换模数据,生成最优步骤序列,甚至用AR眼镜提示操作员下一步用什么工具、力矩多少。虽然贵,但对多品种小批量产线特别值。因为换模时间省下来的产能,往往比设备本身折旧划算得多。 还有一点容易被忽略:物料切换的配套。 换模不止换模具,还要换料筒、烘干机、甚至周边辅机参数。很多SMED项目只顾模具,结果料管清洗就耗掉20分钟。我们后来把常用材料预烘干留着,换料时直接换整套供料单元——像打印机墨盒,这也算线外准备。

❓ 要不要搞SMED?先测测这3个指标

如果你不确定自己的工厂需不需要SMED,看三个数:订单批量变化系数、设备综合效率(OEE)中的‘可用率’损失、以及换模时间波动值。如果批量越来越小,换模次数上升,而OEE却掉到70%以下,那不用想,立刻开始。但有个坑:别拿“平均换模时间”说事。要看的是“最长换模时间”。因为平均会掩盖偶发的大延迟,而那一次延迟就可能毁掉整批交货。我们要求记录的是T95值——95%的换模任务能在多长时间内完成。这样才有改进的动力。
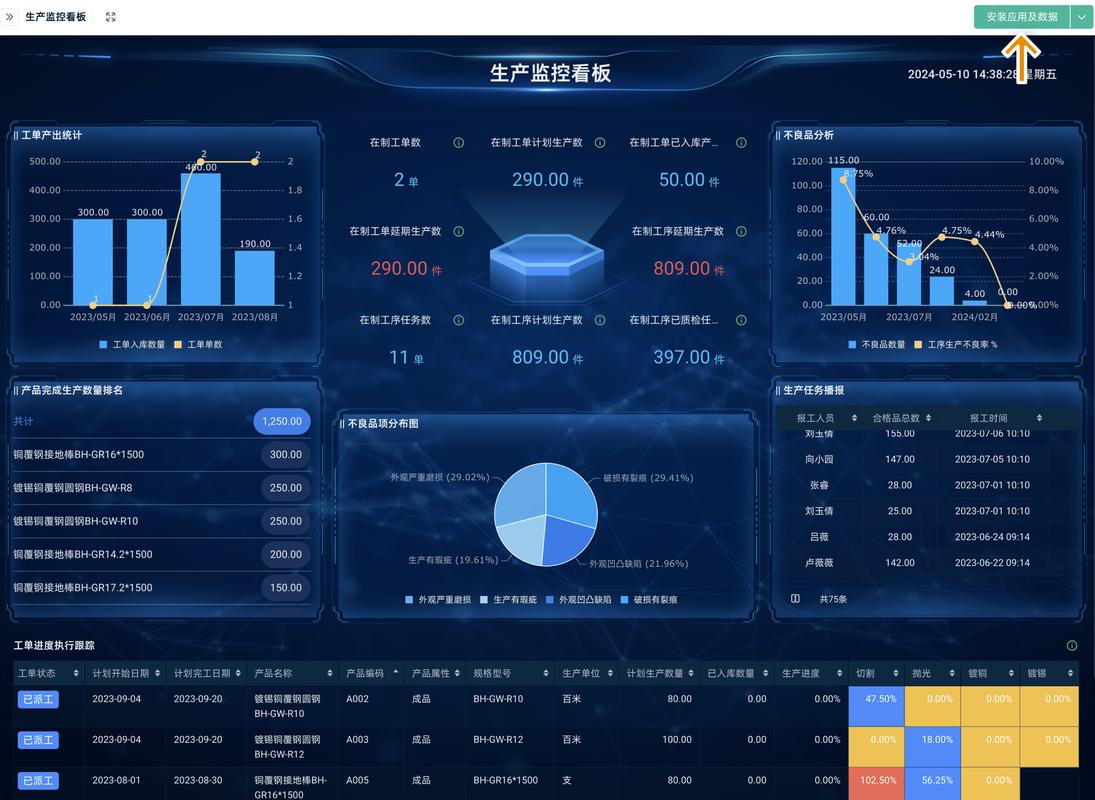
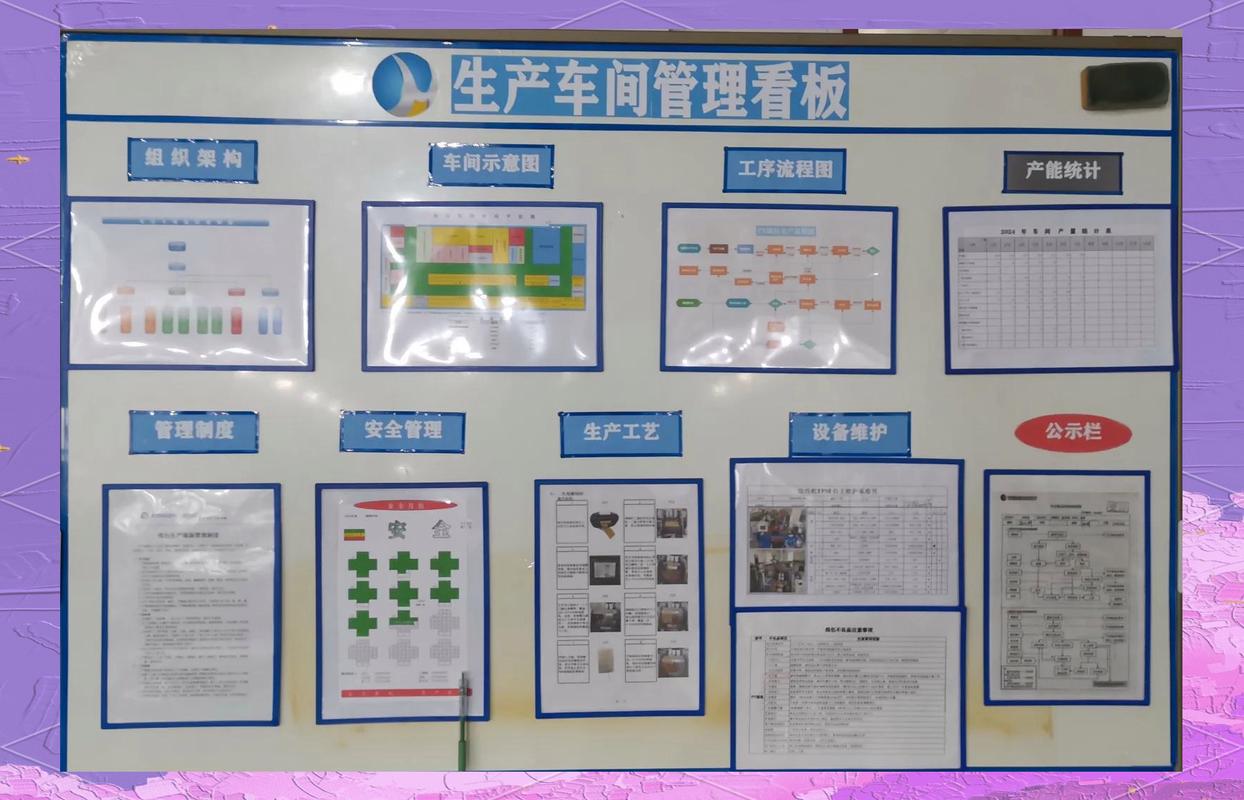
换模时间记录看板数据分析
换模时间记录看板数据分析
说实话,SMED这东西,做到最后其实是管理问题,不是技术问题。技术上有太多手段减秒数,但管理上不解决跨部门协作、绩效导向、员工激励,那换模时间就像弹簧——压一压就短,一松手又长回去。所以每当我听到有人吹嘘“我们的SMED已经成功了”,我总想问一句:你们的换模时间数据是实时的、还是手抄的?如果是手抄,那精度先打个问号。 SMED的终极目标不是让动作更快,而是让异常不出现。 把所有变量都管住,换模才能从“艺术”变成“科学”。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:快速换模(SMED)到底怎么搞?一个老工程师的5条实战笔记 https://www.dachanpin.com/a/tg/65078.html
赞 (0)
全员生产维护(TPM):别把OEE只当数字,它暴露了工厂多少病根?
上一篇 2026-07-09 13:52:40
看板管理:到底怎么用才不翻车?——车间十年心得
下一篇 2026-07-09 14:48:41

相关推荐

  • 工业评估审计:别把合规检查做成走形式的过场

    上周刚从长三角一家汽配厂的现场出来。对方老板拉着我吐槽了40分钟,说去年花了小二十万找第三方做的工业评估审计,报告厚得能垫桌脚,真要查消防、查能耗、查设备安全的时候,连哪个车间的行车年检快到期都没标清楚,纯纯白扔钱。 为什么90%的工业评估审计最后都成了”纸面工程”? 太正常了。很多机构做审计,根本不进车间,就在会议室翻去年的台账,对…

    投稿 2026-11-07
  • 工业计量校准:别让那0.1毫米的误差,吃掉你整条产线的利润

    上周去长三角一家做汽车精密结构件的厂子,车间主任拉着我蹲在机床边骂了半小时——一批给Tier1供的铝合金支架,抽检的时候孔径差了0.08毫米,整批2000多件全返,光返工费加客户罚款就快18万。他说之前总觉得工业计量校准是实验室里的事,跟生产车间没关系,直到这次赔到肉疼才反应过来,自己手里那把用了三年的内径千分尺,从来没送校过。 不是实验室里的“纸面流程”,…

    投稿 2026-10-14
  • 钣金加工精度控制:为什么你的零件总是差那么一点?

    上个月去一家供应商那里,看见他们的质检员对着图纸叹气。一批钣金外壳,折弯尺寸偏差0.5毫米,客户拒收。老板脸都绿了──0.5毫米啊,就一根头发丝那么点,至于吗?至于。在一些精密装配里,这0.5毫米能让整条线停摆。说实话,钣金加工这个行业,玩的就是那几毫米甚至几十丝的掌控感。你掌控不好,后面焊接、喷涂、装配全跟着遭殃。 我刚入行那会儿,总以为激光切割完了就万事…

    2026-06-05
  • 指尖银河:电竞场上的热血与星河

    聚光灯如银色瀑布倾泻而下,落在铺着深蓝色电竞桌布的长台上。五双年轻的手在机械键盘上跳跃,清脆的按键声织成密集的交响,像是春夜里骤雨敲打着青瓦。屏幕里的虚拟战场正掀起狂澜,英雄角色的技能光影在液晶面板上炸开,宛如有人将碾碎的星光撒在了玻璃之上。观众席的欢呼声浪潮般涌来,带着少年们滚烫的心跳,在体育馆的穹顶下反复回荡。这不是简单的娱乐消遣,而是一场用手速与策略书…

    2025-09-05
  • 工业控制芯片:别拿消费级货凑数,产线停一次的账你算过吗

    上周去苏州某汽车零部件厂蹲点,刚进车间就撞见运维师傅蹲在控制柜前面骂娘。 停线了。 一上午亏了32万。 原因说出来有点可笑——当初采购为了省2万块的芯片成本,拿消费级ARM芯片代替工业控制芯片做产线的逻辑控制,那天车间温度冲到47度,芯片直接掉电,连个告警都没发出来。 为什么消费级芯片在工业场景里根本活不过3个月 很多人对工业控制芯片的贵是有意见的。 不就是…

    投稿 2026-10-19

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息