上个月去一家供应商那里,看见他们的质检员对着图纸叹气。一批钣金外壳,折弯尺寸偏差0.5毫米,客户拒收。老板脸都绿了──0.5毫米啊,就一根头发丝那么点,至于吗?至于。在一些精密装配里,这0.5毫米能让整条线停摆。说实话,钣金加工这个行业,玩的就是那几毫米甚至几十丝的掌控感。你掌控不好,后面焊接、喷涂、装配全跟着遭殃。
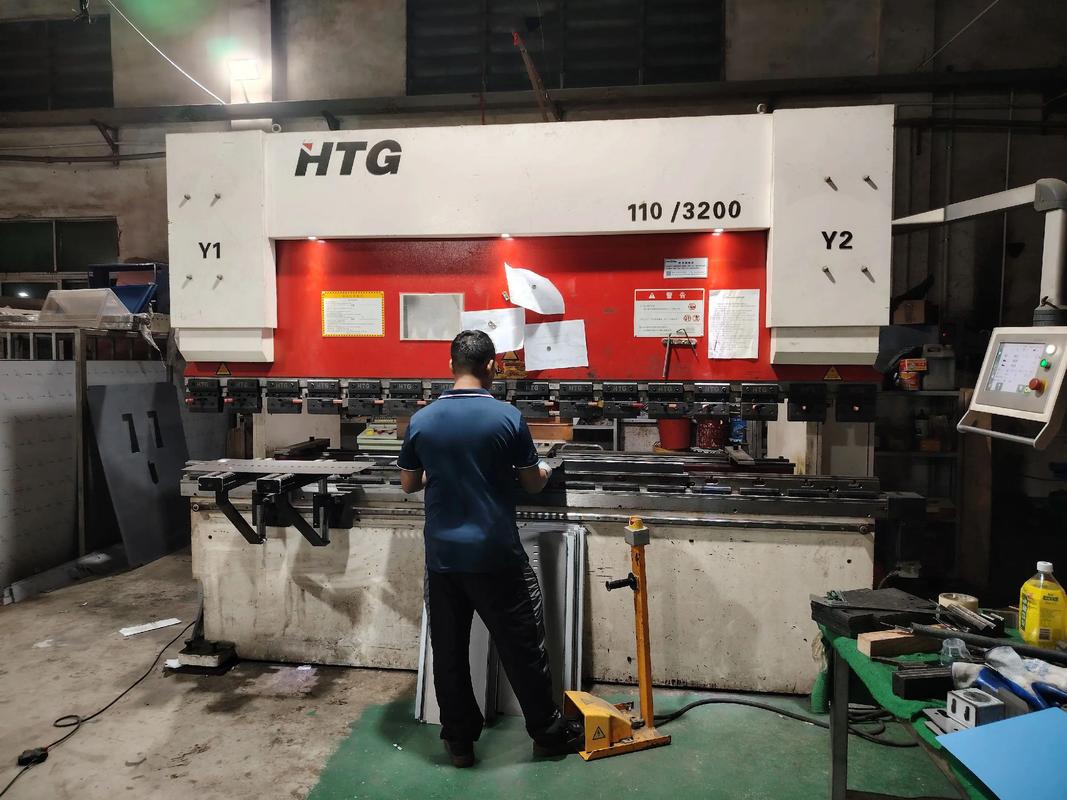
我刚入行那会儿,总以为激光切割完了就万事大吉,后来被现实揍得鼻青脸肿。板材有内应力、机床有回弹补偿、工人的手势都有影响──这里面门道深着呢。
精度,从激光切割就开始埋雷
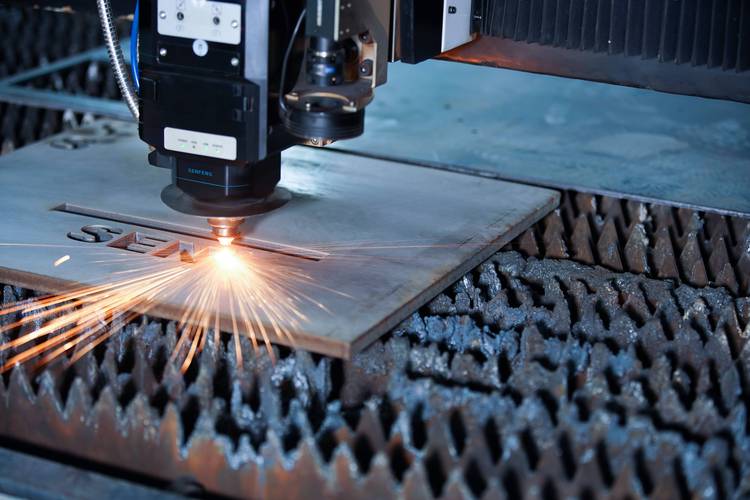
很多人以为钣金精度主要靠折弯保证,其实源头在切割。去年我们有一款控制柜面板,304不锈钢,1.5毫米厚,切出来外形尺寸偏了0.3毫米,导致后面所有安装孔位都对不上。查了好几天才发现是激光头的聚焦镜脏了,光斑变大,切缝变宽。这事儿说出来都丢人,但就是实际发生过。❗
现在好一点的厂家用光纤激光切割,焦点直径能做到0.1毫米以内,但维护跟不上还是白搭。而且切割路径的编程也有讲究──你如果为了省材料把零件排得太密,板材局部过热,热变形就能吃掉你的精度。这里有个💡:对尺寸要求高的零件,排版时外侧留足够废料区,让热量有地方散,别挤在一起。看似浪费材料,其实省了修配时间。
材料本身也是变量。同样是1.5毫米冷轧板,不同卷号、不同批次,屈服强度可能差十几兆帕。这点差别在折弯时就会体现为角度回弹不一样。有经验的师傅拿到新卷料会先试折,凭手感微调参数──不是靠数据,就是手感。你说这科学吗?不科学。但管用。✅
问:我们小厂没有试折条件,怎么快速适应不同批次的板材?
答:退而求其次的办法是记录每批料的质保书参数,按屈服强度分组,在编程时预设微补偿。但说实话,这得看操作工素质。我建议买一台简易的手持式硬度计,打一下布氏硬度,大致反推强度,成本比反复试错低。
折弯:机器很先进,但人还是关键
现在到处都在吹工业4.0,折弯中心动辄几百万,带角度传感器、实时补偿。可为什么还有那么多不靠谱的活儿?因为再牛的机器也得人去调试。我见过最绝的一个案例:折弯机参数全对,但折出来的角度总偏0.5度。折腾两天才发现,原来是操作工每次放板时,习惯把板材往一边靠,导致定位挡块被磨出了半个毫米的凹槽,板材实际位置跑了。就这么个小细节,搞死一帮工程师。
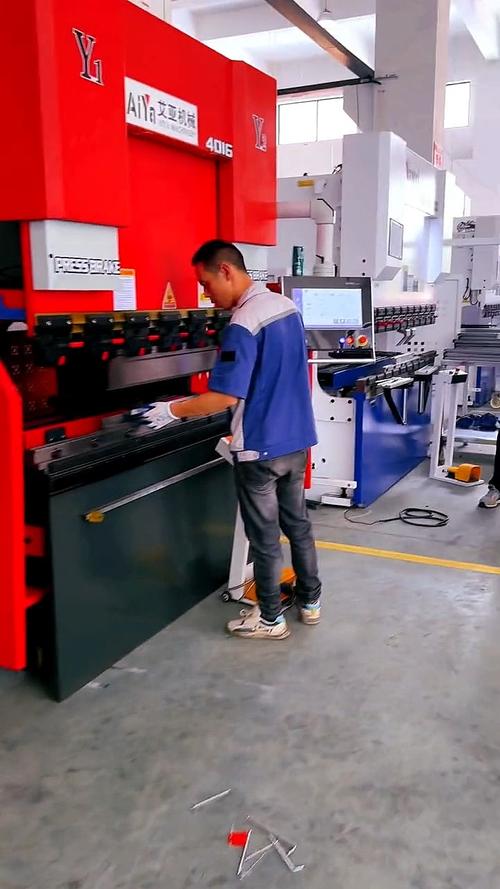
折弯回弹的控制是个玄学。理论上软件能算,但实际受材质纹路方向、模具圆角磨损、甚至车间温度影响。我一般建议:关键折弯尺寸,首批必须全检,而且检查时手要稳,卡尺要校准。别过分迷信在线测量,那玩意儿在油污环境下容易失准。有一天晚上我们赶一批货,在线测量显示角度合格,第二天早上一测全超差了,因为车间夜里温度降了5度,冷却液稠了,压力曲线飘了。说出来都是泪。
说到模具磨损,又是一个容易被忽视的坑。很多厂模具用到发毛了还舍不得换,结果折弯R角变大,不仅影响尺寸,还影响焊接配合。我有一个土办法:用记号笔在模具上画一条线,定期检查线是否被磨掉,简单但有效。💡
问:我们做机箱机柜,焊接后尺寸总收缩,怎么预留余量?
答:这得看焊接工艺。一般连续角焊收缩量在0.8-1.2毫米/米,断续焊减半。但最好还是做焊接试板,测出实际收缩率。另外,焊接顺序极其重要:先焊短边,后焊长边;从中间向两端焊。能用反变形装夹就更好了。这些小窍门书本上不太会写,都是实践中磕出来的。
焊接与表面处理:你前期的精度都在这里被毁
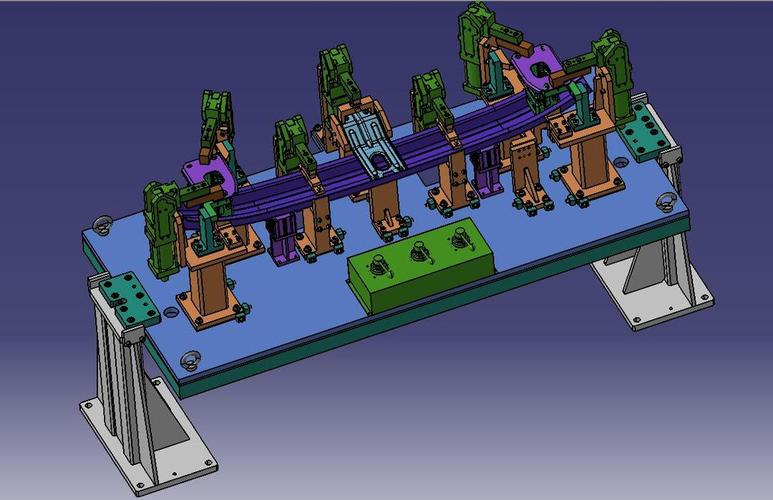
焊接变形的痛,做过大板件的人都懂。1.5米长的门板,焊完就成鼓面了,校形校得怀疑人生。后来我们强制规定:所有大面焊接必须有工装夹持,并且采用分步退焊。即便如此,精加工前的应力释放还是不能省。来不及自然时效?那就振动时效,虽然效果有争议,但至少比不处理强。
表面处理对精度的影响常被低估。喷塑层厚度通常在60-80微米,但边角积粉处可能超过120微米。这什么概念?你原本留的0.2毫米装配间隙,喷塑后可能就没了。特别是螺纹孔、配合面,一定要做好防护,别让粉末糊住。我们吃过亏:一批钣金罩壳,喷塑后螺丝拧不进去,全部退回来扩孔,成本翻倍。❗
电镀层也有类似问题,镀锌层厚度5-8微米影响不大,但如果是镀铬,几十微米的沉积不均匀足够让滑配变紧配。所以图纸上的公差标注,一定要考虑后续表面处理。更专业一点的做法是注明“最终表面处理前/后尺寸”,省得扯皮。
有一说一,现在金属3D打印件都开始和钣金件结合了,但不管多新潮的技术,基本的工艺链控制还是那套老逻辑。你可以用机器人折弯、用视觉检测,但忽视人的因素、忽视材料波动,早晚要交学费。
最后啰嗦一句:看到那些公差标注极严的图纸,别急着拍胸脯保证。先看看是否考虑了工艺积累误差。切割、折弯、焊接、表面处理,每一步的误差不是简单相加,有时会叠加,有时会抵消。搞懂这个,你才算真正入了钣金加工的门。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:钣金加工精度控制:为什么你的零件总是差那么一点? https://www.dachanpin.com/a/tg/55522.html