去年在东莞参观一家精密陶瓷厂,我被一个场景震住了——操作员把一块手掌大的氧化锆放在机床上,你猜怎么着?没有刺耳的噪音,没有飞溅的火花,十几分钟后,一个布满异形孔、边角比镜面还亮的工件就下来了。用手摸断面,温的,仅此而已。说实话,那一刻我才真正意识到,超声波加工已经悄悄从实验室论文里跑出来,开始啃硬骨头了。
传统的硬脆材料加工,比如陶瓷、玻璃、碳化硅,简直是噩梦。要么崩边,要么微裂纹,刀具寿命惨不忍睹。我曾经为了一个客户,用金刚石砂轮磨碳化硅密封环,成品率不到60%——剩下的全是废品,肉疼。后来试了超声辅助,直接飙到95%以上。你说这东西神不神?其实原理一点不复杂,就是给刀具叠了一个高频微振动,通常20kHz左右,振幅几微米到几十微米。但是!它完全改变了材料去除机制。
超声一振,难加工变软柿子
一般切削靠工具硬挤,硬碰硬。超声加工呢?刀具在极短时间内产生极大加速度,瞬间冲击工件,实现所谓的“微细粉碎”。尤其是加工那些又硬又脆的材料,超声振动加工就像用气压钻打石头,高频敲击让裂纹可控,材料顺着解理面剥离,而不是胡乱崩掉。我见过一个做碳化钨钻头的师傅,以前磨削一天废掉好几支,现在用超声振动研磨,一天一支都报废不了。
但千万别把超声当万能胶。有些同行觉得只要机床上加个超声发生器,立马就成神刀了——太天真。超声系统调试相当考验耐性。换能器、变幅杆、刀具得精密匹配,搞不好共振点不对,振幅不够,效果还不如普通加工。我有个师弟就吃过亏,自己DIY超声刀柄,结果不但没提升,反而把主轴轴承振坏了,修了三天。
切割、钻孔、表面处理,全搅局
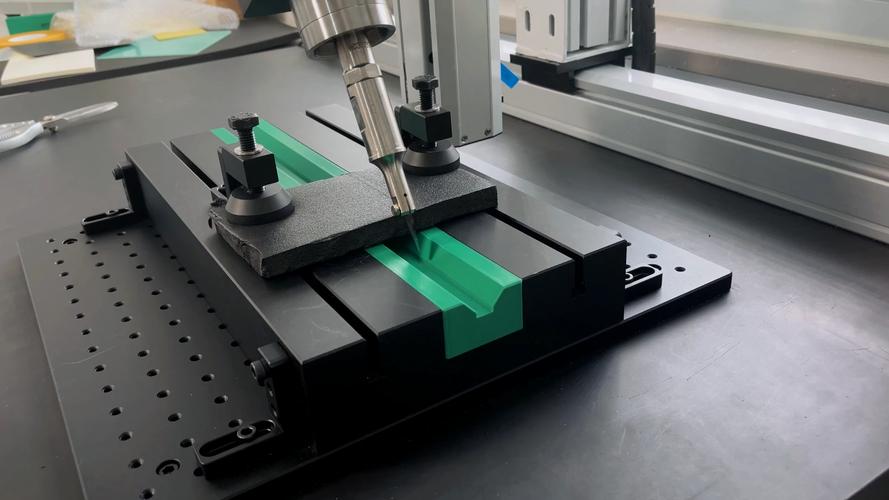
超声的神奇不止在切削。现在在超声波加工领域里,应用宽得吓人。比如超声波切割,切芳纶蜂窝、碳纤维预浸料这种复合材料,效果让人流口水。传统切割要么拉毛,要么粘刀,超声刀片则像热刀切黄油一样顺滑,断口干净得过分。我一个搞复材的朋友,自从上了超声切割,整个车间干净多了——因为没粉尘了!以前切碳纤维,全是细微粉尘,工人怨声载道。
还有超声波钻孔,特别是那种细长孔、异形孔,在硬质材料上打孔,用超声变幅杆驱动细金刚石钻头,排屑顺畅,钻头不容易断。我亲眼看到一个零件,壁厚才0.2mm,打一排0.5mm的小孔,普通钻头上去就崩,超声钻头连续打了200个孔,孔径偏差不到0.005mm,简直不是人。
最近几年,超声表面强化处理也冒头了。利用超声波冲击工件表面,实现纳米晶层,提高耐磨、抗疲劳性能。这玩意儿用在轴类、齿轮上,效果拔群。跟传统的喷丸比,超声冲击没有损伤层,而且可以精确控制加工区域。我在一本期刊上看到,某研究团队对钛合金叶片进行超声表面处理,疲劳寿命提高了3倍。真金实银的收益啊。
QA:你最关心的几个问题
问:超声加工只适合硬脆材料吗?软材料能不能用?
答:不是绝对专利。硬脆材料确实是主战场,但像铝合金、铜合金这种软材料,用超声振动辅助切削,也能大幅改善表面粗糙度,减少毛刺。原理是让刀具有了“退刀”效应,切屑容易分离,不粘刀。不过,软材料加工时超声振幅要调小,不然表面会振出鱼鳞纹,得不偿失。所以,要看具体情况,没有放之四海而皆准的参数。
问:我们自己改造一台普通数控机床加上超声,可行吗?
答:可行,但风险不小。现在有现成的超声波刀柄,可以直接装在机床上,通过感应供电。但!你得确保机床主轴能承受高频振动,还要考虑冷却、集尘这些配套。更重要的是,超声系统调参是个技术活,频率、振幅、进给率、吃刀量,一环套一环。建议先找厂家做工艺实验,盲目上马容易撞墙。我见过一家厂,买了超声刀柄却因为不会用,直接扔在角落吃灰——浪费啊。
最新实践:工业4.0下的超声智造
现在工业上,超声加工已经跟上了趋势。自适应超声发生器,实时监测刀具振幅,自动调节频率;甚至把超声和机器人集成,专干那些奇形怪状的活。比如超声辅助超声振动加工,结合五轴,给航空发动机叶盘开槽,一次装夹全搞定。还有人在尝试超声波3D打印,用超声振动挤出、压材料,似乎能降低内应力,有意思。

不过,大家要清醒:超声不是万金油。有些厂家吹得天花乱坠,什么材料都推荐,纯粹是为了卖设备。实际评估时,一定要做成本核算。超声设备贵,刀具也贵,如果加工的量不够大,说不定还是传统方式划算。我帮一家企业算过账,专做氧化锆牙科义齿,用超声加工,单件成本降低30%,两年回本,划算。如果是小批量、多品种,就得掂量掂量。
另外,安全性容易被忽略。超声频率虽然人耳听不到,但次生噪声和振动可能影响健康,长期接触得做好防护。还有,超声能量会发热,冷却必须到位。我亲眼见过因冷却不足,变幅杆热得烫手,差点烧坏换能器。
写到这里,我忽然想起一件事:十年前,我在学校实验室第一次玩超声切割,切一块石英玻璃,颤颤巍巍地调振幅,生怕弄碎。现在回想,技术迭代太快,当年需要博士生小心翼翼操作的工艺,如今普工培训一周就能上手。这就是进步吧。
真的,如果你正在为硬脆材料加工头疼,真的建议你关注下超声波加工技术。别一听“超声”就觉得神秘、不可靠——这可能是你提升竞争力的秘密武器。当然,一切从实际需求出发,别被忽悠,但也别错过可能的机会。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:超声波加工:这玩意远比你想象的更有用 https://www.dachanpin.com/a/tg/65202.html