价值流图(VSM):你真以为画完图就万事大吉了?

上周去了一家号称精益标杆的工厂,墙上贴满了VSM图。我问车间主任,这张图上的爆炸点改善了吗?他愣了一下,说:‘这是去年画的,我们还没来得及跟进。’ 我差点没一口老血喷出来——那你画它干嘛?装饰吗?💥 这种场景我见得太多了。说实话,价值流图(VSM)如今在制造业里几乎沦为了精益的‘花瓶’。顾问来画一遍,墙上挂起来,审核时指给客户看——看,我们多精益。然后呢?没有然后了。 但VSM的威力远不止于此。它是一把手术刀,不是一张奖状。

VSM不是画画比赛

我经常跟团队讲,画VSM最忌讳的就是追求漂亮。你用Visio画出花来,数据全是坐在办公室里拍脑袋的,有意义吗?零。❗ 真正的价值流图,必须踩着铁屑、沾着油污去画。你得揣着秒表蹲在机台旁边,数冲压的次数,测换模的时间。数据是冰冷的,但只有这样,你才能看到那个该死的真相——比如你以为设备利用率90%,实际一算增值时间,可能连5%都不到。差距可怖。
工厂现场绘制价值流现状图手绘稿
工厂现场绘制价值流现状图手绘稿
问:画现状图时,数据怎么收集才靠谱? 答:别信报表,信自己的脚。报表上的数字会美化——节拍时间可能被除以了合格率,换模时间只记录了内换模。我的做法是,选取一个典型产品,从发货端逆流而上,每个工位至少测10个循环。尤其注意在制品库存和等待时间,这两个是藏污纳垢的大头。然后立刻把数据标在图上,别等回办公室‘回忆’。一回忆,水分就上来了。 拿到可靠的数据,你会倒吸一口凉气。冗长的物流,成堆的库存,毫无道理的停顿——原来我们的增值比,低得如此扎心。这就是现状图的力量:它让你疼。不疼,就不会改。

从现状到未来:那个该死的差距怎么填

画未来图是最让人兴奋、也最容易翻车的环节。一堆人关在会议室里,照着精益课本画出连续流、超市拉动、看板……哇,完美。然后朝着这个‘理想国’冲过去,三个月后,一地鸡毛。 错在哪?把未来图当成了静态的终点。实际上,未来图是动态的路标,得撕碎了分阶段吃。
价值流图未来状态设计草图与改善爆炸点
价值流图未来状态设计草图与改善爆炸点
我的经验是——先干掉最疼的那个爆炸点。别妄图一把梭。比如,有个机加工车间,换模时间4小时,导致批次量巨大。你就集中火力搞快速换模(SMED),把时间砍到30分钟,前后不过一个改善周。换模时间一降,批次量直接缩减,库存雪崩式下降,立竿见影。✅ 这样一来,团队的信心就爆了,后续的改善势如破竹。 问:我们画的未来图总是太理想,根本执行不下去,怎么办? 答:太理想,是因为你把未来图当成了‘终极蓝图’,而不是‘下一年目标’。试着给未来图加个期限,比如6个月。问自己:以我们现在的资源和能力,6个月内能做到什么程度?把那些跳起来也够不着的部分先砍掉——可能是引入昂贵的自动化,或是颠覆整个布局。专注在消除浪费和减少变异的小步快跑上。还有,别忘了画‘中间状态图’:从现状到未来之间,设计两三个过渡步骤,每一步都能独立见效。这样才不会迷失,也不会被巨大的差距压垮。💡

数字化时代,VSM过时了吗?

数字化时代,VSM过时了吗?
数字化时代,VSM过时了吗?
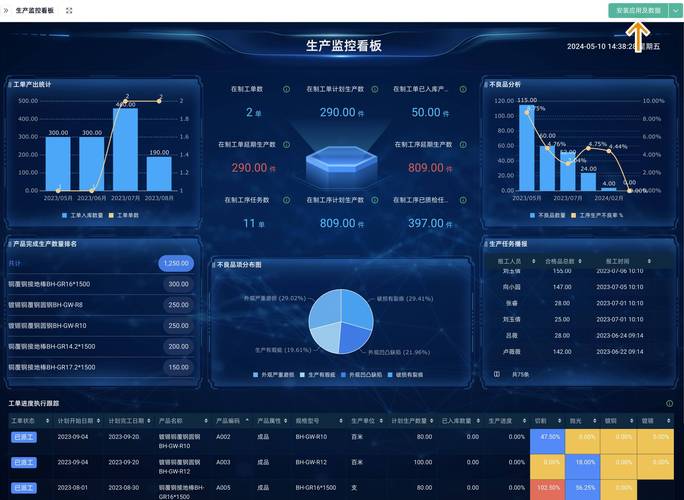
现在到处在谈工业4.0、数字孪生。有人跟我说,老李,VSM这种手绘玩意儿该进博物馆了吧?我反问:你连物理世界的浪费都没弄明白,数字化能帮你什么?只会更快地把浪费固化进系统里。 不过话说回来,VSM确实需要进化。我们最近在尝试动态VSM——将MES和传感器数据实时接入,在屏幕上展现每一秒的价值流状态。瓶颈工位闪烁,库存超量报警,像心电图一样。这让VSM从一张静态的纸,变成了活的监控系统。但前提仍然是:你得先有扎实的现状图底子,知道数据的真伪,明白改善的逻辑。否则,大屏只会变成另一件装饰品。 所以,别急着赶数字化的时髦。回到现场,带着团队,用最传统的方式去画一张价值流图吧。让数据说话,让痛点暴露,然后像疯子一样去改善。制造业的魅力,不就在这‘拧巴’又‘过瘾’的过程中吗?

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:价值流图(VSM):你真以为画完图就万事大吉了? https://www.dachanpin.com/a/tg/65206.html

赞 (0)
标准作业程序(SOP):为什么你车间的SOP总在执行中变味?
上一篇 2026-07-12 10:51:50
设备综合效率(OEE)这数字,多少才算及格?
下一篇 2026-07-12 12:15:03

相关推荐

  • 全员生产维护(TPM):为什么你花了大价钱买的设备,没几年就残了?

    很多老板一提到设备维护,脑子里蹦出来的就是“修”。错了,大错特错。 坏了才修,那是救火,不是维护。TPM(全员生产维护)的精髓就一个字——防。但防这个字,说着简单,落地能把人逼疯。 我见过太多工厂,进口设备买回来,头一年精度杠杠的,第二年开始小毛病不断,第三年基本靠老师傅的经验“听音辨位”。为什么?因为操作工只管开机,维修工只管修机,两个群体之间隔着一堵墙。…

    2026-06-12
  • 约束理论(TOC):别再平均主义了,找到你的瓶颈!

    很多工厂管理者——甚至是精益推行者——都有这样一种迷思:把每个工序的效率都提到极限,整体效率不就上去了?错得离谱。我见过一个做汽车零部件的车间,他们把每台CNC的利用率干到98%以上,结果呢?在制品堆成山,交付一塌糊涂。后来用上TOC的思维,才恍然大悟。 约束理论不是新概念,但大多数人根本没搞懂 Goldratt博士在1984年提出《目标》这本书时,核心想法…

    2026-06-05
  • 工业焊接工艺:制造工厂升级的那些坑和正确选择

    上个月跑了长三角五家制造工厂,四家都在聊工业焊接工艺的升级。干机械这行二十多年,我最大的感受是,焊接从来都是工厂里的「幕后英雄」,没人关注,但一出问题就是大问题。漏了。裂了。整批报废。货退到厂里,堆得半人高,老板看着头发都能一夜白三分之一。 为什么现在很多老厂的工业焊接工艺都要改? 说穿了都是被逼的。下游客户的要求一年比一年严,十年前焊缝只要能连上不裂就算合…

    投稿 2026-09-30
  • 减速机选型踩坑3年,我整理出这套工业现场实用指南

    跑生产线跑了快十年,见最多的非计划停机,十个里有三个根儿在减速机上。不是减速机本身质量不行,十有八九是选型错了,或者运维懒了。别小看这个铁疙瘩,整条线的传动全靠它,它停了,全车间都得歇着。 为什么九成现场故障都出在选型第一步? 很多刚进厂的工程师选型,就看一件事:额定扭矩够不够,留个一倍余量就敢下单。放到十年前的传统输送线,这么选没问题。现在不一样了,自动化…

    投稿 2026-10-03
  • 智能制造不是大厂游戏:中小制造企业落地指南

    很多人一提起智能制造,第一反应就是满车间跑的机器人、几千平米的无人黑灯工厂、几个亿的投入,跟几十上百人的中小厂没关系。真的是这样吗?我上个月跑了珠三角六个城市,见了十七个工厂老板,最小的厂只有三十多个人,已经靠智能制造省了十几万的成本,半年就收回了投入。 别被“全自动化”吓退,智能制造从补数据短板开始 大部分中小厂的核心痛点,从来不是没有全自动化生产线。是工…

    投稿 2026-08-17

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息