为什么现在很多老厂的工业焊接工艺都要改?
说穿了都是被逼的。下游客户的要求一年比一年严,十年前焊缝只要能连上不裂就算合格,现在不光要拍X光探伤,还要每一条焊缝都能追溯到焊接参数、焊工编号,批量生产的一致性要求卡得死紧。 上个月见的一家汽配供应商,原来用手工电弧焊做悬挂支架,月产一万两千件,焊缝稳定率最高才87%,每个月光废钢就是十几万的损失。主机厂放出话,半年后合格率达不到99%就换供应商,不改不行啊。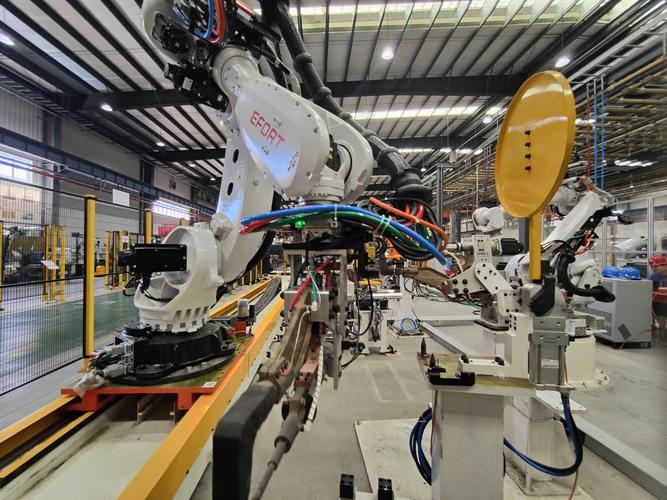
当前主流的工业焊接工艺升级方向
现在市面上炒得最热的几个方向,我给你捋捋实底,哪些真好用,哪些是智商税。 1. 普通手工焊改半自动气体保护焊:这是中小厂性价比最高的升级,没有之一。改造成本低,焊工上手快,焊缝成型比手工焊好看太多,飞溅也少,后续打磨的工时能省一半。 2. 普通弧焊改激光复合焊接:这个是真的香,但也真的贵。适合做10mm以下的薄板、高精度要求的产品,比如动力电池壳体、无人机外壳、消费电子结构件,焊接变形极小,后续几乎不用校正,效率比传统弧焊高三四倍。 3. 传统工艺加焊接视觉跟踪:这个属于低成本升级,现有设备不用换,加一套视觉跟踪系统就能解决新手焊工焊歪的问题,合格率能提好几个点,几万块就能搞定,非常适合缺熟练工的工厂。 问:激光焊接是不是比所有传统工业焊接工艺都好,能通吃所有场景? 答:当然不是。我见过太多老板踩这个坑。厚板超过12mm的碳钢板、钢结构件,激光焊的熔深根本不够,要焊透得走好几遍,单位成本比传统埋弧焊高3倍以上,完全没必要赶这个时髦。激光焊只适合薄板、高精度、高节拍的批量生产场景,厚板、大构件,传统的埋弧焊、气保焊,稳定性和成本都秒杀激光焊。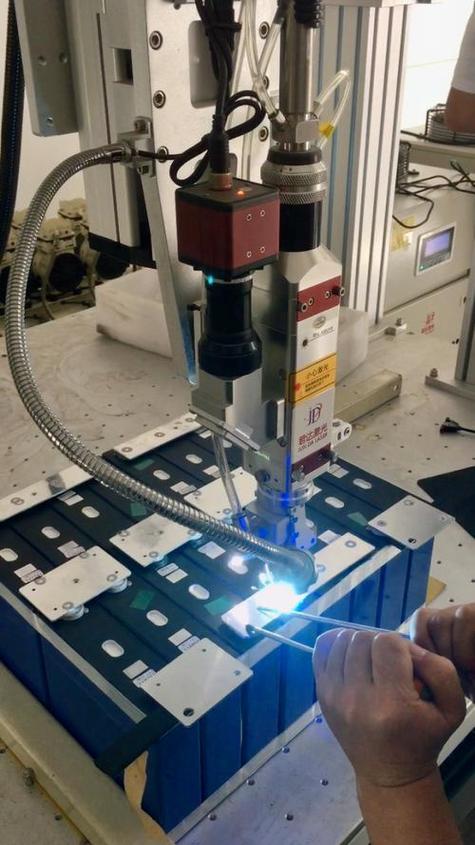
选工业焊接工艺的几个避坑提醒
相关推荐
-
循环经济:从废铁到宝藏,一个工程师的实践手记
上个月参观一家再制造工厂,我看到成排的旧发动机堆在角落里,像一座铁锈色的山。厂长递给我一块零件——他说这是从报废机床上拆下来,重新喷丸、修复后的主轴。精度达到新品的98%。成本不到一半。我掂了掂,突然觉得,循环经济这事儿,真的不是环保人士的自我感动。 但别误会。这条路太他妈难走了。 💡 为什么我们总说循环经济,却很少看到成功的案例?因为工业系统从来不是为「回…
-
垃圾分类:守护家园的必答题
当清晨的阳光洒进社区,垃圾桶旁分类投放的身影已成为不少城市的日常景象。这看似微小的举动,实则是破解 “垃圾围城” 困境的关键一步,更是现代社会文明程度的直观体现。垃圾作为人类生产生活的必然产物,若处理不当,不仅会污染土壤、水源与空气,还会造成大量可回收资源的浪费,最终威胁到人类自身的生存环境。因此,推行垃圾分类并非选择题,而是关乎每个人生活质量与未来发展的必…
-
舌尖上的烟火:藏在日常里的美食情书
巷口张婶的早点摊总飘着勾人的香气,铁锅里的菜籽油滋滋作响,蛋液一淋上去就膨起金黄的边。她颠勺的动作利落得像跳舞,葱花和姜末撒下去的瞬间,整个街角都亮堂了起来。刚出锅的鸡蛋灌饼外皮酥脆,咬开时能听到 “咔嚓” 一声,流心的蛋黄混着咸香的酱料,烫得直咧嘴也舍不得松口。隔壁卖豆腐脑的李伯总爱跟老主顾开玩笑,铁桶里的豆花嫩得能晃出涟漪,浇上用虾皮和香菇熬的卤汁,撒把…
-
Modbus协议:工业互联圈传了40年的”通用语言”到底还好用吗?
很多人一提到工业通讯协议,第一反应就是找最新最先进的。可你逛一圈工厂车间,不管是三十年的老注塑机,还是今年刚落地的新能源电池产线,90%以上的设备数据采集,绕不开它。Modbus协议。 为什么40岁的Modbus协议还没被淘汰? 1979年Modicon公司为自家PLC设计的通讯协议,刚出来的时候就是为了解决不同控制器之间没法互通的问题,谁能想到一火就是四十…
-
链上微光:一场跨越山海的信任重构
林默第一次见到 “区块链” 这三个字时,正蹲在云南勐海县的茶山上,手里攥着半片被暴雨打烂的普洱茶饼。手机屏幕里,收购商发来的消息带着冰冷的数字:“今年雨水多,茶气不足,每公斤再降二十块。” 山风卷着雾气掠过树梢,他看着漫山遍野的古茶树,突然觉得祖辈传下来的种茶手艺,在市场的波动里像风中残烛。 那是 2018 年的春天,林默刚从城市辞职回到家乡。父亲临终前攥着…