我第一次被拉动系统真正扇了一巴掌,是在宁波一家汽配厂。车间主任指着一条几乎停下来的产线说:“我们现在是拉动了。” 我一看——在制品堆得比人高,看板卡丢得满地都是。这叫拉动?这他妈叫瞎搞。
说实话,很多人——包括不少做了十年精益的人——都没搞懂拉动到底在拉什么。不是看板,不是超市,不是零库存。是客户需求。那个看不见的、随时变卦的、周末突然加单的客户。拉动的本质就一句话:后工序在需要的时间,按需要的量,去前工序取需要的货。简单到残忍。但做起来?呵呵。
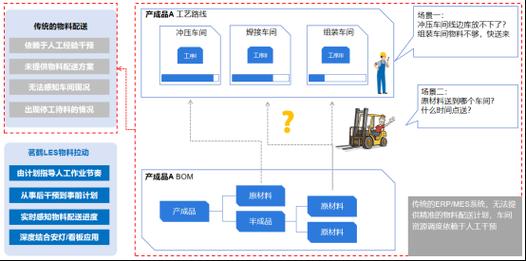
推和拉,可不是“推土机”和“拉面”的区别

推式生产——计划部做预测,原料入库,车间领料,干完往下一道塞。塞不动了?就变成库存。库存是万恶之源,但也是计划不准的遮羞布。拉动呢?不预测。至少不靠拍脑袋预测。后道工序消耗了什么,前道才补什么。就像你家里的冰箱——喝掉一盒牛奶,才买一盒。你不会因为超市打折,就囤二十盒牛奶吧?除非你是仓鼠。
但工厂里就有人这么干。因为“万一断线怎么办”——这种恐惧,养活了无数库存。拉动系统逼你暴露问题。设备老坏?质量不稳?换模太久?以前有库存挡着,看不见。现在水落石出,石头上还扎脚。
我记得在苏州一家电子厂,他们导入拉动后,第一周停线二十三次。总经理脸都绿了。生产经理跪着求我回去推式。我没答应。第三周,停线降到四次。为什么?因为设备部门终于开始真修设备了,而不是天天写报告。✅
看板卡上的秘密——它写满了“不信任”
很多人以为拉动=看板。错。看板只是工具,而且是最容易被用滥的工具。我见过一家公司,看板卡做得比信用卡还精美,过了塑,还带二维码——但员工根本不用。直接口头喊:“喂,料没了!” 看板流程成了摆设。问题在哪?在于管理者的心态。他们把看板当作监控工人的东西,而不是工人用来拉动上游的信号。看板传递的是信息,不是命令。这里面微妙的差异,你品,你细品。
问:“我们厂上了电子看板系统,算不算数字化拉动?”
答:算个锤子。如果底层逻辑还是MRP的那一套——按计划推,电子看板只是把纸质卡片变成了屏幕,那不叫数字化拉动,叫“亮闪闪的推式”。真正的数字拉动,是需求信号实时驱动、动态调整库存水位、甚至能自动计算补货周期的系统。别被供应商忽悠了。❗
问:“拉动是不是必须做到零库存?”
答:又是个巨坑。零库存是理想状态,就像完美身材——谁都知道好,但硬练会脱相。拉动追求的是最小合理库存,这个“合理”取决于你的流程稳定性、供应商交付能力、甚至天气(比如台风天你得备点料吧)。丰田都承认,它们也有库存,只是藏得比较深。别被顾问带偏了。

实施拉动的三个大坑,我替你们踩过了

第一个坑:数据纯靠手写。 很多工厂的“拉动循环”是这么跑的——操作工填纸质看板卡,送到前工序;前工序根据卡生产,生产完了再送回来。听起来多纯正啊。但实际呢?卡丢了,字迹潦草,数量写错,导致补货错误。有一天下午,我在车间看到一张看板卡上画了个王八——工人觉得好玩。那一刻,我知道这个系统完了。数据必须自动采集,哪怕是个条码扫描枪,也比人手靠谱。💡
第二个坑:忽视变异。 拉动对稳定性要求极高。如果一台设备动不动就坏十分钟,你的库存缓冲就得放大。结果拉动慢慢又变回了推式,因为人总是倾向于多备点“以防万一”。但问题没解决,只是被掩埋了。正确的做法是——先做设备TPM,质量稳定,快速换模,再谈拉动。顺序搞反了,就等于建房子不打地基。
第三个坑:以为拉动就是削减岗位。 有些老板,一听说拉动能减人,眼睛就发光。结果拉动一上,员工任务变更频繁,反而需要更高的多能工素养。人没减成,离职率先冲上去了。拉动不是裁人,是让人的工作更有价值——从搬物料变成发现问题、改善流程。但这点,很多老板听不进去。
不过话说回来,这几年我最欣喜的,是看到一些本土制造企业把拉动用出了新花样。比如浙江一家工具厂,他们做小批量多品种,用传统的看板完全转不过来。后来自己搞了一套“动态看板+轮子”——其实就是带轮子的工装车,看板挂在上面,车一空就转去前道。土是土,但真管用。拉动系统不挑贵贱,挑脑子。
数字化拉动——别急着上系统,先上“意识”

现在到处都在推智能制造,很多软件公司跑来说:“买我的MES/APS,实现全厂拉动!” 我劝你冷静。数字化是放大器,不是问题解决器。你现流程如果是一团麻,数字化就是一坨带电的麻——更扎手。先老老实实画价值流图,找到哪里该用超市,哪里该用FIFO通道,哪里该用顺序拉动。然后才考虑用传感器、RFID、云平台去替代那些跑断腿的物理看板。
问:“我们混合生产,有些产品稳定,有些新品工艺老变,能搞拉动吗?”
答:当然了。拉动不是非黑即白。可以大品类用超市拉动,新品用顺序拉动,甚至局部推式也没关系。丰田都有“计划拉动”和“订单拉动”混合的模式。不要搞教条主义,关键是你得清楚每个环节的触发信号是什么。搞不清楚信号,你就永远在推拉的边缘反复摩擦。
想起来一个很有画面感的片段:在一家工厂,他们在每条产线尽头挂了一个铃铛——真铃铛。前工序干完一批活,就往线尾送,送完敲一下铃;后工序的人听到铃响,就知道该取货了。没有看板,没有电子屏,但拉动运行得行云流水。所以别迷信工具。铃铛,才是他们最合适的“拉动系统”。
拉动系统教会我的最后一件事:制造的本质不是生产,是流动。 不要因为恐惧而囤积,不要因为计划而硬推。让物和信息像水一样,被需求引着走。有时候,慢一点反而快。有时候,停一下反而赚更多。这才是工业最有意思的地方——它永远在打脸,也永远在惊醒。
我还在路上。你呢?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:拉动系统:别再死盯着看板了,它远比你想象的“狡猾” https://www.dachanpin.com/a/tg/65217.html