先把“经验主义”的坑踩碎
我见过太多做了十几年传统家电模具的老设计师,转做新能源结构件的时候还抱着十年前的收缩率表不放。去年东莞有家厂做A柱饰板,设计师按普通改性PP1.5%的收缩率开的模,结果实际打样测出来收缩率只有0.8%——装到车身上,缝隙大到能塞进去一根手指。整套模直接报废,两百多万的成本打水漂。 真的,这种亏我见一次骂一次。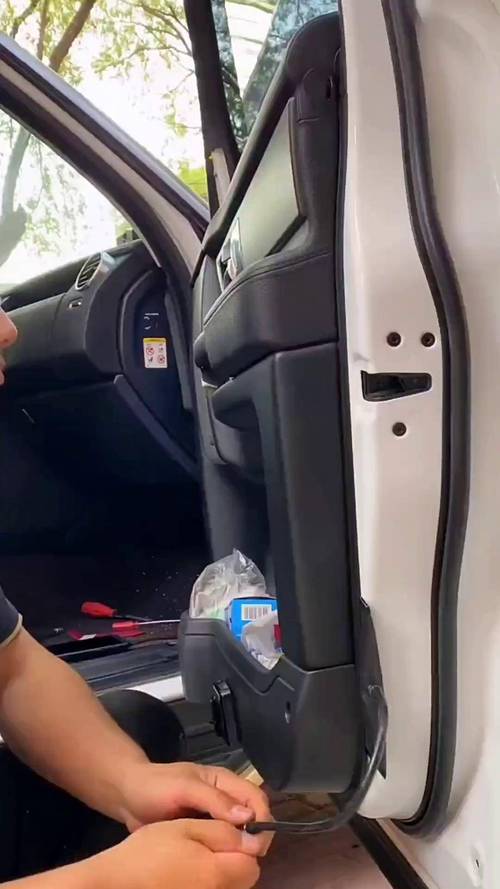
别把CAE当“锦上添花”的摆设
很多小厂的设计师总觉得CAE仿真就是给客户做PPT用的,画完CAD图随便找个外包跑个模流,截两张好看的图交差就完事。所有靠拍脑袋定的尺寸,最后都会在量产现场给你狠狠一巴掌。 去年有个客户做电池包上盖的模具,一开始没做仿真,直接按经验在产品两侧开了直通的冷却水路,结果打出来的产品翘曲量超了0.9mm,成型周期更是要42秒,算下来一天的产能比目标值差了30%,连客户的生产要求都满足不了。后来我们团队介入,用Moldflow做了全流程的成型仿真,把原来的直流水路改成跟着产品壁厚走的随形冷却结构,同时调整了进胶点的位置,最后成型周期直接降到28秒,翘曲量控制在0.2mm以内,完全满足主机厂的装配要求。 💡 现在头部的模具厂,已经把CAE仿真的校核环节前置到模具设计的第一周,不是等图全画完了再补,是边画边算,有问题当场改,根本不给后面留返工的余地。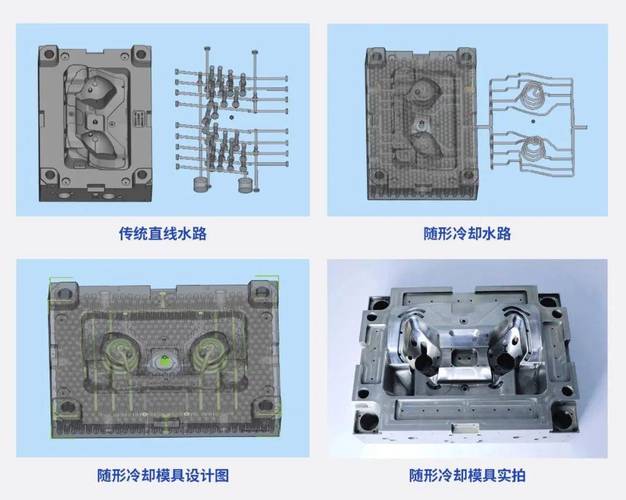
那些没人明说的“隐性设计要求”
教科书上教的都是进胶、分型、顶出这些明面上的结构,可真正能让你少踩坑、给客户省钱的,全是那些没人写在手册里的隐性要求。 比如做免喷涂的外观件,你要是把进胶点留在看得见的外表面,哪怕抛光做得再亮,打出来的流痕也遮不住,后续客户要多花一道喷涂工序,每件产品多花一块多,一年几百万的量,光这个额外成本就能把利润吃没。之前有个厂做充电桩外壳的模具,设计师一开始没注意这个细节,把进胶点开在了外壳的正面,结果量产的时候发现气纹遮不住,最后不得不把整个模仁重新改了进胶位置,前后耽误了快一个月的生产。 现在做新能源结构件模具设计,必须提前把这些隐性要求核对清楚: – ✅ 所有可能出现熔接痕、流痕的位置,必须提前和客户确认能不能放在非外观面 – ✅ 模具的开合模行程要提前和自动化取件的机械手尺寸匹配,别等模做出来了,机械手伸不进去 – ❗ 涉及食品接触或者免喷涂的产品,模腔的抛光精度要提前定到Ra0.2以内,别等开模了才发现抛不出来 说实话,这些要求没有哪个教科书会写,都是踩了无数次坑换回来的经验。 别不信。 很多刚入行的设计师总觉得模具设计是个越老越吃香的行当,抱着老经验不放就能一直吃下去,可现在材料在变、产品要求在变、量产的效率要求也在变,你要是还抱着十年前的思路做设计,迟早要被现场的问题打醒。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:模具设计别再瞎堆经验:新能源结构件的落地实战避坑指南 https://www.dachanpin.com/a/tg/71681.html