干了二十年制造,看过的控制图没有一万也有八千。说实话,有七成都是废纸。废纸!你信不信?
上周去一家汽车零部件厂,他们把控制图装订成册,整齐码在档案柜里——简直像陪葬品。我问现场班长:‘控制图报警了怎么办?’ 他挠挠头:‘报警?那个……一般我们重启量具。’ 我差点把嘴里的茶喷出来。
不是开玩笑。太多人把统计过程控制(SPC)当成应试教育,以为画两条线、打几个点就算完事。可SPC的核心是什么?是预防,不是死后验尸。控制图是活的——它应该像心率监护仪,而不是心电图归档。
控制图不是画画看
先破除一个迷思:控制图≠趋势图。我见过有的厂用Excel画折线图,上下加点公差线,就敢叫控制图。这能一样吗?控制限是基于过程变异算出来的,跟公差半毛钱关系都没有。用公差线做控制限?那叫验收图,不叫控制图。
还有那种万年不变的控制限——从设备调试好就定死,三年不更新。过程明明漂移了,控制限还跟铁打的一样。这时候哪怕你天天打点,也纯粹是自我欺骗。真的,控制限必须动态回顾,否则SPC就彻底沦为形式。
顺便说一句,选择什么类型的控制图也大有讲究。有次去一家电子厂,他们把Xbar-R图用在千分尺测量轴径上——每次就抽1个件,情何以堪?子组大小才1,R图根本没意义。该用I-MR图(单值移动极差图)啊,诸位!
问:控制图多久需要重新计算一次控制限?
答:没有绝对的时间表,但典型做法是每积累 25 个子组后评估一次。如果过程有明显改善(比如换刀具、调整参数),必须立即重新计算。关键原则:控制限反映的是当前过程的真实变异基线,而不是历史记录。有些软件支持自动分段计算,非常好用。
“正态性”这个紧箍咒
一讲到过程能力指数Cpk、Ppk,很多人就强迫症似的先做正态性检验。数据不正态?不行不行,得转换、得剔除异常点……直到把自己逼疯。
可你知道吗?很多加工过程天生就不是正态的。比如车削轴的圆度——它其实是偏态的,因为刀具磨损会让值单向漂移。还有位置度,根本就是瑞利分布。你硬要把它扭成正态,算出来的Cpk飙到2.0以上,实际不良率呢?可能5%都打不住。💡 现实总是骨感。
我的建议:先理解你的过程,再谈分布拟合。如果数据有明显偏斜,老老实实用非正态能力分析,或者至少用分位数法计算Pp/Ppk。别一上来就套那个钟形曲线,那是理论家的爱好。
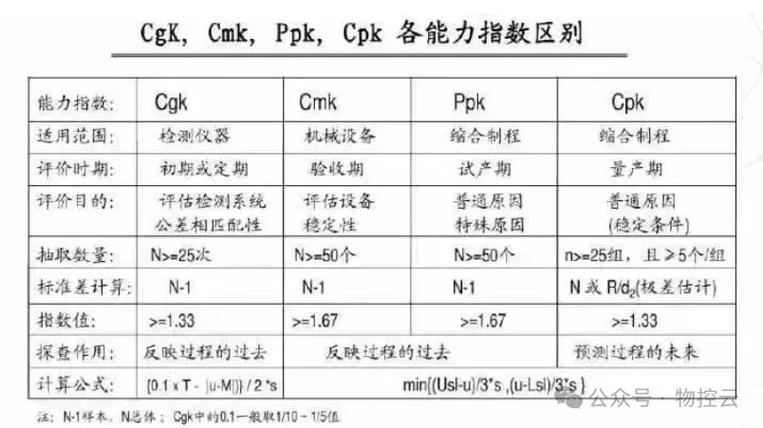
还有个误区:把 Cpk 当成唯一指标。我碰见不少客户,开口就是‘你们 Cpk 必须大于 1.67’。可是Cpk只衡量组内短期能力,如果过程存在明显的组间变异(比如多班次差异、环境温漂),Cpk再高也掩盖不了问题。这时候Ppk可能已经跌倒0.8了。记住,Cpk是潜力,Ppk是现实。两者差距大?你的过程在打摆子。
问:我们产品是小批量、多品种,SPC有用吗?
答:太有用了,但方法得变。传统大批量控制图容易失效,因为换型频繁、数据积累慢。可以试试标准化控制图(如Z-MR图),或者利用短期过程能力(Pp/Ppk)结合预控制技术。更先进的,采用统计公差进行装配分析。另外,小批量更要强调测量系统分析(MSA),不然数据噪音会吞噬一切信号。
数字化时代,SPC 不再只是纸笔
现在都2025了,还手工抄数据、Excel画图?拜托!车间里物联网传感器、MES系统早就普及。实时SPC系统可以直接对接量具和机床,采样间隔缩到分钟级,报警延迟从几天变成几秒。⚠️ 这才是预防。
但请注意——不是装上系统就万事大吉。我见过更离谱的:系统设了一堆报警规则,结果频繁误报,操作工直接把音箱拔了。规则不是越多越好,合理的报警策略比数量重要一百倍。比如经典的Western Electric规则,选两三条核心的足够了(如1点超出3σ、连续9点在中心线同侧)。那些八条规则全开的,产线就一直在停机和恢复中瞎忙活。
另外,三维数据可视化正在改变游戏规则。把SPC数据映射到设备三维模型上,温度、振动、尺寸偏差一目了然,比单纯看图表直观太多了。再结合机器学习,甚至能提前预测刀具破损——这不是科幻,很多汽车产线已经落地。
❗ 但必须警惕‘黑箱’模型。有些AI给出调整建议却完全不解释理由,你敢用?在关键工序,我还是坚持统计透明性。毕竟,如果连标准差怎么算的都说不清,出了问题根本没法追溯。
最后唠叨一句:SPC不是一个人的事。操作工看不懂控制图,质量工程师忙成狗也白搭。培训要放弃那些吓人的公式,教他们看图说话:‘看到这个点了吗?它跑出边界了,说明你上一件可能已经不对劲。’ 把统计语言翻译成现场语言,这行才有救。
哎,一说又没收住。但这些都是血泪换来的教训——每一张假控制图的背后,都是一次本可避免的质量事故。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:统计过程控制(SPC):为什么你的控制图总是骗你 https://www.dachanpin.com/a/tg/65220.html