别整那些虚头巴脑的
说实话,我见过太多工厂把精益六西格玛搞成一场秀。会议室里PPT满天飞,绿带黑带挂了一墙,一问现场班组长:节拍时间降了多少?他挠头。再问换模时间优化了几成?他看地板。这不是挺可笑么?花大价钱培训,请咨询公司,最后落了个“证书收集癖”。
但我也亲眼见过一个项目,没花几个钱,就在一个破旧的加工单元里,把一次合格率从82%提到97%。靠什么?靠一个懂现场的老工程师,带着三个操作工,蹲点两周,笨功夫。
这就是我想聊的。不是方法论不好,是用方法论的人,经常把经念歪了。尤其在小批量、多品种的机械加工行业,生搬硬套DMAIC,往往死得很难看。
我那个差点被毙掉的项目
几年前,我还在某汽配厂,领导突然说要搞精益六西格玛,全员考核。我被任命为黑带——其实就培训了俩月,拿了本教材。第一个项目是降低某轴承座的内孔粗糙度不良。当时我觉得特简单,不就是定义、测量、分析、改进、控制嘛。于是花三周收集数据,做鱼骨图,搞回归分析,最后得出结论:主轴跳动和切削液浓度是关键因子。
但是!现场师傅一句话噎死我:“小子,你算的那些参数,我凭手感就知道。主轴松了?听声音就听得出来。浓度?我搅一搅看看气泡就晓得。” 我那个臊得啊……但也点醒了我:数据如果不扎根在现场,就是一堆废数字。后来我天天跟师傅下车间,把minitab扔一边,就记录他调整的直觉逻辑,再反向验证。最后发现,真正的突破口不是两个因子独立作用,而是它们在特定时序下的交互效应——师傅总是在换刀后第三件活才调浓度,这恰好避开了共振区。这事儿教科书写不出来。

所以,我的血泪教训:别被工具绑架。六西格玛统计确实牛,但机械加工里的变异源,有时候就是一颗松动的螺丝、一把钝了的丝锥,简单到你不屑去记录。可恰恰是这些“屑”,拼出改善的骨架。
到底怎么推进才不翻车?
根据我后来踩坑的经验,有三点特别重要,而且有点反常识。
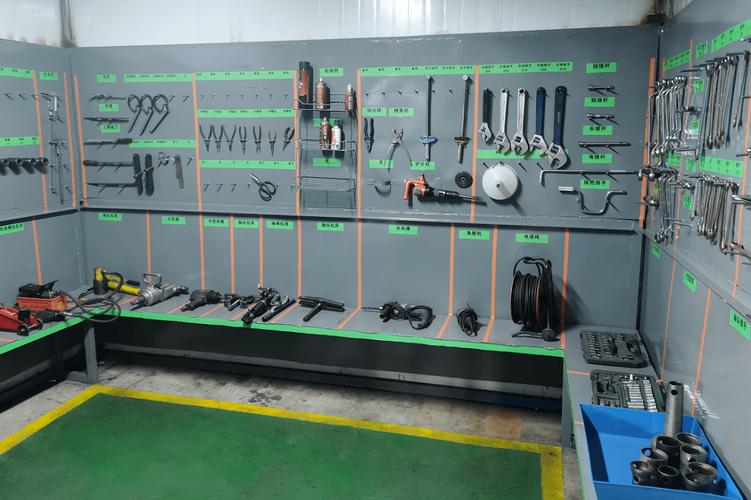
第一,从“不花钱”的改善做起。 很多领导喜欢上自动化,觉得高大上。可明明换个夹具定位销就能消除的误差,非要上视觉检测,这哪是精益?这是浪费!精益六西格玛的底色是消除浪费,不是堆砌技术。先做5S,把工具形迹化,加工路径缩短个几米,员工每天少走冤枉路,士气都不一样。士气!这才是最被低估的因子。
第二,别迷信黑带。 真正能推动改善的,往往是那些干了一辈子的老技师。我强烈建议,每个项目组必须配一名有十年以上一线经验的人,而且给他否决权。很多统计分析出的“显著因子”,到了现场就是笑话,因为模型没包含设备磨损的渐变特性。你想想,一台用十五年的车床,导轨间隙每天都在悄悄变大,你的DOE实验设计能捕捉吗?捕捉不了。
第三,让改善“小”到可笑。 比如缩短换刀时间,从5分钟降到2分钟。别一开始就盯着整体设备效率OEE这种大指标,太虚。聚焦一个工位,一个动作。日本叫“突破性改善”,我管它叫“一根筋改善”。搞成了,团队就有甜头,信心比黄金重要。
几个常被问烦的问题
问:精益和六西格玛到底哪不一样?搞一个不行吗?
答:这问题我回答过八百遍。精益侧重流程速度与浪费消除,工具像价值流图、看板、快速换模;六西格玛侧重质量波动与缺陷减少,用统计手段。但现实中根本没法割裂——你减了库存(精益),不良品暴露更快(六西格玛契机),然后必须质量攻关,不然裸奔。所以正确姿势是融合,但很多企业硬拆成两套班子,搞出“精益办”和“六西格玛推进组”,互相掐架。滑稽。
问:我们厂就三十个人,产值才两千万,搞这玩意儿是不是自寻死路?
答:不是。但别搞认证那套。小厂最需要的是全员参与、即时改进的文化。有家做钣金的小作坊,老板学了点价值流的概念,带着焊工把工位重新排了排,焊接烟尘抽风管加了个拐脖,粉尘浓度降了七成,产能还涨了。他没画一张控制图。这叫野路子精益,但我佩服。精髓是:发现问题马上动手,别等黑带立项。
问:现在都提工业4.0、数字化,精益六西格玛是不是过时了?
答:哈,这问题暴露了外行。数字化恰恰是精益六西格玛的超级放大器。以前靠人抄数据,滞后还出错;现在机床联网,实时采集振动、温度、负载,结合SPC(统计过程控制)算法,异常点直接推送到班组长手机。但这只是手段更锋利了,改善的逻辑没变:识别异常、分析根因、对策标准化。没有精益思维,数据再多也是乱码。我去年帮一个齿轮厂做机联网,他们先花两个月做精益产线重构,再上系统,效果才爆出来。反之,直接上屏的,都成了参观展品。
最后一句掏心窝的话
精益六西格玛不是救命稻草,也不是学术秀场。它就是一种死磕现场、尊重人性、相信数据的持续改善习惯。车间里没有神迹,只有一遍遍拧螺钉的耐烦。下次你再听到有人讲“多重回归拟合”,不妨拉着他到机床边,听听切削那吵死人的声音——那里面,藏着所有改善的密码。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:精益六西格玛在机械加工车间里,到底怎么弄才不跑偏? https://www.dachanpin.com/a/tg/65234.html