说实话,工装夹具这玩意,看着简单,几个块块几根螺栓,但真正玩得转的,都是被现实毒打过无数回的。书本上那套理想状态的理论,到了车间全是例外。
定位还是夹紧?顺序错了全白费
很多新手一上来就急着算夹紧力,什么切削力系数、安全倍数,算得可精细了。但一装夹,工件翘起来了。振刀、变形、尺寸超差——这些问题,八成出在定位上。不是夹不紧,是根本没定住。
六点定位原理背得滚瓜烂熟,一到实际就懵:这个面能不能做基准?那个孔要不要限制自由度?
有一次我帮一个厂子解决壳体加工的问题,那个夹具是仿形定位块加几个压板,看结构没毛病。但就是不稳定,干三件就有一件超差。我让他们把定位面涂红丹粉,合模一看——只有两个角接触!原来是定位块加工后没做去应力处理,放了两周就变形了,肉眼根本看不出来。这事儿,图纸可不会告诉你。

所以,玩工装夹具,第一步不是设计结构,是琢磨工艺链。毛坯本身就有误差,热处理会变形,甚至粗加工后的应力释放都能让你的精密定位面报废。不把这些吃透,画图就是自嗨。
问:为什么夹具精度总是不稳定,明明都上了三坐标检测?
答:这问题我遇到太多次了。首先,静态精度不等于动态精度。你三坐标测的是自由状态,可一装上机床,切削力、热变形、振动全来了。其次,夹具本身在制造、装配过程中就有累积误差。比如底板平面度0.02,定位销垂直度0.01,再加上螺栓拧紧力矩不一致造成的弹性变形——总误差轻轻松松就超了。还有一个容易忽视的:切屑。有个车间,夹具定位面两天不清,精度能偏出去0.1mm。所以我现在设计时一定会考虑排屑槽或者吹气结构。另外,定期检查夹具基准面的磨损,别等出废品了才去追。
材料与热处理:看不见的坑
说起材料,简直是一把辛酸泪。典型场景:零件批量大了,想着用Cr12MoV做定位件,耐磨嘛。结果热处理回来,变形量超预期,磨削余量不够,废了一批。改用45钢调质?硬度不够,两个月就压出凹坑。
要我说,工装夹具选材,不能光看手册,得结合你们厂的实际情况。有没有真空炉?淬火介质是什么?磨床精度够不够补偿变形?这些都要盘算。我现在常用的套路是:关键定位面,直接用镶块结构。镶块用工具钢或硬质合金,坏了换一块就是了,成本可控,精度还好保持。

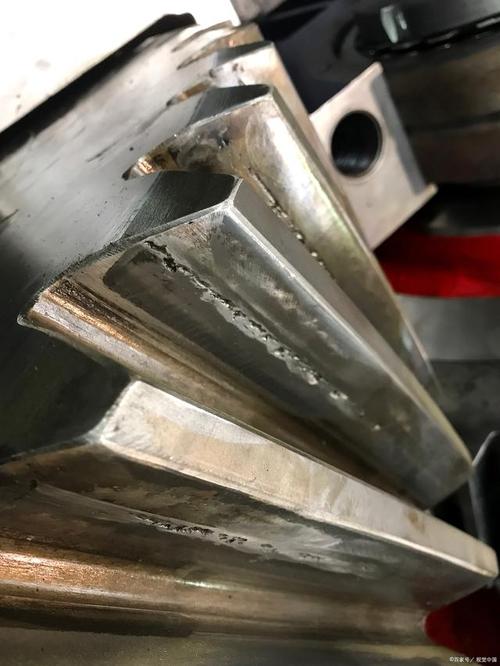
还有焊接夹具的材料,别傻傻地用45钢——飞溅一粘就废。我吃过亏,后来凡是靠近焊缝的,一律用铜合金或表面做防飞溅涂层,贵是贵点,但省下的清理时间早回本了。
问:自制夹具比买标准件更划算吗?
答:哈哈,这话问到痛处了。很多老板觉得,外面一套气动快换夹具卖两三万,抢钱啊?自己买钢板、买气缸,焊焊磨磨,成本不超过八千。结果呢?寿命短、精度差、还耽误生产。标准夹具经过优化设计和长期验证,可靠性不是你自己拼凑能比的。当然,如果是极小批量,或者特殊形状,自制是无奈之选。我的原则是:能用标准的,坚决不自制;非要自制,核心元件(比如夹紧器、导套、液压缸)必须选品牌货,别图便宜。还有,自制夹具的图纸一定要归档、标准化,不然过了半年自己都忘了当时怎么想的,想改都没法改。
自动化浪潮下,工装夹具的新玩法

这几年柔性制造叫得响,工装夹具也跟着翻天覆地。零点和快换系统现在几乎成了新建产线的标配。一个机械手换夹爪,几秒钟搞定,不用人趴机床上拧螺丝。但问题来了——很多厂上了系统,却发现精度达不到。为啥?因为忽略了快换板的重复定位精度和刚性。国产的快换板,标称重复精度±0.002mm,实际在负载下、长期使用后,能保持±0.01就谢天谢地了。
还有气动液压组合夹紧,程序控制,多点顺序压紧,确实牛。但编程人员不懂加工工艺,压紧力设置过大,薄壁件直接干变形了。我见过一个铝件,因为气缸输出力没调好,圆度超差0.03mm,整批报废。自动化不是万能药,夹具的逻辑必须嵌入工艺知识。
另一个趋势是增材制造。3D打印随形冷却水路的夹具本体,或者拓扑优化减重的夹爪。听起来高大上,但要算经济账。目前应用在注塑模、压铸模的随形水路比较成熟;机加工夹具用打印?除非是极其复杂的曲面零件,否则传统机加工的成本低得多。别被忽悠了。
最让我惊喜的,是最近用的一种磁力夹具。用于薄板类零件铣削,吸力均匀,无夹持痕迹,换模飞快。当然有局限,非磁性材料不行。所以说,工具是死的,脑袋得活。

说到底,工装夹具这行当,经验占七成。书上的公式是骨架,车间的灰尘才是血肉。每次看到年轻工程师急吼吼地画图,我就想起当年的自己——被师傅骂过‘画蛇添足’,也被操作工嘲讽过‘纸上谈兵’。这些教训,比任何手册都值钱。
好了,先聊这么多,客户催图纸了。下回有空,再整点关于焊接夹具防漏焊的招数。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工装夹具:那些老师傅打死也不说的设计门道 https://www.dachanpin.com/a/tg/65331.html