约束理论(TOC)落地工厂:别被瓶颈拖垮,DRUM-BUFFER-ROPE实战手册

昨天去一家注塑厂,老板拉着我看车间——一堆在制品堆得像小山,可发货区却空空如也。他叹气:“设备全开,工人三班倒,怎么就是出不来活?” 说实话,这场景太熟悉了。十年前我刚入行那会儿,也以为“忙”就等于“产出高”。直到在丰田系供应商那里碰得头破血流,才明白一个道理:局部效率是最昂贵的浪费。约束理论(TOC),就是那根把我从泥潭里拽出来的绳子。

你到底在哪个点上卡住了?

很多人把TOC想得特玄,其实核心就一句话:任何系统都至少存在一个约束——或者说瓶颈——限制了整体产出。对吧?不是每个工序都需要拼了命提速。我见过太多工厂,前道冲压拼命干,后道焊接跟不上,结果半成品堆满整个通道,叉车都不好过。这时候你要是给冲压再加奖金,纯属火上浇油❗
工厂生产线上明显的瓶颈工序堆积如山
工厂生产线上明显的瓶颈工序堆积如山
约束理论(TOC)那著名的“聚焦五步骤”里,第一步就是找出瓶颈。怎么找?简单粗暴:看哪儿堆料最多。或者看哪台机器前永远排长队。后来我做顾问,干脆带个秒表去现场,数一数每个工站前等待的托盘数量——数据不会骗人。不过话说回来,有些瓶颈藏得深。比如计划部的排产逻辑一塌糊涂,导致物料进不来,这也算瓶颈。非物理的,更致命。

鼓·缓冲·绳:为什么不是推,而是拉?

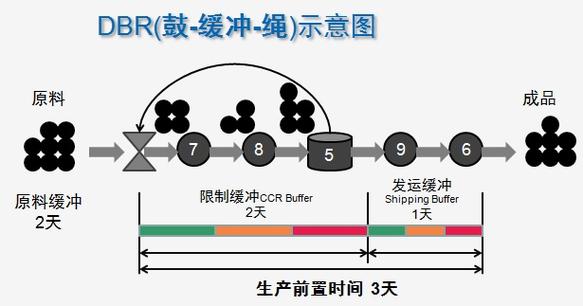
传统思维是“推”:每个工序按计划生产,做完就往下送。TOC的逻辑完全反过来——由瓶颈来定节奏。这就是著名的“鼓-缓冲-绳”(DBR)。鼓(Drum)就是瓶颈的速度,全厂都得听它的鼓点。缓冲(Buffer)是放在瓶颈前面的保护性库存,确保它永远不挨饿。绳(Rope)则是一根看不见的绳子,从瓶颈往回拽物料投放,告诉前道:“我只要这么多,别多给!”
约束理论鼓缓冲绳DBR系统示意图
约束理论鼓缓冲绳DBR系统示意图
我记得第一次在电子装配线推行DBR,车间主任差点跟我拍桌子:“你让前面别做?那工人闲着咋办?” 结果呢?在制品降了40%,交货准时率从60%蹦到95%。工人其实没少干活——只是不再生产用不上的东西。你看,💡瓶颈决定了整个系统的有效产出,你让它满负荷运转,其他环节就必须学会“饥饿”一点。那种看着设备闲置就难受的心理,得改。 问:我厂里瓶颈好像是来回漂移的,这个月是烤炉,下个月变成磨床,怎么办? 答:太正常了!客户订单一变,或者新产品导入,瓶颈就是会漂。TOC的意思是动态管理。首先你还是得找出当前最主要的那个,集中火力改善它——比如缩短烘烤时间、减少换模损失。一旦这个点被打通,整个系统的产出就会上一个台阶,然后瓶颈很可能就转移到下一个最拥堵的环节。所以它是个持续迭代的循环,不是一次性工程。我常建议用MES系统实时抓取设备负荷率,哪个站长期超过90%还带着一堆待处理,它就是新王。 问:缓冲库存到底放多少合适?放多了怕浪费,放少了又怕瓶颈断料。 答:经典TOC的建议是:时间缓冲比数量缓冲好用。比如你设定瓶颈前必须有4小时的活儿,而不是说必须放200件。因为零件大小不一,时间更稳定。另外要观察波动。如果上游设备老出故障,缓冲就得放大;如果上游很稳定,就可以收紧。千万别照搬别人家的数字——每个工厂的变异程度不一样。✅我通常让人先放个大概,比如瓶颈工作时间的1.5倍,然后每周根据“缓冲侵蚀”的情况微调。侵蚀太深说明太小,几乎没侵蚀说明太大。

约束理论(TOC)遇上数字化:别把精益和TOC弄劈叉

约束理论(TOC)遇上数字化:别把精益和TOC弄劈叉
现在很多厂在上智能制造,上了套昂贵APS系统,结果还是推式逻辑,整个MPS算得天花乱坠,一到执行层全乱套。为什么?因为没考虑实际约束。TOC的DBR模型完全可以嵌入排程引擎——先识别瓶颈资源,再围绕它生成详细作业计划。我把这叫作“约束引导的APS”。近两年有几家浙江的冲焊工厂,用Python写了简单的DBR脚本对接ERP,排产准确率飙升。没花几个钱,比上百万的套装软件实用多了。 还有,别让TOC和精益打架。有些精益顾问一上来就搞全线流动、消灭库存,可如果瓶颈没稳住,盲目消除缓冲就成灾难了。我吃过这亏——2017年在一个汽配线,硬是听了所谓“零库存”主张,把瓶颈前的安全存量砍掉,结果设备异常停机时,整条线趴窝半天。被生产副总骂得狗血淋头。😅 后来才懂:TOC是识别并管理约束,精益是消除浪费,两者完全可以互补。先用TOC找到“阿喀琉斯之踵”,再用精益工具去做针对性改善,这才是正道。 问:小批量多品种的离散制造,瓶颈几乎每天都在变,DBR还适用吗? 答:照样用,但得换个玩法。你需要一个虚拟瓶颈的概念。比如热处理炉可能今天不是瓶颈,但你知道它随时会成为约束,所以给它也设定缓冲保护,同时用绳控制投料节奏。还有一种方法叫“S-DBR”(简化DBR),现在挺流行——把装配或出货端设定为瓶颈(市场是最终约束),前面所有工序只按装配要货信号生产。其实说白了,就是让离客户最近的那个点打鼓,全厂只响应它的节拍。小批量多品种环境下,物料同步的难度高,但信息绳一定要快,最好上电子看板,绿灯——红灯——指挥投料。 最后忍不住吐槽:很多人学了TOC,转头就忘。一忙起来,又回到“每个部门考核利用率”的老路上。我说啊,考核指标不转向有效产出,TOC就白学了。你什么时候看到财务部开始改成本核算方法,开始算“产出会计”(Throughput Accounting)了,约束理论(TOC)才算真正在企业里扎下根。不过那是另一个话题了,有空再聊。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:约束理论(TOC)落地工厂:别被瓶颈拖垮,DRUM-BUFFER-ROPE实战手册 https://www.dachanpin.com/a/tg/65371.html

赞 (0)
拉动系统:你以为看板就是全部?大错特错!
上一篇 2026-07-16 06:13:36
六西格玛(DMAIC)测量阶段的坑:我踩过的远比你听过的多
下一篇 2026-07-16 07:08:40

相关推荐

  • 电路板上的光阴密码

    陈怀安的指甲缝里总嵌着洗不净的绿油痕迹,那是四十年来与 PCB 打交道留下的印记。1983 年秋,刚从电子技校毕业的他攥着皱巴巴的分配单,走进了国营无线电三厂的制版车间,迎面撞见的就是墙上 “严谨如微” 四个红漆大字,还有师傅老王手里那块泛着暗光的环氧玻璃布基板。 “这东西叫印刷电路板,里头藏着电子设备的筋骨。” 老王的镊子夹着细如发丝的铜线,在覆铜板上划出…

    2025-09-23
  • 工业绿色回收:别再当环保成本,这是制造端实打实的利润增量

    上周跟长三角一家做精密冲压的老板喝茶,他算完账拍桌子——之前扔的废边角料,去年光卖再生铝的钱就覆盖了整条线的环保运维成本。我一开始还不信。拉着他翻了3个月的台账,才发现真没吹:之前每个月光给危废处理厂交的废铝屑、废切削液处理费就有1.2万,现在自己分选完的高纯度铝屑,一吨能卖18500,比之前倒贴钱让处理厂拉走的状态,直接翻了快20倍。 为什么之前大家觉得工…

    投稿 2026-10-29
  • 工业全生命周期评价:从概念到工厂落地的真实坑点

    去过不下百家制造工厂,我发现一个有意思的现象。提起工业全生命周期评价,十个厂老板有八个皱眉。要么说这是大型央企做门面的花活,要么说这是咨询公司圈钱的套路。真的是这样吗? 很多人对工业全生命周期评价的误解,错得离谱 大多数人对它的认知,还停留在”算碳足迹””写环评报告”的层面。实际上工业全生命周期评价,核心是把一…

    投稿 2026-09-18
  • 别再瞎换零件了!制造现场根本原因分析(RCA)的落地坑点

    上周去苏州某汽车零部件厂做现场诊断,刚进车间就撞见设备班长带着俩徒弟蹲在CNC机床旁边换主轴轴承——前三天刚换的,又烧了。问他为啥不查根因,他说”RCA那是质量部搞的文书工作,我们修设备的换件就完了”。给我气的。 为什么80%的制造企业做的RCA都是“假分析” 接触制造行业快15年,见过太多企业的RCA流程:出了故障,拉个群开半小时会…

    投稿 2026-11-02
  • 快速成型的野路子与硬道理:一个老工业人的碎碎念

    凌晨两点,打印机又崩了 上周三深夜——其实已经是周四了——手机突然狂震。客户那边产品经理,声音都在抖:“张工,那个外壳样件明早八点必须送到,市场部搞发布会,就这一套……” 我瞥了一眼正在跑的SLA设备,树脂槽只剩薄薄一层,支撑结构有几处已经开始发颤。更糟的是,半年前遇到过同样的状况,那次剥离失败导致整个样件报废。说实话,心里骂了一万遍,可还是披上衣服进车间。…

    投稿 2026-07-19

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息