工业仪表选型避坑指南:老师傅的血泪经验谈

说实话,干了快二十年仪表,见过太多被参数表坑哭的年轻工程师。 参数表上写得天花乱坠,精度0.1%,重复性0.02%,结果一上工况,漂得亲妈都不认识。为啥?实验室条件和现场能一样吗?工业仪表不是实验室玩具,它得在高温、振动、腐蚀、电磁干扰里扛住。 上周去一个化工厂,看见一台崭新的压力变送器,装上去没俩月,外壳都锈穿了——选型时没人提醒介质里有微量硫化氢。采购只看价格,参数表根本不写材质兼容性。这事儿气得我当场骂街。

参数表里的猫腻,一个比一个坑

你盯着精度这个指标,就像买车只看百公里加速。0.1%精度在实验室恒温恒湿下测的,现场呢?环境温度从-20℃蹦到60℃,电源波动,共模干扰… 这时候温度漂移和长期稳定性才是爷。 我见过最离谱的案例:某品牌涡街流量计,参数表标称量程比1:10,实际用的时候,流量一低直接归零。后来拆开一看,传感器设计余量太小,稍微有点脏就罢工。
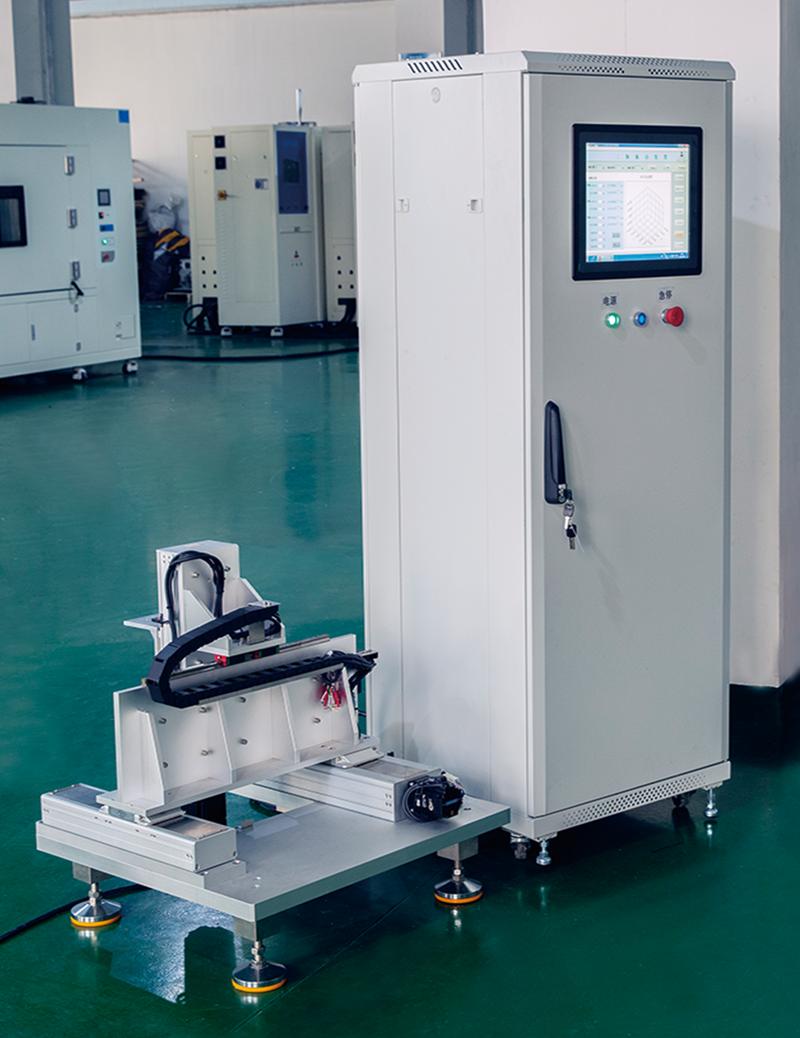
工业仪表高温振动测试现场
工业仪表高温振动测试现场
选变送器别只看输出信号。4-20mA加HART挺常见,但如果你上Profibus PA或者FF现场总线,那得提前想好DCS拿什么接。有些厂家吹自己的智能仪表能诊断,结果协议不开放,诊断数据读不出来,有啥用?

安装位置:差之毫厘,谬以千里

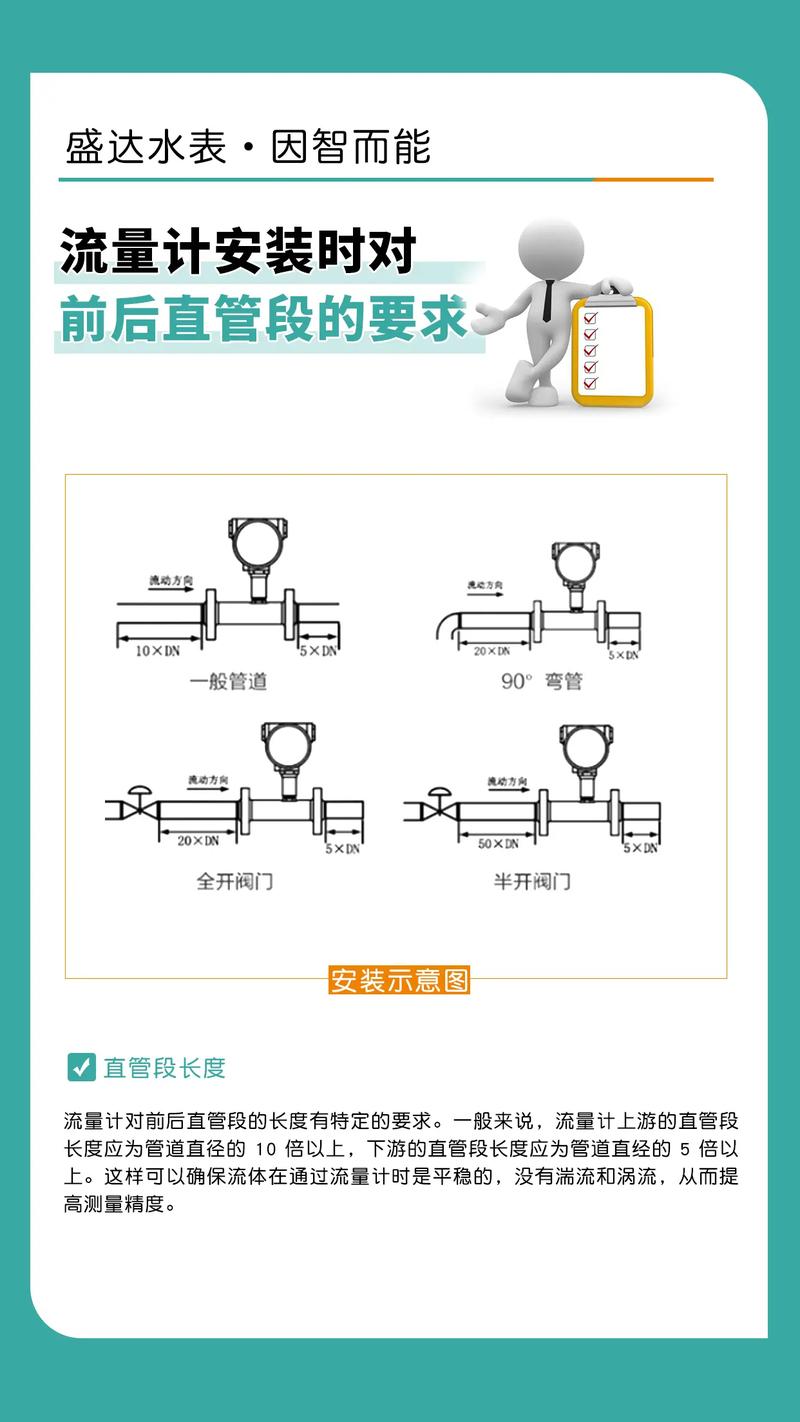
你信不信,90%的流量计问题不是表本身,是安装位置不对。 电磁流量计要求满管,你装个最高点,裹着一半气泡,测个鬼。涡街流量计对直管段要求变态,前10D后5D是基本,但现场管道拐了七八个弯,直管段?不存在的。这时候就得用整流器,但加了整流器压损又上去了。 问:为什么流量计安装要求直管段? 答:因为流体经过弯头、阀门后,流速剖面畸变,产生旋涡。流量计通常标定在充分发展的湍流下,如果流体没有足够长的直管段平息扰动,测量偏差能到百分之几十。比如涡街流量计对旋涡敏感,它本身测的就是旋涡脱落频率,上游乱流的旋涡会直接叠加,信号根本没法看。
工业管道流量计直管段安装示意图
工业管道流量计直管段安装示意图
问:压力变送器取压点装错会怎样? 答:取压点应该选在流体稳定的直管段侧壁,避免在弯头、节流件附近。气测时,取压口开在管道顶部或侧面,防止凝液进去;液测时,开在侧面,避免底部沉积物堵管。我遇见一个现场,压力变送器引压管朝上装,蒸汽测量,管里全是冷凝水,信号波动得像心电图,处理完积水马上稳如老狗。

数字化浪潮下的老伙计

数字化浪潮下的老伙计
数字化浪潮下的老伙计
现在厂商张口就是工业4.0,闭口IIoT。智能仪表带蓝牙、带Wi-Fi、内嵌Web服务器,看着花哨。但说实话,很多现场连4G信号都没有,你无线发给谁看? 不过有些功能确实香。比如无线HART适配器,能让老仪表秒变数字化,不用重新布线,这对老装置改造简直是救星。还有预测性维护——振动传感器配合机器学习,提前半个月预警轴承故障,避免了一次非停,省了上百万。 但我一直强调:别为了智能而智能。一台简单的温度变送器,加个 4-20mA 输出,用二十年不坏,你非换个带诊断的,结果供电纹波要求高了,反而出问题。可靠性永远第一。 问:智能仪表是否一定比传统仪表好? 答:不一定。智能仪表的优势在于数字通讯、远程组态和高级诊断,但对于简单的测量点,比如只需要就地显示的压力表,传统机械式耐操又便宜。而且智能仪表对电源、接地、电磁环境要求更高,现场干扰大时,数字跳得让人崩溃。我建议关键回路用智能,辅助点位能省则省,把钱花在刀刃上。 话说回来,仪表选型最怕纸上谈兵。一定要去现场看工况,亲手摸摸介质温度,听听管道振动,闻闻有没有腐蚀性气体。参数表不会告诉你这些。 最后啰嗦一句:工业仪表是为工艺服务的,别让仪表凌驾于工艺之上。再牛的仪表,安装运维不当,照样是废铁一块。 好了,吐槽这么多,该去现场调试了。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业仪表选型避坑指南:老师傅的血泪经验谈 https://www.dachanpin.com/a/tg/65461.html

赞 (0)
液压系统:从“趴窝”到“重生”,我的十年实战笔记
上一篇 2026-07-18 00:35:33
超声相控阵:无损检测(NDT)领域的一次静悄悄革命
下一篇 2026-07-18 01:15:51

相关推荐

  • 铸造工艺的革命:3D打印砂型如何颠覆传统制造

    上个月去一家老牌铸造厂参观,车间主任老周拉着我吐槽:一套发动机缸体模具,光开模就等了40天,费用顶得上半条产线。他指着角落一台嗡嗡作响的机器说,现在谁还老老实实等木模?直接打印砂型,三天出件。我凑近一看——啧,层纹细腻得不像砂子,倒像千层酥。 说实话,干铸造这行二十年,头一回觉得自己跟不上趟了。3D打印砂型这事儿,五年前还是实验室里的新鲜玩意儿,如今在长三角…

    2026-06-25
  • 故障诊断:别被设备“假动作”骗了,老法师的拆招实录

    上周,厂里那台关键的离心压缩机又跳机了。控制室里报警声响成一片,操作工慌慌张张跑来说“振动值突然飙升,跟发了疯一样”。我赶到现场,先看了一眼趋势图——确实,从正常值一下子窜到了接近联锁停车线。年轻工程师二话不说,抄起工具就要拆轴承座。我一把拽住他:慢着!八成不是轴承的事儿。 干咱们这一行,故障诊断最忌讳的,就是看见什么现象就直接对号入座。设备像人一样,会撒谎…

    投稿 2026-08-03
  • 机械加工(切削)避坑指南:从切屑颜色预判刀具寿命,老师傅的直觉科学吗?

    先别急着按循环启动 入行头三年,我一直以为切削就是装刀、对刀、按按钮。直到有一次,加工一批304不锈钢轴,干了不到十件,刀片就崩了。工件表面像狗啃的。废品堆成山。老板的脸,比切屑还黑。💡 那时候才明白,机械加工(切削)真不是力气活,是细节的较量。 最近和几个老伙计聊天,说起“切屑颜色”这事儿。有人觉得玄乎,有人奉为圭臬。说实话,切屑的颜色,确实能告诉你很多信…

    2026-06-07
  • 田口方法:为什么你做的DOE总是不够稳健?

    做实验谁不会?可你发现没——同样的参数设置,换批材料结果就飘了。温度、压力、速度,调来调去,最后靠操作工手感。这背后藏着一个被严重低估的方法:田口方法。说实话,我第一次接触它时,心里就两个字:后悔。后悔没早十年学。 一切从损失函数说起 田口玄一博士搞了个颠覆性的概念:损失函数。质量不是“合格”和“不合格”的二元对立,而是产品给社会带来的损失。听着抽象?其实特…

    2026-06-25
  • 射频识别(RFID)在工业现场的真相:别被PPT里的完美方案骗了

    我第一次见识RFID的“威力”,是在一家汽车零部件厂的仓库,他们花了大半年部署了一套系统,号称能实时追踪每个料箱……结果盘点时还是对不上数。扫码枪换成RFID读写器,错漏率从3%降到了1%,老板很开心,但产线主管私下跟我说:“那1%丢得莫名其妙,还不如以前条形码,至少知道错在哪。” RFID这玩意儿,十多年前就在沃尔玛的强制令下一夜爆红,可直到今天,很多工厂…

    2026-07-01

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息