事情发生在去年七月。凌晨两点,车间里飘出一股焦糖味——混合着某种塑料热解后的酸臭。我冲过去的时候,SLA机器还在‘兢兢业业’地铺层,树脂槽里翻着黑烟,打印件早就不知道歪到哪去了。后来查记录,是支撑没加够,悬空结构塌了,激光把同一块区域反复扫了不知道多少遍。直接损失:两升光敏树脂,一个周末的交付工期。
这就是快速成型的日常。浪漫吗?一点也不。但你要是问我值不值得,我还是会说——值得。因为当你把那个还带着温热的尼龙件从粉堆里刨出来,咔嗒一声装到结构里,严丝合缝,那种爽感,没做过原型的人根本不懂。✅
今天不聊虚的。咱们直接说说那些在快速成型车间里真正让人头大的事。
光固化还是烧结?这根本不是个问题
经常有人问我:做手板,选SLA还是SLS?说实话,这问题就像问‘吃饭用筷子还是勺子’——得看吃什么。SLA(立体光固化)精度高,表面光洁,适合做透明件、精细外观验证。但是脆。真的脆。你拿一个SLA打印的卡扣,掰两下就断了,一点不含糊。SLS(选择性激光烧结)呢,尼龙粉烧结出来的东西,韧性强得多,可以打功能件。但是表面像砂纸,后处理磨得你怀疑人生。❗
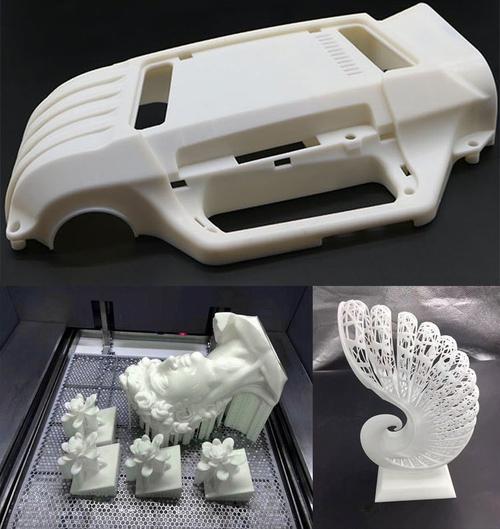
我们去年给一个医疗器械客户做手术导板,一开始用SLA,消毒一蒸,变形了。后来换成SLS尼龙,耐高温没问题,但要想达到医用级表面光滑度,得化学蒸汽抛光——成本直接翻倍。所以选工艺不是看参数表,是看你究竟要干什么。外观验证、硅胶复模母模,选SLA;功能测试、小批量耐用件,果断SLS。至于FDM?别闹了,除非你真是学生做课程设计,工业场合谁用那玩意儿堆层纹。
后处理:你能接受零件上有层纹吗?
快速成型出来的东西,99%都不是成品。后处理才是魔鬼。打磨、喷砂、喷漆、电镀、渗蜡——每一种都能让你从‘终于打出来了’的喜悦跌进‘这玩意怎么这么难搞’的深渊。💡
我记得有个汽车客户,要一套内饰按钮做评审。SLA透明件,要求光洁度达到量产车标准。我们一个小伙子手工打磨了三天,从600目砂纸一直干到3000目,最后原子灰填补、喷亮油。结果呢?评审会上一见光,有个老大说‘颜色不对’。那个瞬间,小伙子的眼神我至今忘不了。
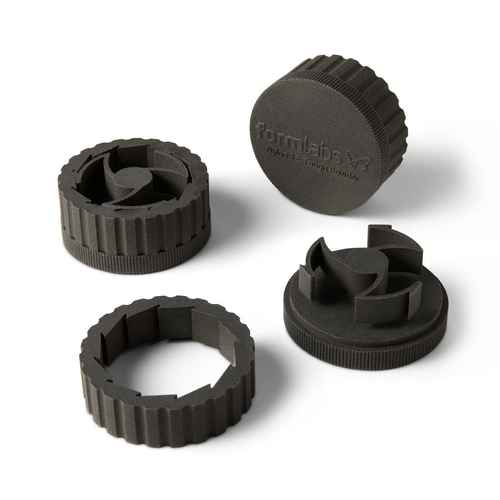
所以,谈快速成型千万别只盯着机器参数。后处理能力、表面效果标准、甚至环境温湿度,都直接影响最终能不能‘以假乱真’。有时候一个件打印只花了4小时,后处理耗掉两天——这才是这个行业真实的成本结构。
问:我们公司刚开始做产品研发,应该自己买机器还是外包给手板厂?
答:除非你每个月有超过50个件,而且品类特别单一,否则一律建议外包。原因?自己养机器你得有人盯着,材料有保质期,激光器会衰减,树脂清理烦到炸。而且你永远不知道下一个项目会用到什么工艺——今天SLA,明天可能需要金属SLM,后天可能直接CNC手板更便宜。专业的手板厂应对这些变化快得多。不过话说回来,如果你的研发方向特别聚焦,比如专门做珠宝首饰,那台小型蜡模打印机可以考虑自购。
小批量生产:快速成型的边界在哪里?
很多人用快速成型做了几年手板,就开始飘了——觉得能直接干生产了。醒醒。快速成型本质上就不适合大批量。且不说单件成本下不来,一致性和产能都是硬伤。但这不是说它不能用于小批量。
我们经常接那种‘只做200套’的单子。开模吧,钢模几万块,划不来;不开吧,纯手工做200个壳子,交期和质量都没法保证。这时候真空复模就闪亮登场了。用SLA做一个原型,然后硅胶模翻模,灌聚氨酯,一天能出几十件,外观和强度都能做到接近注塑件。❗
还有一种玩法是3D打印+机加工复合。比如关键配合面用CNC精加工,其他部分让SLS打出来。我们给无人机公司做过这样的支架,重量减轻30%,成本只有CNC整块挖的1/3。当然,这对工艺链的管理能力要求很高——你得同时协调打印、加工、氧化、组装,中间出错一个环节,全盘皆输。
问:快速成型的精度到底能达到多少?做配合件靠谱吗?
答:SLA普遍标称±0.1mm/100mm,实际看机器状态和操作人员水平。做间隙配合的话,轴承装进打印孔,大概率需要修配——要么刮一刀,要么用铰刀走一遍。SLS尺寸稳定性好一些,但因为热收缩,不同方向公差不一样。如果要可靠的配合,最稳妥的方案是打印后关键位置留余量,然后上CNC补一刀。别信那些‘直接装配’的宣传,那是理想状态,实际车间里温度波动一下,数据就飘了。
最后说点心里话。快速成型这个行当,技术迭代快得吓人。五年前我们还抱着SLA当宝,现在金属SLM、多射流熔融(MJF)、陶瓷打印全来了。但不管机器怎么变,核心还是人——操作师傅的经验、项目工程师的判断,以及你愿意为‘更快拿到手’付出多少成本和精力。如果你问我快速成型未来会怎样?我觉得会分化:一部分走向极高精度、极高性能,服务于航空航天;另一部分下沉到桌面级,让每个工程师桌上都有一台小机器。但中间层的手板厂会越来越难做——拼价格拼不过网上的云工厂,拼技术拼不过大厂的研发中心。这,大概就是时代的洪流吧。
得,又聊深了。车间那批新到的PEEK材料还在等着我试参数呢。下次有空,咱们聊聊打印失败后怎么瞒过老板——这可是真正的工业玄学。😏
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:快速成型避坑指南:我们在车间烧掉的100公斤光敏树脂 https://www.dachanpin.com/a/tg/65464.html