计算机集成制造(CIM):从图纸到车间的全线打通,为什么总差一口气?

去年在浙江一家中小型零部件厂,我见到一幕至今难忘——老板花大价钱上了套据称“完整CIM”的系统,结果车间主任天天揣着一叠手写流转卡,磨洋工时比系统里跑的数据还准。他对我说:“这玩意儿,还不如我记在烟盒纸上的靠谱。” 旁边几台CNC倒是嗡嗡转着,可跟头顶的MES屏压根没连上。 说实话,CIM这概念从70年代提出来,到现在快半个世纪了。可你去国内工厂转转,真正把计算机集成制造跑通的,十个手指头数得过来。不是技术不行,是集成这事太反人性——也太考验组织基因了。 对吧?有人觉得上了ERP、MES、PLM,再搞个工业物联网平台,CIM就水到渠成。哈,哪有这么简单。
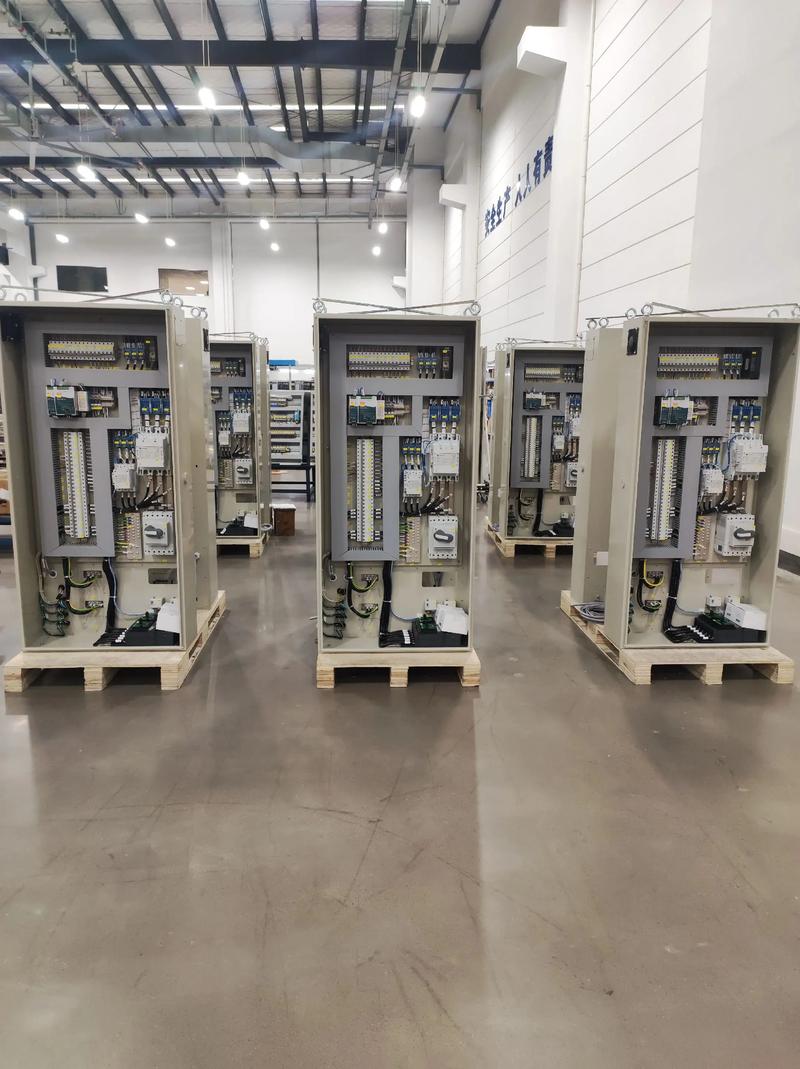
汽车零部件工厂CIM系统数据断点场景
汽车零部件工厂CIM系统数据断点场景

CIM不是买来的,是“磨”出来的

CIM不是买来的,是“磨”出来的
CIM不是买来的,是“磨”出来的
很多企业把CIM当成一个产品。招标、选型、部署、培训——走完这套流程,以为就能迎来数字化曙光。可现实啪啪打脸。 我说个亲身经历:2019年帮一家冲压厂做集成,设备数据采集卡装了,SCADA也上了,可偏偏有一台老式液压机,连模拟信号都断断续续。厂家说换设备吧,老板摇头:60万的设备还能用十年。最后硬是改装了个边缘计算盒子,用振动分析反推冲压次数,数据延迟控制在2秒内。虽不完美,但至少流打通了。 所以你看,CIM的核心不是软件,是填坑能力。每一家企业都有自己独特的工艺黑洞——那些藏在老师傅脑子里的经验、设备说明书上没写的怪脾气、甚至车间那台永远慢3秒的老PLC。这些坑,得靠人趴在车间地板上,一个字节一个字节地磨出来。💡 买系统≠建能力。 这是无数工厂交了学费才明白的理。 问:我们厂刚上了MES和ERP,算不算实现CIM了? 答:还差得远呢。MES管生产执行,ERP管资源计划,这只是纵向集成的一小截。CIM涵盖从产品设计(CAD/CAM/PLM)到制造执行、质量控制、设备监控的完整闭环。更关键的是横向打通——不同供应商的设备数据能不能互认?质检数据能不能实时反馈调整工艺参数?很多企业MES跑得欢,可一看库存数据跟实物对不上,因为WMS没跟拉动系统连起来。说白了,单点上再漂亮,连不成一片,都不叫CIM。

数据的断点:每台设备都在说方言

经常看到这样的场景:加工中心的显示屏上跳着“NC程序运行中”,旁边三坐标测量仪吐出纸质报告,质检姑娘手动敲进Excel,晚班交接时再发到微信群里。😤 这叫集成?这叫21世纪的电子化手工录入! 真正的CIM需要设备互联。可现实是,一台发那科机器人的数据协议,跟西门子PLC的通讯规约,碰到一起就像广东人听温州话——各说各的。更头疼的是那些“哑设备”:老式注塑机连个网口都没有,你怎么集? 这时候就得靠中间件:OPC UA、MQTT、甚至WebSocket。去年有个案例,我们给注塑车间40台老设备加装Raspberry Pi,用Python脚本抓状态灯信号,再推上云端。成本低到每台500块。虽然做不到毫秒级,但OEE统计终于能自动生成了。✅ 所以,别一听“异构集成”就头大,关键是想清楚你要什么颗粒度的数据。
工业机器人OPC UA数据集成架构图
工业机器人OPC UA数据集成架构图
问:担心数据打通后,老师傅的隐性知识会流失,怎么平衡? 答:这还真是个两难。我见过最狠的做法是把调机参数全部锁死,结果换了批次材料,全线报废。后来学聪明了:把老师傅的操作步骤转化成标准化SOP,同时留出5%的“弹性参数窗口”,允许有经验的人微调,但系统记录每次改动及结果。这样既保住了知识,又没把人变成机器附庸。说到底,CIM不是取代人,是把人的判断放到更值钱的地方去。🎯

从MES到ERP:信息流在哪个环节悄悄断掉?

有个经典问题:你打开ERP,看到库存显示有100个半成品。可去线边库一数,只有30个。剩下的70个在哪?可能在返修区堆着,可能被挪去补急单了,也可能压根就没生产出来——系统里虚报了。 这就是信息流断层。MES报工不及时,因为工人嫌扫码麻烦;WMS没跟AGV对接,因为接口费没谈拢;ERP的计划排程,还在用Excel导入导出。一环断,环环断。😡 解决之道不在技术,在流程纪律。宁波一家阀门厂立了条铁规:每班次结束前,MES数据必须与实物盘点一致,差异超过1%扣绩效。头三个月怨声载道,半年后,库存准确率从62%飙升到99.3%。同时,他们打通了PLM和ERP,BOM数据直接从设计端流到采购,变更实时同步——这才是CIM该有的样子。 问:实施CIM大概要多久?怎么分阶段走? 答:千万别信三个月速成的鬼话。哪怕一个中型工厂,没有一年半载连基线都摸不清。建议三步:第一步,透明化——先把关键设备的运行状态、产量数据捞上来,哪怕手动看板也行;第二步,连通化——打通MES/ERP/PLM的数据壁垒,让订单、物料、工艺串联;第三步,智能化——基于数据做预测性维护、动态排程。每一步都要让业务看到价值,否则没人陪你玩。💪 说到底,计算机集成制造是一场没有终点的进化。每次你以为打通了任督二脉,新问题又冒出来。但这就是制造业的魅力——在油污和代码之间,找到最优解。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:计算机集成制造(CIM):从图纸到车间的全线打通,为什么总差一口气? https://www.dachanpin.com/a/tg/65583.html
赞 (0)
工业自动化实战录:从PLC到AI,那些不得不说的真相
上一篇 2026-07-19 15:43:11
直接数字控制(DDC):工控圈最被低估的老古董,还是未来的黑马?
下一篇 2026-07-19 16:25:04

相关推荐

  • 铣削加工避坑指南:刀具、参数、冷却液,一个都不能少

    先别谈什么高端五轴联动,说个上周刚碰上的事——车间新来的小伙,用直径20的合金铣刀直接插深腔,结果“砰”一声,刀片崩飞,活件报废。这行干久了你就明白,理论是理论,上了机床全是意外。 说实话,铣削这个东西啊,入门容易精通难。很多人以为调好转速进给就万事大吉,切削三要素(转速、进给、切深)随便抄个表完事。天真!不同材料、不同装夹、甚至不同机床的刚性,都让参数表沦…

    投稿 2026-08-02
  • 软件开发:从需求到运维的全流程实践逻辑

    软件开发是一项融合逻辑思维、工程方法与团队协作的系统性工作,其核心价值在于将抽象需求转化为可落地的数字化工具。每个环节的执行质量直接决定最终产品的稳定性、可用性与扩展性,任何一处疏漏都可能引发连锁反应,导致项目延期、成本超支甚至产品失效。理解全流程的内在逻辑,掌握各阶段的关键实践方法,是提升开发效率与产品质量的核心前提。 需求分析是软件开发的起点,也是决定项…

    2025-09-19
  • 防错技术(Poka-yoke)如何让生产线零缺陷?十年工程师的实操反思

    十年前我第一次在丰田的产线上看到那个小小的限位块——当时我愣了几秒。就这么一个塑料疙瘩,让操作工永远不可能把零件装反。那时候我才明白,防错技术(Poka-yoke)根本不是高大上的理论,它就是长在生产现场的肌肉记忆。 说实话,入行头三年我压根不信什么“零缺陷”。觉得那是老板拿来忽悠客户的漂亮话。直到有次连夜追一批漏装垫片的成品,三千台产品,我们四个人拆了整整…

    投稿 2026-08-05
  • 游戏:不止于娱乐的情感与认知载体

    当指尖在手柄按键或键盘上轻盈跳跃,屏幕里的角色随之完成一次精彩的跳跃、一场激烈的对战或是一段温暖的对话,游戏早已跳出 “打发时间” 的单一标签,成为当代人情感交流、认知锻炼乃至文化体验的重要场域。很多人对游戏的认知仍停留在 “玩物丧志” 的刻板印象中,却忽略了其背后承载的复杂价值 —— 它既能让相隔千里的人共享一段热血时光,也能以独特的交互形式传递知识与理念…

    2025-09-09
  • 社交:在喧嚣与独处间寻找平衡的艺术

    人类从诞生之初便带着群居的基因,社交作为连接个体与群体的纽带,始终在生活中扮演着不可或缺的角色。有人将社交视为拓展人脉、获取资源的工具,有人则把它当作情感交流、灵魂共鸣的途径,无论出于何种目的,社交本身都承载着人们对连接的渴望。然而,在信息爆炸的当下,许多人对社交的认知逐渐偏离本质,陷入要么过度沉迷、要么刻意回避的极端,这种失衡不仅影响人际关系质量,更可能对…

    2025-09-12

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息