先别谈什么高端五轴联动,说个上周刚碰上的事——车间新来的小伙,用直径20的合金铣刀直接插深腔,结果“砰”一声,刀片崩飞,活件报废。这行干久了你就明白,理论是理论,上了机床全是意外。

说实话,铣削这个东西啊,入门容易精通难。很多人以为调好转速进给就万事大吉,切削三要素(转速、进给、切深)随便抄个表完事。天真!不同材料、不同装夹、甚至不同机床的刚性,都让参数表沦为废纸。我见过有师傅用同样的刀削铝件,参数调得比钢件还保守,问就是“稳妥”。真浪费。
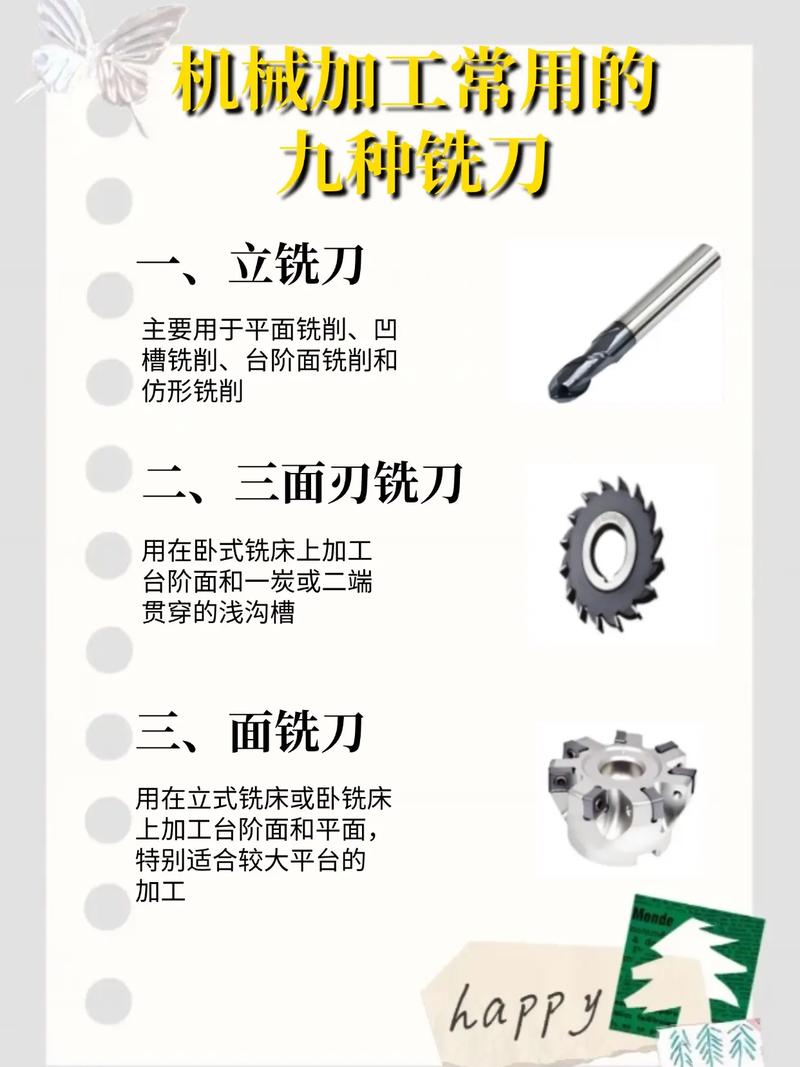
选刀:不是越贵越好,是越对症越好
刚入行时我也迷信进口货,结果被现实狠狠打脸。有一回铣一个48°模具钢,涂层刀片上去就冒烟,烧得跟烟花似的——后来换了无涂层硬质合金,寿命翻了倍。所以关键不是价签,是刀具材料与工件材料的匹配。硬质合金(WC-Co系)通用性强,但碰到钛合金、高温合金这些难啃的骨头,还得上陶瓷或CBN。千万别头铁硬刚,断刀算小事,主轴撞偏了哭都来不及!
还有涂层——现在各种什么TiAlN、AlCrN吹得天花乱坠,其实针对干式切削的涂层到湿式里反而容易剥落。我吃过亏,白花了三千多块买的一批刀,切钢还行,一开冷却液就崩刃。后来学乖了,仔细看厂家推荐的切削条件,尤其注意“干切”还是“湿切”。
调参:手感比计算更重要
书上公式一堆,什么切削速度Vc=πdn/1000,进给速度Fz=fz×z×n……背得滚瓜烂熟,可实际呢?我们厂那台旧铣床,主轴拉刀机构磨损,转速开高了抖得跟筛糠一样,按理论值早就超了。这时候就得靠“听”和“摸”。💡 经验:切削声发闷且连续,铁屑呈卷状噼啪落下,那是正常;声音尖啸或刺耳,刀具大概率已经磨钝或崩了。手摸工件——小心烫——温度高得离谱?检查冷却或降低参数。
进给率调法有个野路子:先给个保守值,然后逐渐加速,直到加工面出现细微振纹,再回调10%—15%,差不多就是最优进给。别怕试错,材料批次不同硬度都可能不一样。胆大心细,才是老师傅的精髓。
冷却与排屑:常被忽视的杀手
很多人觉得冷却液就起个降温作用,大错特错。高压内冷不仅是冲走切屑,更是在刀尖形成一层润滑膜防止积屑瘤。模具钢加工最常见的问题就是积屑瘤把刀刃粘掉一小块,导致工件尺寸超差。我处理过一个难加工的奥氏体不锈钢件,刀具寿命起不来,后来把冷却液浓度从5%提到8%,问题直接消失。❗注意浓度计要定期校准,凭感觉配比不准。
排屑不畅更致命。深腔铣削时,切屑窝在里面反复切削,秒秒钟把刀缠死。策略很简单:啄钻式进给,或者用内冷钻头,高压冷却直冲切削区。实在不行,就用传统办法——退刀清屑,慢是慢点,但稳当。
问:加工铝件时总是产生带状长屑缠绕刀具怎么办?
答:铝的塑性好,不断屑很常见。几个办法:一是增大进给量,让切屑变厚容易被折断;二是使用带断屑槽的刀片;三是用高压冷却液强力冲刷;四,如果没高压,就在编程时加入脉冲退刀,强制断屑。也有土法子——在刀柄上绑一根钢丝当断屑器,效果立竿见影。
问:铣削薄壁件到底怎么防止变形?
答:这个问题扎心。薄壁件就是怕夹紧力和切削力。首先,夹具设计关键,得用多点支撑或真空吸盘,避免单点夹持。其次,切削策略上采用小切深、高转速、快进给,甚至用摆线铣削,让切削力均匀分布。有时间的话,粗加工后松开夹具让应力释放一下,再精加工。最后,刀具要锋利,钝刀只会把壁压弯。
问:机床主轴拉力不足怎么判断?
答:听到换刀时有“咯噔”杂音,或者拉刀后锥孔里有敲击痕迹,多半是拉力不足。用测力计拉一下,BT40主轴标准拉力大概8KN左右,低于6KN就得修。别将就,掉刀会出大事。

最后说个行内共识:再牛逼的参数也救不了垃圾装夹。悬伸太长?加中心架或跟刀架。工作台没清理干净?振刀源头。这些细节根本没人写进教科书,全靠血泪换。所以,下次再遇到问题,别死磕参数,下车看看工件是不是在微颤——多半就找到答案了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工避坑指南:刀具、参数、冷却液,一个都不能少 https://www.dachanpin.com/a/tg/66538.html