干了二十年铣工,如今站在五轴机床前,突然有点恍惚。
\n\n以前带我的师傅,老周,总爱叼着烟头说:铣削加工这活儿,三分手艺七分胆。你敢下刀,敢听声音,敢摸铁屑的温度,那才叫入门。现在呢?年轻人对着屏幕点几下,刀具就自己跑起来了。没错,效率高了十几倍,但那种指尖能感觉到振纹的亲密感,没了。
\n\n多少有点失落。不过话说回来——时代滚滚向前,谁也挡不住。
\n\n手工铣削的黄金年代,到底留给我们什么?
\n\n我学徒时,车间里清一色的万能摇臂铣床。开粗、精铣都要手动换挡,切削液溅一身是常事。切深、进给完全凭感觉,耳朵竖起来听切削声,手搭在工作台上感受细微振动。要是发出高频尖叫——立即退刀,刀片肯定崩了。那时候,磨刀是基本功,白钢刀钝了就在油石上蹭,角度全在腕子里。
\n\n说实话,苦。但正是这种笨办法,练出了对材料、对走刀路线的直觉。现在我闭着眼都能判断:45钢吃刀 0.5mm,转速 800,走刀 300,出来的表面粗糙度大概 Ra3.2。年轻人觉得玄乎?它就是肌肉记忆。
\n\n
但是! 这样干一天也出不了几个精密件,公差±0.1mm算不错了。如今汽车零件要求动辄 IT6级,手工铣?想都别想。
\n\n数字化来了,数控铣削加工的底气与陷阱
\n\n引入第一台CNC立式加工中心时,老师傅们集体抵制。“这玩意儿能比人聪明?”结果第一个试切件出来,全场安静——圆度 0.005mm,我们手动打表都打不出那精度。
\n\n现在车间里,CAM软件自动生成刀路,动态铣削、摆线铣削这种复杂策略一键加载。刀具商提供的切削参数数据库直接导入,连冷却液浓度都给你推荐好了。效率确实爆炸。以前一个壳体要干三天,现在三小时搞定。
\n\n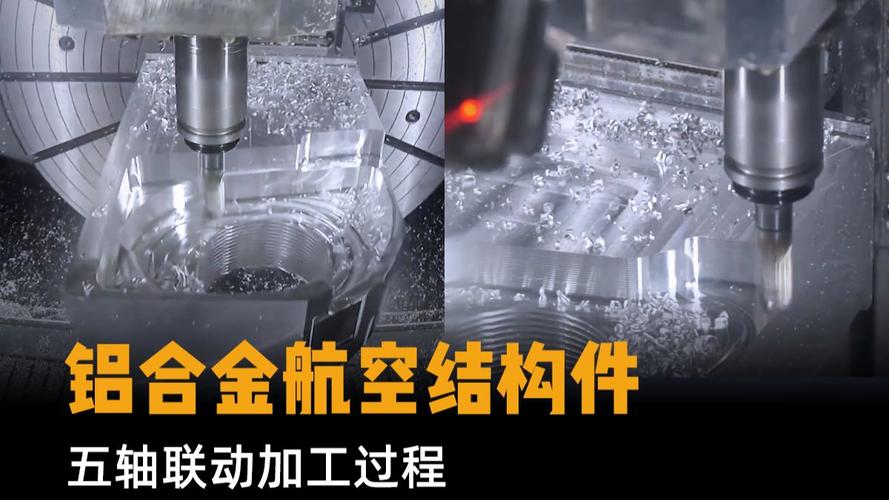
但陷阱也不少。很多年轻编程员照着软件默认参数走,不考虑机床刚性、刀具悬伸、工件装夹变形。去年有个家伙铣一个薄壁铝框,用动态铣削策略,结果颤振得一塌糊涂,零件直接报废。老周上去啪啪改了进给、切宽,再加了根阻尼棒,立刻稳如老狗。所以说啊,数字工具再强,也替代不了对工艺系统的理解。
\n\n问:现在都鼓吹无人工厂、自动化铣削加工,那工艺工程师是不是要失业了?
\n\n答:开什么玩笑!无人化恰恰需要更深厚的工艺功底。举个真实例子:我们给某新能源汽车铣电机壳,材料是铝合金,但内部有薄筋,热变形难控。自动编程出的刀路,粗加工后应力释放,零件变形超差0.2mm。后来我手动调整了走刀顺序,先开粗内腔,再半精铣外圆,反复几次去应力,才稳下来。机器没这直觉。未来,真正稀缺的恰恰是能预判变形、优化刀路的高级工艺人员——光会点鼠标的,迟早被淘汰。
\n\n刀具技术突飞猛进,但你得会选会用

聊到铣削加工,不能不说刀具。这几年PVD涂层、微颗粒硬质合金、可转位刀片发展神速。就说那款AlCrN涂层的整体硬质合金立铣刀,铣淬硬钢如切豆腐,以前想都不敢想。
\n\n不过刀好,也得看场合。我见过有人用精磨钻石涂层铣刀去干石墨,一上路就崩刃——涂层硬而脆,不适用于冲击负载。还是得懂材料去除机理。
\n\n顺铣还是逆铣?经典问题。现在数控机床普遍采用顺铣,能获得更好表面质量。但遇上铸件黑皮、硬皮,逆铣反而保护刀刃。对吧,经验这东西,书本上学不到。
\n\n问:小批量多品种的铣削加工,怎样快速换产又不牺牲精度?
\n\n答:问得好!我们刚搞定一个项目,就是利用零点定位系统和预调好的刀库,换线时间从45分钟压缩到6分钟。夹具上装几个拉钉,工作台一卡就准,重复定位精度≤0.005mm。程序呢,用宏程序配合探头在线测量,自动补偿坐标系。这样哪怕只有十件活儿,照样赚钱。关键是标准化接口,这钱花得值!💡
\n\n未来,铣削加工往哪儿走?

我个人特别关注超声波辅助铣削、超临界CO₂微量润滑,还有在线自适应控制。前阵子看展会,主轴里集成传感器,实时监测切削力,自动调进给,避免崩刀——简直科幻变现实。
\n\n但无论技术多花哨,人才培养永远是基石。现在找不到一流铣工了,年轻人不愿干这行。工资低、环境脏,社会地位不高。怎么办?工厂必须智能化、人性化,让铣削加工变成体面又有技术含量的职业。这才是根本出路。
\n\n写了这么多,突然想起老周退休前跟我喝酒,他说:“机器再牛,也得有人伺候。你只要摸透它的脾气,它就乖乖给你干活。”这话,我觉得还能管二十年。
\n\n就这样吧,车间里又该换刀了。✅
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工:当手艺遇上算法,车间里的变与不变 https://www.dachanpin.com/a/tg/65621.html