
一、粉末涂层,我踩过的那些坑
入行十年,粉末涂层这事儿,说简单也简单,说复杂——简直是个玄学。就上个月,一个户外机柜项目,粉末涂层开裂,客户直接退货。那场面,啧啧。查下来,前处理的脱脂槽参数漂了,没人盯。搞技术的都知道,前处理是涂层的命根子。传统的铁系磷化、锌系磷化还分不清,现在又冒出来硅烷和陶化,环保倒是环保,但膜重控制不住,附着力就忽高忽低。铸铁件更头疼,表面那层氧化皮,喷砂打不掉,粉末上去就跟贴纸似的,一受热就鼓泡。后来我们用了一种带缓蚀剂的前处理液,才勉强搞定。
还有一次,赶工期,固化炉温度没稳住,差了十几度,出来那涂层,看着挺光亮,指甲一划就一道印。后来测耐盐雾,48小时就锈了。客户骂娘,老板扣钱,长记性了。粉末固化讲究一个温度时间曲线,不是到了点就完,保持时间不够,交联密度不足,等于白干。特别是厚工件,测温得用随炉测温仪,看工件实际温度,不是光看炉显表。这点往往被新手忽略。

说起来都是泪。粉末涂层外观缺陷,什么橘皮、针孔、缩孔,有一半来自压缩空气里的油水。干燥机不好好维护,粉末在管道里受潮,恭喜你,报废一大批。我们车间现在每隔两天放一次储气罐底阀,那出来的锈水能吓你一跳。
二、最新工艺:低温粉末、红外固化,省老鼻子钱了
不过话说回来,这几年粉末涂层技术真是突飞猛进。以前用的纯环氧、纯聚酯,现在都有超耐候的氟碳粉末了,用在海边钢结构上,盐雾测试2000小时跟玩似的。还有低温固化粉末,120度就能交联,节能可不是一点点。我们厂去年上了一套燃气红外固化炉,那条线,升温快,涂层外观还贼匀称。❗但是,红外对复杂工件有死角,得配合老式热风循环,对吧?别被设备商忽悠了。红外加对流,就叫组合固化,成本和设备占地都上去了。
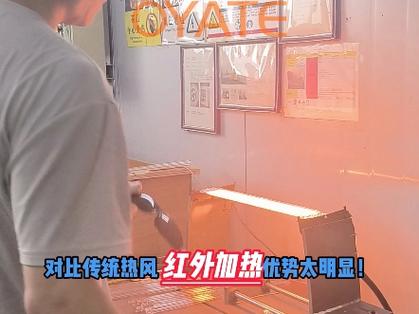
💡小技巧:如果你做的是厚板件,蓄热多,可以试试低温粉末,余热都能烤个半熟,电费降下来,老板眼睛都笑眯了。另外,薄涂粉末现在也有进步,纹理粉末能掩盖一些表面缺陷,减少腻子打磨的人工。但纹理粉参数难调,气压、静电电压、出粉量三分靠参数七分靠手感,老喷工的手艺值这个价。
问:粉末涂层能不能做超薄?比如50微米以下?
答:能,但得不偿失。传统粉末难控薄涂,流平差。现在有薄涂粉末,粒径细到D50约25微米,成本高出一大截。除非客户死磕重量或精密件,不然别碰。我们试过给医疗器械做薄涂,成品率低到60%,血亏。后来还是转向电泳加粉末的混合工艺,虽然多一道工序,但质量和成本平衡了。
三、选粉、选设备,这些门道你得知道
有些人迷信进口粉末,阿克苏、老虎,当然好,国产现在也不差。比如做一般工业柜,国产纯聚酯粉完全够,性价比高。但有一点,批批要测胶化时间和倾斜流动性,粉末批次稳定性是个坑。我们吃过亏,一批粉突然流平变差,查了一个星期,原来是树脂厂家换批次了,粉末厂没通知。气死。现在每批粉到货,先打样做全套测试,再上线,耽误时间但是保险。
再说喷枪,国产金马、进口瓦格纳尔,静电高压稳定性差很多。国产枪便宜,但一到潮湿天气,上粉率就掉,粉末回收风一抽,粉房乌烟瘴气。最后咬咬牙换了全套进口枪,维护好了,两年没出大毛病。还有,回收系统别贪便宜。小旋风+滤筒的,二手粉末回收率低,换色还慢。有钱直接上快速换色系统,虽然贵,但每次换色省半小时,一年下来省多少?算账要细。✅ 我们做过对比,一个年喷10万平方米的工厂,上快速换色,一年能多出300个工时,光人工就省十几万。
问:粉末涂层能用在铝合金上吗?容易起泡怎么办?
答:铝合金最常见的就是粉末涂层。起泡多半是因为铸件有针孔、疏松,或者前处理残留盐分。我们有绝招:喷前预热,80-100度烘一下,把孔内气体逼出来,再喷粉,然后正常固化。这招是跟一个老法师学的,灵得很。另外,前处理水洗一定要用纯水,电导率低于30μs/cm,不然残留的氯离子是起泡的元凶。有些铝型材有压焊的氧化皮,喷前还得酸洗或铬化,现在无铬钝化剂也成熟了,更环保。
四、未来:智能化、数字化涂装,再跟不上就掉队了
现在搞MES系统的喷涂车间越来越多,每个工件喷粉量、膜厚、固化温度都实时监控,云端存储。我们去年上了一套,德国货,贵是贵,但投诉率降了七成。客户来审厂,一看这数字化,立马下单,都没多废话。这种投入,值。智能粉房还能自动调节喷枪参数,根据工件形状匹配电压和出粉量,换产时只要调出配方,几分钟搞定,以前老手得调半天。💡提示:上数字化之前,先理清自己的工艺流程,别指望一套软件解决所有,那是烧钱。
粉末涂层以后的方向,一定是特殊功能:耐高温、绝缘、防涂鸦、抗菌……我们接触到一个项目,医院病房金属件要求抗菌粉末,加了银离子,单价是普通粉的五倍,但客户认。所以研发别停,创新才有活路。
最后说点掏心窝子的:粉末涂层别光看单价,要算综合成本——前处理、良率、返工、能耗、环保。很多时候,便宜的粉末最后都是最贵的。共勉。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:粉末涂层实战笔记:别再被“看着挺美”骗了 https://www.dachanpin.com/a/tg/65620.html

