说实话,第一次接触田口方法,我内心是拒绝的。又是日本人捣鼓出来的理论?怕不是跟那什么精益生产一样,水土不服。但后来,产线上一个头疼了半年的波峰焊工艺问题,愣是被它三天搞定了——服气。
你可能会问,这玩意到底是什么?简单说,田口方法不是一套工具,而是一种看待质量的哲学。它把质量定义为“产品出厂后给社会造成的损失”,听着绕口吧?其实就是:偏差越大,损失越大。哪怕你尺寸在公差内,只要偏离目标值,就会带来隐形成本。所以,田口方法的核心是稳健性设计——让产品性能对噪声因素不敏感。换句话说,做出来的东西,任凭电压波动、温度乱窜、操作工手抖,照样稳稳当当!
参数设计:田口方法的灵魂
说到参数设计,很多同行第一反应是正交表。对,但只是冰山一角。田口方法的精髓在于信噪比和参数分类。信噪比,不是通信里的概念,而是衡量稳健性的指标——越大,质量越稳。参数呢?他分为可控因子、噪声因子、信号因子……还有调节因子。搞清楚这个,你才能知道哪个螺丝拧几圈是“便宜但不影响性能”的。
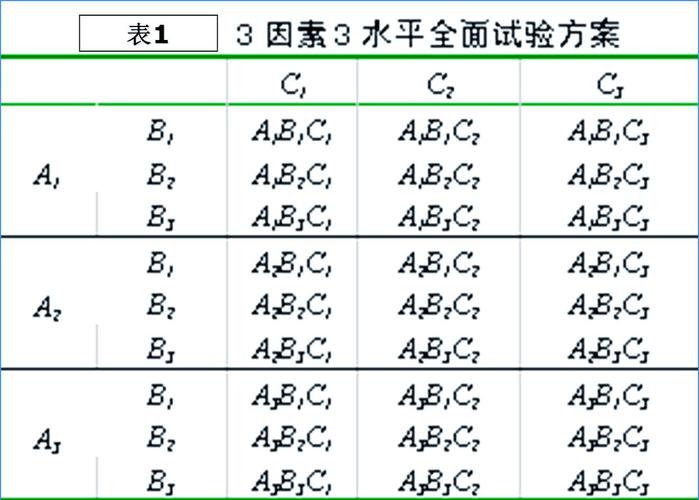
我曾经带过一个项目,汽车转向节的铸件气孔缺陷率居高不下——12%!用了传统试错法,调了浇注温度、加了冷铁,折腾三个月,降到了8%,再也动弹不得。后来应用田口方法,把浇注温度、孕育剂量、冷却速度作为可控因子,同时考虑了炉内湿度、模具温度波动这些噪声——三组实验,信噪比一下指明了方向。缺陷率直接压到0.5%!这玩意儿,省钱是真的……关键是省心。
别神化正交表,它只是工具
我发现很多人一学田口方法,就钻进正交表里出不来。L4、L8、L18……仿佛排个表就万事大吉。呸。正交表只有在参数独立性好、交互作用弱的场景下才好用。遇到相互作用强的,你得用田口的参数设计三步曲:先进行参数分类,再用正交表筛选显著因子,最后进行敏感度分析。少了任何一步,都是耍流氓。
还有,田口方法里有个坑——“动态特性”理论。讲的是系统输入输出呈线性关系时,如何优化斜率稳定性。不少培训讲师自己都说不清,硬扯数学公式。其实一句话:如果你要设计一个传感器,让它输出随输入均匀变化且不受噪声干扰,就用动态特性信噪比。测出β值,调敏感度。完事。

在精密加工领域,现在还有把田口方法和人工智能结合的趋势。比如CNC铣削,用田口实验设计出少量训练数据,再喂给机器学习模型,预测最佳切削参数。结果比单纯用AI调参稳定得多。不信?去年苏州一家模具厂就这么玩的,表面粗糙度从Ra0.8降到Ra0.3,还不用频繁换刀。你说神不神。
问与答:解决你的实际困惑

问:田口方法是不是只适合大批量生产?我们做非标设备,能用吗?
答:这问题我至少被问过二十次。答案是:恰恰相反!非标设备因为批量小,试验成本更高,更需要用田口方法一次性找准方向。你可以在设计阶段用参数设计,用计算机仿真代替物理实验。比如一个定制工装夹具,用有限元分析配合田口方法优化结构尺寸,几天就搞定,比你凭经验改来改去强多了。唯一的门槛是,你得会建立质量特性与设计参数的因果关系——这个需要些工程基础。
问:我们公司也想推田口方法,但一线工程师数学不好,怎么办?
答:扎心了。但我告诉你,田口方法的核心不是数学,是思维。信噪比公式不就一个对数嘛,计算器都能搞定。重要的是理解“质量是设计出来的,不是检验出来的”这句话——虽然俗,但真。你可以先从简单的静态参数设计开始,用Excel做正交分析,Min/Tab也行。关键是教会他们区分可控因子和噪声因子,这个靠经验积累。实在不行,外训请个实战派老师,几天就上路。千万别找那种只会念PPT的教授,浪费时间。
还有个误区:以为田口方法只用于研发。其实工艺改善更见效。比如热处理、注塑、焊接……这些地方参数多、噪声杂,用田口方法做实验,减少废品率立竿见影。我认识的一家轴承厂,用田口优化淬火工艺,硬度离散度降了60%,直接省下一台磨床。
不过话说回来,田口方法不是万能药。它假设参数间交互作用可以忽略,如果交互作用强,可能要结合响应曲面法。而且田口的线性假设有时会翻车。所以,别盲信。做工程,最终还得靠数据说话。但不可否认——哦,不对,应该说“得承认”它确实提供了一套系统寻找稳健参数的捷径。
现在的工业4.0时代,各种传感器数据爆棚。这恰恰是田口方法大展拳脚的机会。因为噪声来源更容易量化了。结合实时数据,甚至能做在线参数调整。去年德国汉诺威展上,就看到有公司把田口方法嵌入MES系统,根据批次噪声自动调整工艺参数。这种自适应稳健设计,估计会是下一个风口。
最后啰嗦一句:如果你还没用过田口方法,建议找个小项目试试。别一上来就想搞个大新闻,从改善一个焊点、一个粗糙度开始。等你看到实实在在的报废率下降,就会像我当年一样,从怀疑变成死忠粉。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:田口方法到底神在哪?一位老工程师的实话实说 https://www.dachanpin.com/a/tg/65653.html