说实话,我第一次调伺服电机的时候,直接把电机抖得嘎嘎响——差点把客户的龙门架给震散架了。
后来查了三四天,才发现是惯量比设得太离谱,驱动器自整定都救不回来。
那个项目之后,我养成了一个习惯:任何伺服系统的选型,先看惯量,再看转速和扭矩。顺序不能错。
很多搞机械设计的兄弟,选伺服电机只看功率和扭矩,觉得够用就行。
这是个大坑。
功率够,哪怕扭矩足够,如果惯量不匹配,你的设备要么抖动,要么刚性不足,定位精度根本稳不住。
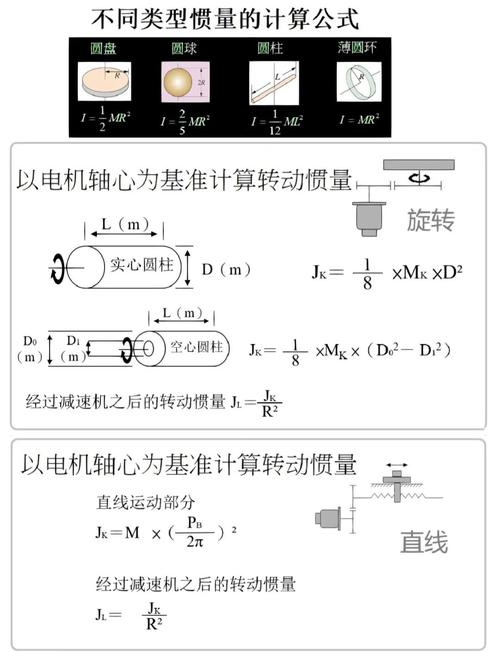
电机转子的惯量 Jm,负载惯量 JL,它们的比值 n=JL/Jm,这个数直接决定了系统的动态跟随能力。
所以,你知道吗?在高速高精场合,n 值通常得压到5:1以内。要是皮带传动那种,甚至得3:1。
超过这个数,电机就拽着负载跑得踉踉跄跄,停车的时候准准地过冲——然后你再靠电子齿轮比去补偿?晚了。
基础没打好,上层算法再牛也白搭。
问:我们一台分拣机的伺服电机,空载时挺稳,一带上负载就抖,怎么回事?
答:大概率是惯量比超了。首先,用手转动一下负载,感受下机械有没有卡顿。如果没有,那就重新核算下惯量比,看看是不是减速机选小了,或者该换个转子惯量更大的电机。千万不要一上来就猛调增益,那是掩盖问题,不是解决问题。
控制器发脉冲,伺服驱动器接收,然后放大给电机——这块要是设不对,设备会慢慢“漂移”。
电子齿轮比,本质上是把上位机发的指令脉冲转化为电机实际需要的编码器脉冲,但它也决定了你的分辨率。
比如,电机编码器分辨率是131072个脉冲/转,你设置齿轮比为1:1,那就意味着上位机要发131072个脉冲,电机才转一圈。
很多PLC的高速输出口根本发不了那么高频率——结果就是,高速运行时漏脉冲。
位置丢了,机械手每次回原点都偏那么零点几毫米,隔段时间就得重新找一次,烦得要死。
所以,最好根据实际工艺速度和PLC输出频率,折中一下。比如齿轮比设成2048/125,既保证分辨率,又不至于把频率顶满。
别忘了,你还要考虑指令单位的匹配。机械系统是丝杆还是同步带?螺距和减速比算进去了没有?
问:我们已经按公式设了电子齿轮比,但伺服电机仍然定位不准,偏差是随机的,可能是什么原因?
答:随机偏差多半是干扰或者线缆问题。先检查编码器线和动力线的屏蔽层接地是否良好,最好双端接地。再就是,看看驱动器共模电压是否异常。有一次我碰到过,旁边电焊机一开,伺服电机位置就乱跳,最后是加装了电源滤波器才解决。
所以,别光盯着参数算,电磁兼容的事情也要管。
现如今的工厂里,变频器、伺服、中频炉、LED大屏……全是干扰源。
伺服电机的反馈信号都是几伏的弱电,编码器那5V差分信号,要是在线槽里跟动力电缆并行跑个几米,你看吧,丢脉冲、飞车、误报警,什么都来。
有一次我处理过一个案子:机床在自动换刀时偶尔会出现伺服电机紧急停止,查了好久,才发现是伺服动力线的高次谐波干扰了I/O信号,通过空间辐射进去的。
怎么解决的?加大线缆距离,信号线穿金属管,驱动器PE端子老老实实接地。
千万别用那种红色、蓝色的绝缘垫把驱动器跟机柜隔开——以为绝缘了就不受干扰,其实高频干扰通过分布电容一样能过来。必须牢固的金属连接,保证整个电柜是一个等电位体。
还有一个常被忽略的地方:制动电阻。
伺服电机减速时,制动电阻发热,阻值瞬时变化,造成电流波动很大。如果这根电阻线跟编码器线绑在一起,那你等着吧,不准是常态。
现在很多伺服驱动器都有自适应整定,按一下,电机嗡嗡响两声,参数自动写进去。
这对于简单负载,比如丝杆带动小平板,确实省事。
但对于复杂机构,比如机器人关节、分度盘、柔性连接,自整定出来的参数要么偏软,要么直接啸叫。
我自己的经验是:自整定之后,手动调一下速度环积分时间。
先调比例增益,慢慢加大,直到听见电机有高频噪音,然后往回调15%左右。
积分时间太短,系统会过冲震荡;太长,定位到位时间拉得很长。
速度环调好了,再切位置环。很多应用其实只用速度环就够了,位置环由上位PLC负责。但如果你用驱动器内部位置模式,那位置前馈一定要加上,否则响应滞后。
对了,最近几年,不少国产伺服电机在刚性参数自整定上进步很快,像汇川、台达、禾川,性价比高,调试也友好。但有一点:总线型需要配上位控制器,EtherCAT或者CANopen,你得懂一点点报文和PDO配置,不然还是脉冲控制直觉好用。
问:伺服电机运行时有刺耳的啸叫声,怎么解决?
答:首先判断是机械共振还是电气噪音。用手摸电机外壳,感受振动频率。如果啸叫频率随转速变,且外壳振动明显,那可能是机械共振或轴承问题。如果声音尖细,且只在使能后出现,一般是电流环或速度环增益过高。试着降低电流环比例或者速度环比例,同时观察电流波形,看是不是正弦度变差了。另外一个歪招:在电机端盖贴上阻尼片,或者软件里设置陷波滤波器,把共振频率滤掉。
说到底,伺服电机不是什么难懂的东西,它就是一台听话的电动机。
但要做到真正听话,你得理解负载、理解干扰、理解那些藏在参数表里的细节。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:伺服电机:别再盲目选型了,3个关键指标决定你的设备精度 https://www.dachanpin.com/a/tg/65729.html