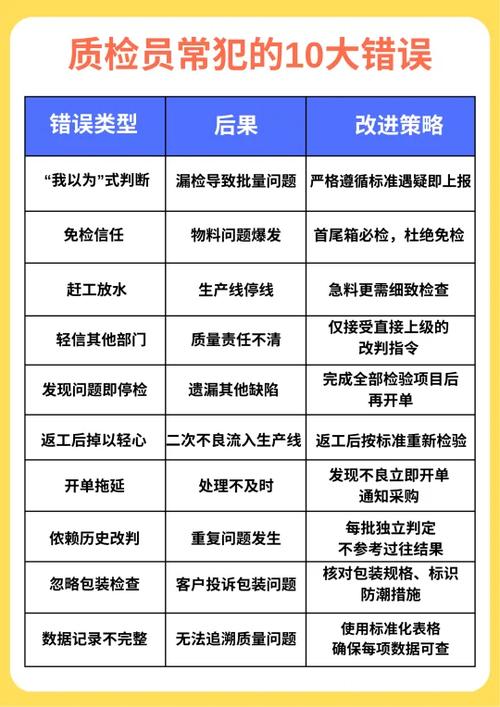
上个月去一家外协厂,看到他们折出来的不锈钢罩壳,直角边那个偏差——图纸标的90°,实际一量,89.2°,差点没把我气死。老板还跟我拍胸脯说“我们干了二十年了,你这活儿没问题”。结果呢?装配线上卡壳,现场工人拿锉刀磨了半天。
这行当,有时候经验主义真的害死人。
说实话,现在的设备和二十年前不可同日而语了。光纤激光切割机都卷成白菜价了,一台国产一万瓦的,切碳钢那叫一个快。但设备好了,精度就一定能上去?未必。人、机、料、法、环,哪个环节掉链子都白搭。
,必须的。数控冲模具最小能搞0.8mm,但那得是薄板,而且冲头磨损后孔径会偏上差。激光不一样,焦点一调,0.1mm的缝都给你切出来,边缘热影响区还小。不过话说回来,厚板(6mm以上)激光切割的锥度问题,很多人不提。板子越厚,光斑发散,切缝上下宽窄差个0.1-0.2mm很正常,要是做精密配合,这个公差您得提前跟客户说清楚。不然组装时骂的还是你。
还有一回,接了个铝板件,2mm厚的5052,上面密密麻麻的百叶窗切口。我寻思用冲床干效率高啊——结果模具下去,铝屑粘在下模上,连续冲了十几件,切口边缘都带毛刺,质检直接判不合格。后来还是上激光,一次搞定。❗这个教训就是:
这事儿,理论公式算得再漂亮,实际一压全不是那么回事。材质、厚度、轧制方向、甚至环境温度,都影响回弹量。我们公司那台电液同步折弯机,配了荷兰DELEM的数控系统,自带角度补偿,但碰到特殊材质(比如镜面不锈钢),还是得试折。上次一个新来的工程师,照搬软件里的参数,结果折出来的角度大了3度,整批料报废。老板脸都绿了。
问:为什么钣金折弯总是达不到图纸精度?
答:回弹是主要元凶,尤其不锈钢、高碳钢。实际操作中,下模V槽开口大小、上模R角、保压时间、折弯速度,都得微调。还有一个常被忽略的点:板材的内应力。激光或冲压下料后,板材边缘受热或剪切,应力释放不均,折弯时变形量会不一致。经验做法是,精度要求高的件,下料后最好先矫平,或者做去应力处理。
还有个好笑的细节:有些图纸上标的折弯内R角是尖角,0.2mm——大哥,那是钣金,不是铣削件。折弯必然有内R,最小也得板厚的一半左右,除非特殊模具。拿到这种图纸,我一般直接打电话过去骂人(如果关系熟),或者耐心解释。现在我们的做法是,客户图纸上不合理的要求,
,还是离不开卡尺、千分尺、塞尺。上次我们引进一套自动检测单元,号称0.02mm精度,结果对环境振动敏感,车间里冲床一开,数据就抖。后来还是退回去,老老实实靠人。不过人手检测也有问题——不同质检员的测量手法有差异,压紧力度不同,读数能差0.05mm。所以现在我们对重点尺寸,用三坐标测量仪抽检,平时首件必检、末件比较,过程用检具控制。
问:激光切割后的毛刺问题怎么彻底解决?
答:先查几个点:辅助气体(氮气/氧气)纯度够不够?喷嘴是不是磨损了?焦点位置对不对?还有切割速度与功率的匹配。不锈钢用氮气切割,毛刺多是焦点偏上或速度慢了;碳钢用氧气,毛刺多往往是速度过快或者氧压不足。如果以上都正常,那可能是板材本身有氧化皮或者杂质多。还有一个土办法:割完后用去毛刺机,或者振动研磨,小件扔进去滚一滚,省人工。
最近行业里讨论很火的,是
搭配机器人上下料。我们去年咬牙上了一套,花了小两百万,天天调试到半夜。起初机器人每次抓板都偏个一两毫米,原因竟然是板材切割后边缘有微小毛刺,吸盘吸附时打滑。后来加了个视觉定位,才算稳定。不过一旦跑顺了,效率是真高,晚上关灯就能干,人工主要做首检和抽检。所以对于
企业来说,自动化不是买来就万事大吉,配套的工艺细节得跟上,否则就是个大玩具。
最后说个最容易被坑的:表面处理前的尺寸预留。电镀、喷涂都会增加厚度,普通喷涂能厚0.1-0.2mm,喷塑甚至0.3mm以上。如果钣金件要装配精密,这个增量必须提前考虑进去。我们吃过亏,一个伺服机箱,喷涂后导轨槽变窄,PCB板插不进去,全部返工。现在我们的图纸上,凡是需要后处理的尺寸,都标注“喷涂前尺寸”,折弯时按未处理状态控制。💡这可是血泪换来的经验。
文章写到这里,也就把平时车间里那点事儿倒出来了。搞
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:钣金加工精度这回事,老法师也常翻车 https://www.dachanpin.com/a/tg/66947.html