干了十几年夹具设计,最烦那些抱着理论不放的年轻工程师。不是说理论没用,而是车间里的实际状况,往往比教科书复杂十倍。就说定位吧,六点定位原则,谁不知道?但真到了现场,工件变形、毛刺、切削力方向一变——全乱套。你画的那些红彤彤的定位点,在震得人发麻的铣削声里,跟废纸差不多。

过定位真的那么可怕?
刚入行那会儿,带我的师傅就怼我:“别见个过定位就哆嗦!”他老人家常干的事儿,是在大平面底下塞两个辅助支撑,美其名曰“预变形补偿”。你说这是过定位吧?是。但人家干出来的箱体件,合箱面透光检查,一微米的塞尺都插不进。反观某些按书本死设计的小年轻,夹具松开,工件弹得像炒豆子——刚性不足,精度全无。所以,过定位不是魔鬼,只要你分得清主次基准,让浮动支撑只负责扛力,不干涉核心定位,它反而是救场的菩萨。我也栽过跟头:一次设计连杆夹具,两头都用固定V形块,结果毛坯稍有偏差就装不上,被操作工追着骂。后来学乖了,一头固定一头浮动,啥事没有。所以啊,车间里的智慧,都是骂出来的。
问:六点定位必须死死遵循吗?
答:看情况。如果是薄壁件,过定位反而能压住振动。但要注意辅助支撑必须是浮动的,别死顶着。我试过在铣一个铝框时,故意用了七个定位点,结果平面度从0.1干到了0.03——当然,前提是你得把工件先加工出基准面。盲目抄书本的,趁早去搞质检。
选气缸还是油缸?里面门道深了
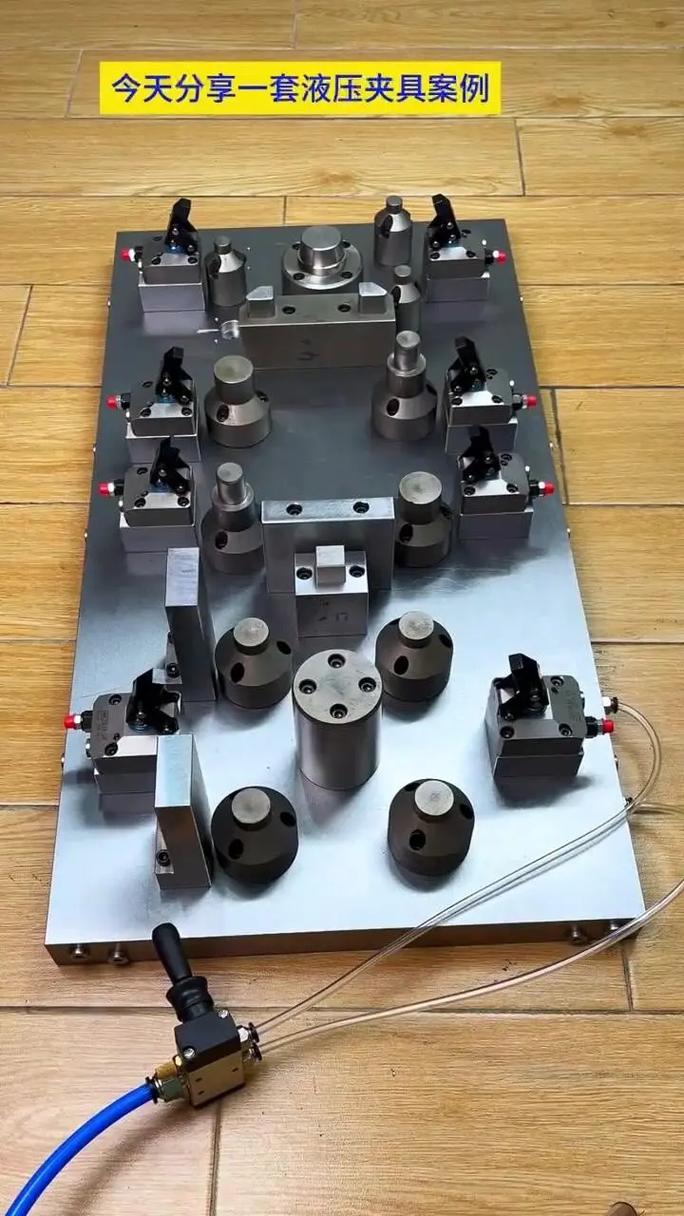
这个问题,每次项目评审都得吵一架。主张气动的说成本低、速度快、不用泵站;坚持液压的反驳:你那叫夹紧?力忽大忽小,机床一震工件就飞了。说实话,大批量重切,老老实实上液压,别心疼那点前期投入——一个液压站管十几个夹具,分摊下来没多少。但如果是短节拍、轻切削,比如铝合金小件钻孔,气缸+精密调压阀的组合,快进快出,节拍能缩到两秒内。最怕的是不懂装懂的领导拍板:既要便宜,又要稳定,还要快。天下哪有这种好事?近几年还流行气液增压缸,利用气体驱动液压增压,算是个折中方案,但密封件寿命是个坎儿。选型之前,最好统计一下实际切削力,再乘以安全系数,别拍脑袋。
问:小批量、多品种,用组合夹具划算吗?
答:说实话,如果每次换型都重新拼接,工时费可能比做专用夹具还贵。现在流行的是零点定位系统,用拉钉和卡盘,几秒钟快换。不过初期投入大。还有一种思路:用3D打印做软爪,针对形状复杂的工件,快速仿形——这招我们用在注塑件二次加工上,省了太多时间。
夹具的寿命,从设计的第一笔就定了
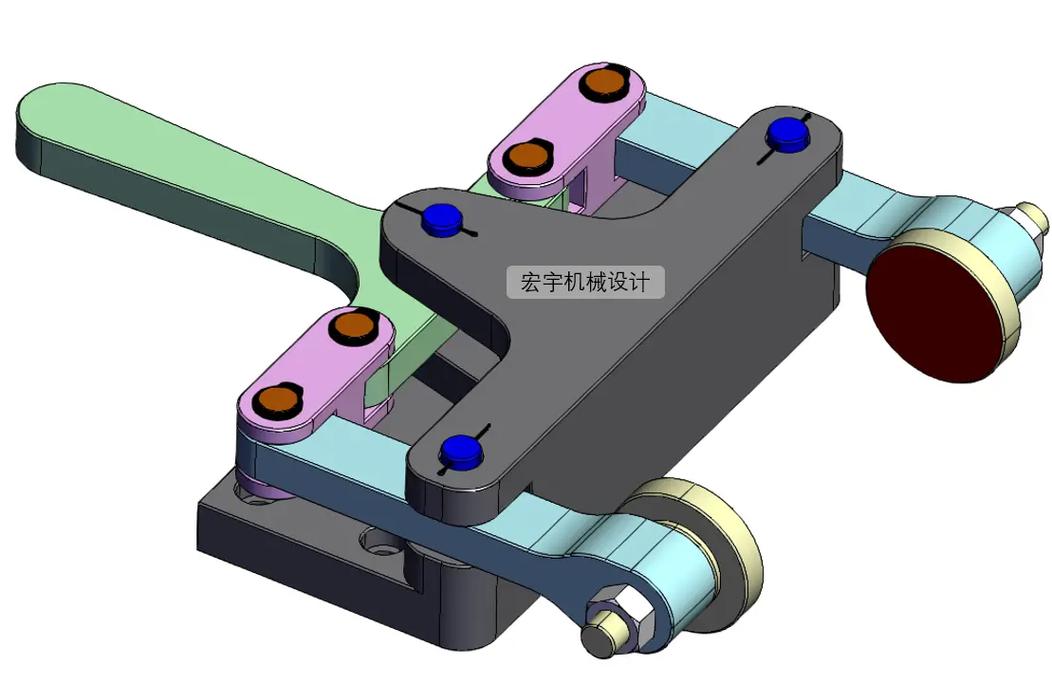
很多设计者只关心装夹精度,不考虑维护。定位销多久该换?压板螺钉的螺纹会疲劳吗?弹簧夹头的张力衰退了怎么办?这些细节,图纸上从来不标,但车间里天天上演。我见过最离谱的——一套灌了冷却液就生锈的定位块,用了半年,锈斑把工件表面都扎出坑了。所以,材料热处理和表面处理,不能省。定位面高频淬火,或者干脆镶硬质合金垫块,看起来费钱,但比起频繁停机调整,划算太多。还有,防错!防错!防错!(重要事情喊三遍)用不对称销孔、用接近开关检测工件是否到位,这些电气结合的小花招,比事后检验强一百倍。
一次去供应商那里,发现他们加工一个端盖,总是孔位超差。查来查去,问题出在夹具底板上——长期被铁屑堆积,定位面翘曲了0.2毫米,操作工每次装夹都用锤子敲,越敲越歪。最后把底板换成了钢焊接后时效处理的结构,再也没出过事。所以,夹具不是一次性嫁妆,它是会累、会病、会死的设备。
说到底,夹具这行,越干越不敢说自己懂。新机床、新刀具、新材料,随时颠覆原来的经验。唯一的法宝,就是多下车间,多听骂声。别把自己关在CAD的虚拟世界里。那些油乎乎的压板、被磕碰出毛刺的定位面,才是真正磨炼手艺的东西。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工装夹具的实战误区:为什么你设计的夹具总是不好用? https://www.dachanpin.com/a/tg/65740.html