上周有个做消费电子的客户,图纸改了七版,最后我火了——直接飞去他们厂里,指着3D模型说:“你这拔模斜度给0.5度,是打算让产品粘在定模上抠都抠不下来吗?” 对方工程师愣了半天,才支支吾吾说之前打样确实总拉伤… 说实话,这种低级错误,完全不该出现在2024年的模具车间里。
脱模斜度:老生常谈,却总有人栽跟头
别以为脱模斜度就是随便给个1°、2°。❗ 皮纹面的斜度至少要比光面大0.5°~1°,深腔零件——超过50mm深的,内侧斜度如果给不够,顶出时产品会尖叫着刮花模仁。我曾经一套车灯反射镜模具,型腔深度80mm,内侧斜度只做了1.5°,结果连续粘模,最后不得不拆下来加涂层,生产周期拖了整整两周。
这里有个容易被忽略的点:非对称产品,斜度要顺着收缩方向偏置。比如PP料的矩形盒,长度方向收缩大,宽度方向收缩小,如果四个侧壁给一样的斜度,脱模后盒子口部会变成平行四边形。解决办法是在建模阶段就按材料收缩率做预变形,这需要仿真数据支撑,不是拍脑袋的事。
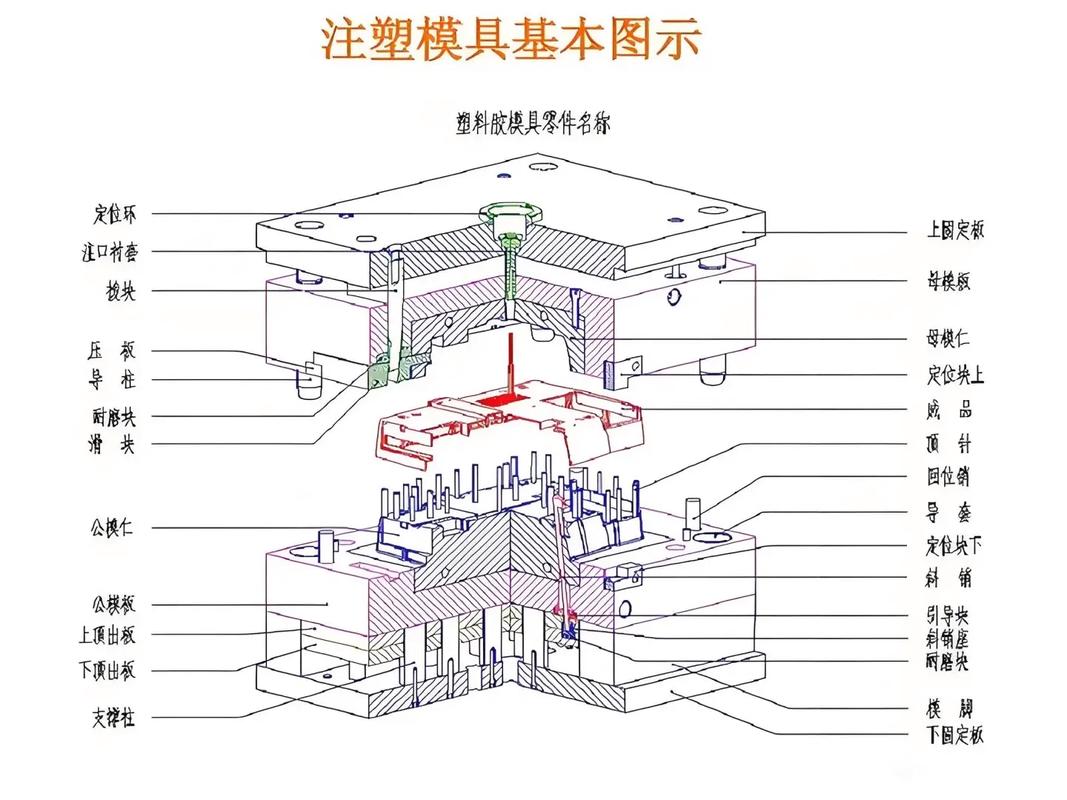
问:“模具设计时,拔模斜度到底怎么查标准?有没有速查表?”
答:“有,但不建议直接套。很多教科书上的表是上世纪八十年代针对普通钢材和常规塑料的,现在模具钢多了各种表面处理,PVD涂层摩擦系数能低到0.1,斜度可以比标准小30%左右。但你还得考虑注塑工艺——快速充填时熔体对型腔壁的冲击力,可能让微小斜度失效。我的习惯是:先用模流分析跑一遍,看壁面剪切应力,超过0.25MPa的区域,斜度至少增加0.3°。”
浇口位置:你以为放中间就稳了?大错特错
浇口设计,全凭直觉会害死人。💡 有个做医疗注射器的单子,产品细长,壁厚0.6mm,客户非要把点浇口放在中心,说这样充填平衡。结果流长比太大,远端根本充不满,还把型芯冲弯了。后来改成侧面潜伏式浇口,配合时序控制,问题即刻解决。可他们起初死活不听——人有时候真固执得可笑。
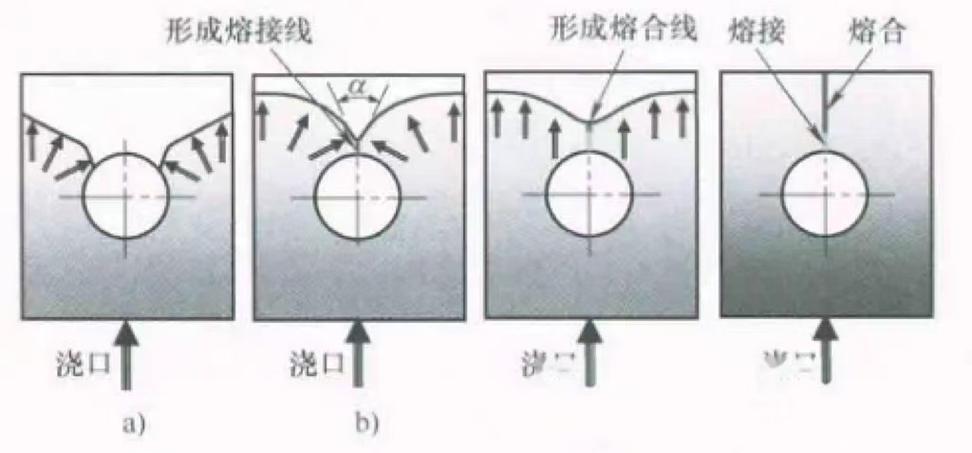
熔接线也是个大坑。透明件,浇口放在一边,熔接线正好穿过光学要求高的区域,那批货直接报废。后来在熔接线位置加了个溢料槽,让冷料先跑出去,算是补救。但根源还是浇口位置没结合光学分析。说白了,浇口位置不是孤立的,它跟产品功能区域、外观等级、甚至后处理工艺强相关。
问:“多腔模的浇口平衡怎么保证?软件模拟准不准?”
答:“准,但前提是你输入的材料数据要真。很多厂直接从材料库调个类似牌号,粘度曲线差十万八千里。我一般要求供应商提供该批次材料的Moldflow UDB文件,没有的话就送样去测流变。另外,流道平衡不能只看重量,要考虑剪切热引起的温度差异。四腔模,外侧两穴温度比中间高十几度很正常,收缩率就不一样,做精密齿轮的话,齿形会超差。我们在流道末端加一段冷料井,能缓解,但不能根治。根治得用阀浇口顺序控制,每个浇口独立开启,成本翻倍,但良率从85%提到98%。”
排气设计:看不见摸不着,但能让你一夜白头
说到排气,又是一把辛酸泪。有次试模,一合模就烧焦,黑烟直冒。操作工说是不是料温太高了,降了20度还烧。拆开模具一看——排气槽深度0.01mm?这是给空气留了一线天?正常的ABS,排气槽深度可以做到0.02~0.03mm,PP甚至0.04mm,只要不跑毛边。后来把所有分型面磨深0.015mm,烧焦马上没了。但这不是个例,很多设计者怕跑飞边,把排气槽做得过于保守,结果困气、烧焦、短射,接二连三。
更隐蔽的是盲孔排气。深筋位的底部,如果没有镶件或排气塞,气体被压缩到绝热状态,温度飙升到塑料燃点,烧焦还是轻的,严重的会腐蚀模具钢。我现在设计时,凡是深度大于5mm的盲孔,必定在底面加透气钢镶件,成本增加几十块,但省去后期无数麻烦。不过透气钢要定期清理微孔,否则堵塞了等于白装,这点车间往往做不到位,需要从制度上盯。
问:“精密模具排气槽容易堵模垢,怎么维护能减少停机?”
答:“这个确实头痛。我们的办法是:排气槽尽量做成迷宫式,让模垢堆积在末端而不直接堵死;每5000模次用干冰清洗一次,不拆模不伤表面;实在怕脏的,用真空抽气辅助——在模具上加装微型真空泵,合模后抽气,充填时负压帮助排气,效果极佳但造价高。不过,关键还是模具钢的材质,镜面高硬度的容易沾模垢,换成带自润滑涂层的,比如CrN,会好很多。”
冷却系统:别让你的模具“发烧”干活
冷却,直接决定成型周期和产品变形。有一副汽车内饰件模具,客户为了降成本,冷却水路就设计了几条直通孔,毫无随形概念。结果产品出模后还在收缩,平面度跑了0.8mm,装车卡扣对不上。后来花大钱改了铍铜镶件,加了紊流,才把温差控制在±2℃以内。但说真的,3D打印随形冷却水路现在国内已经很成熟了,激光选区熔化(SLM)做出来的水路,离型腔表面只有2~3mm,冷却效率高30%以上。投资是多一点,可想想缩短的周期和减少的废品,几个月就回本。❗ 老板们算账不能只盯住模具报价,得看看注塑综合成本。
另外,管路的排布也有讲究。串联水路会导致前后温差大,并联又怕流量分配不均。我现在基本都用分区独立控温,每个区域单独接模温机,尤其大型模具,温差一旦超过5℃,内应力就让你后处理都校不回来。去年那套保险杠模具,11个温控区,虽然接管麻烦,但一出产品就稳定,尺寸合格率99.6%,值了。

结尾:设计不是画图,是规避风险的艺术
我见过太多年轻设计师,沉迷软件技巧,参数化曲面玩得飞起,但一问收缩率为什么取这个数,支支吾吾。模具设计真正值钱的地方,在于对材料、工艺、设备、甚至操作人员习惯的综合理解。一个成熟的模具设计方案,必须预演整个生命周期——从第一射生胶到几十万模后的磨损,从换模方便性到维修的快捷。这些,写不到教科书里,全是车间里磨出来的血泪教训。
所以,别怕犯错,但要犯得有收获。多去试模现场闻闻脱模剂的味道,听听顶针撞击的声响,摸摸模温机烫手的水管。然后,回来改图。这才是真正的设计闭环。
问:“对于想提升模具设计水平的工程师,您有什么特别建议?”
答:“三个字:去现场。再好的仿真也替代不了你亲手拿着刚打出的产品,感受它微微发热,看见熔接线像细丝一样在表面划过,然后测量那0.05mm的毛刺。其次,多拆图,把同行的模具图档拿来,对照实物分解,思考每一处设计背后的意图。最后,学好材料学——不懂塑料的流变和金属的热处理,你永远只是画图员。至于软件?够用就行,别追新。对了,做好笔记,每次试模的问题和解决方案,记下来,十年后你会感谢自己。”
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:模具设计实战:我踩过的坑,够你绕十年的弯路 https://www.dachanpin.com/a/tg/65741.html