上周五,跟车间老李聊天,他忽然来了一句:‘干了十五年车工,最怕的还是不锈钢。’——说实话,我当时差点把茶杯打翻。这话太对了。不锈钢那种又粘又硬、导热还差的特性,简直就是刀具杀手。还记得我入行头一年,用一把新买的硬质合金刀片,车304法兰,不到十分钟,刀尖就崩了,工件表面跟狗啃似的……当时真想把零件扔出去。

车削加工这东西,说简单也简单——不就是工件转、刀具进给嘛。但真干起来,变数太多。切削参数、刀具角度、冷却方式、工件材料……随随便便一个因素没考虑周到,出来的活儿就没法看。而且,很多时候不是设备不行,而是思路被框住了。比如很多人一碰到难加工材料,就一个劲降转速、降进给,结果呢?积屑瘤更严重,表面粗糙度反而上去了。这时候,不如试试反其道行之,适当提高切削速度,配合正前角槽型刀片,让切屑带走大部分热量——工件温度反而降下来,粗糙度也能到Ra1.6以内。
别再死磕那本发黄的《切削用量手册》了
我见过太多老师傅,抱着三十年前的手册选参数。什么Vc=80、f=0.2、ap=2,雷打不动。可现在的涂层技术、刀具基体材料早换代好几轮了。比如加工模具钢,以前用PVD涂层的硬质合金,现在CVD的MT-CVD涂层刀片,耐磨性和抗崩刃性甩老产品几条街,切削速度能翻一倍还不止。可不少人因为一次试切失败,就认死理‘这材料只能低速’——很可能只是选错了断屑槽型,或者冷却根本没浇到刃口上。
问:那到底该怎么选刀片?看广告册子都吹得天花乱坠,试了又不好用。
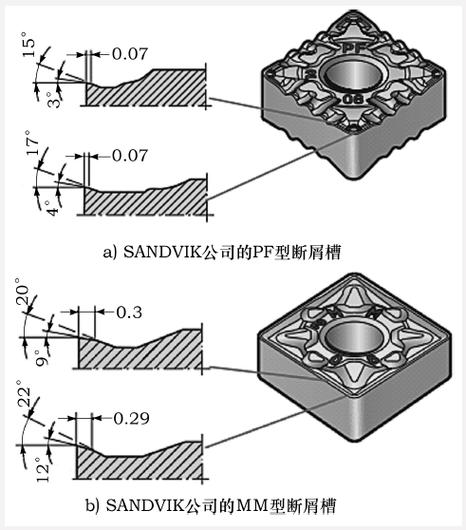
答:这个问题我至少被问过一百遍。首先,别信广告里的万能刀片,那都是坑。第一看工件材料分组,ISO标准P、M、K、N、S、H,这个不能错。第二看工况——你是连续切削还是断续?余量均匀还是有大落差?如果是断续切削,刀片必须选抗崩刃的,比如带倒棱的或者稍钝一点的刃口。第三,一定要看断屑槽!总有些人不看槽型,直接拿精加工刀片去干粗车,铁屑乱缠,没几下就把刀杆都绕死了。我一般建议:粗车选大前角、宽槽宽的槽型,保证排屑顺畅;精车可以用小槽宽、低切削力的,前提是冷却要给足。
还有一个绝对要吐槽的点——冷却液。好多厂子里的乳化液,配比全凭手感,浓度计都积灰了。结果要么太稀,防锈润滑都不行;要么太浓,糊在工件上洗不掉,还费钱。有次我去一家外协厂,看见他们车钛合金竟然干切!刀片通红,还振振有词说‘钛合金不能加冷却液’。我差点没背过气去。钛合金本身导热差,热量全积在刀尖上,不加高压冷却液,不烧刀才怪。正确做法是用充足的压力(至少7bar以上)直接把切削液打在刀尖与工件接触区域,把热量冲走。这里强调一下,不是浇,是冲。
机床精度?先拿千分表打一下主轴跳动再说
很多人车出来的孔有锥度,或者圆柱度超差,第一反应是调刀架、改程序。其实问题可能出在主轴上。我见过一台用了八年的数控车床,主轴跳动都超过0.03mm了,还在硬撑。车外圆勉强还行,一车孔,尤其深孔,椭圆度直接超差。这时候你不校正主轴,光在刀补上费功夫,纯粹浪费时间。主轴跳动,尤其是靠近卡盘处和远端,必须定期打表,超过0.01mm就得想办法调整或者修刮轴承座。另外,三爪卡盘本身精度也会影响。买卡盘时为了省钱用带内撑的,结果夹持薄壁件变形量吓人。后来换成软爪,自己镗一刀,同轴度立马稳了。这些经验,都是交过学费的。
问:薄壁件车削变形怎么破?总是振刀,粗糙度惨不忍睹。
答:哈哈,这个是经典难题。首先,夹持力别太大,用扭矩扳手控制一下。其次,如果壁厚确实太薄,必须用开口套或者扇形软爪增大接触面积。工艺上,粗精车分开,留均匀余量,最好0.2-0.3mm精车。刀具方面,用正前角、锋利刃口,减小切削力。还有一个歪招——往工件内部塞减震材料,比如橡胶泥或者专用的减震芯棒,能有效抑制振动。当然,如果还是不行,上跟刀架吧。
数控编程,小心那个默认的G70循环
现在都用CAM软件出程序,方便是方便,但不少人从不看后处理的代码。上个月我就碰到一个案例:程序里用了G71粗车循环,之后直接跟G70精车,结果因为工件有台阶,退刀路径不合理,直接把精车余量撞没了。其实很多CAM默认的退刀设置是‘快速返回’,如果台阶高,应该改用‘先X后退Z’或者手动设定退刀点。另外,程序里F值千万别用模态保持默认,尤其粗车变精车时,进给率没改,精车表面一道深一刀浅的——这个错误新手常犯,老师傅偶尔也会忘。
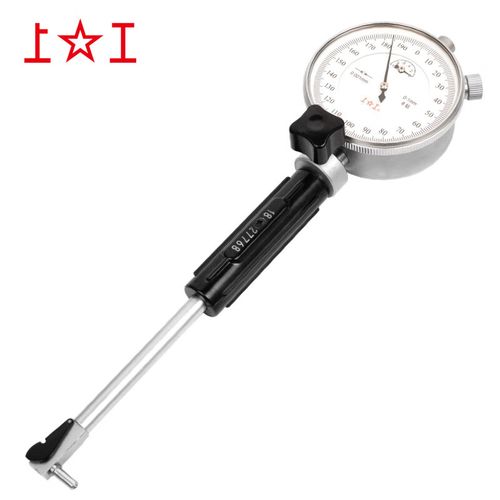
最后说一点,关于测量。车削加工公差往往在±0.01甚至更严,但很多人还在用普通游标卡尺量内径。游标卡尺的精度根本不够,得用内径千分表或者气动量仪。还有,量具的校正也很重要。千分尺长期不用,测量面容易有油污或锈蚀,直接拿来量,能差出0.02去。这些看起来是小事,可车削加工的最终品质,往往就藏在这些不起眼的细节里。
说实话,干了这么多年,我越来越觉得,车削这行当,拼的不是谁设备更贵,而是谁更用心。同样的机床、同样的刀,有人能把普通45钢车出镜面效果,有人车个铝件都毛刺满天飞。区别就在那一点点参数调试,那一次勤快的排屑清理,那一下及时的刀具磨损检查。对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车削加工那些让人抓狂的细节,你中招几个? https://www.dachanpin.com/a/tg/65754.html