
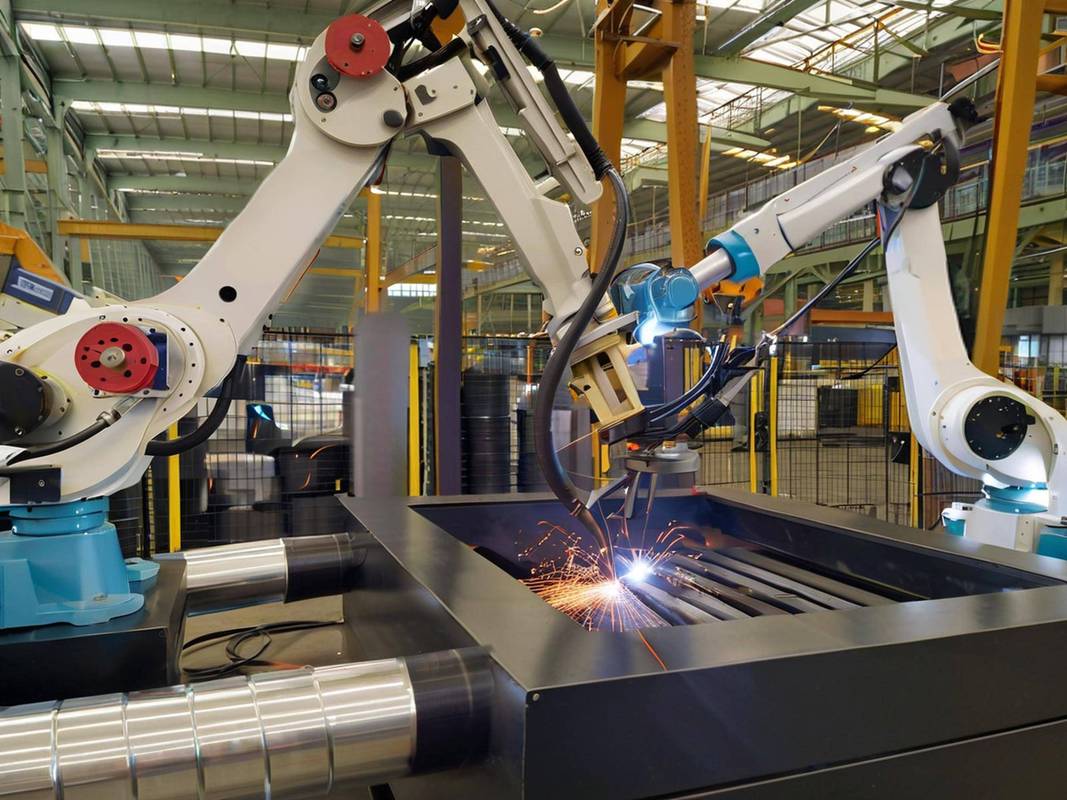
上个月去客户工厂,看到他们新上的自动化流水线,我差点没忍住骂出来。二十几个工位,机器人摆得密密麻麻,结果产线上还是站了一堆人——不是操作设备,是在给设备“擦屁股”。这哪是自动化?分明是给机械祖宗配了群保姆。
一、不是所有流水线都叫自动化
很多老板理解的自动化,就是买一堆机械臂,用输送带连起来,以为这就完事了。错得离谱。 真正的自动化流水线,是一套精密编排的“交响乐”。你得考虑节拍、物料流动、信息反馈、异常处理、工装兼容性……少一个环节,整条线就瘫给你看。举个例子,有一个做家电的客户,产品换型频繁,当初不听劝,非要上刚性流水线,结果现在换一次模具要停线四小时,比手动线还慢。能怎么办?拆了重做。
问:我们厂到底适不适合上自动化流水线?
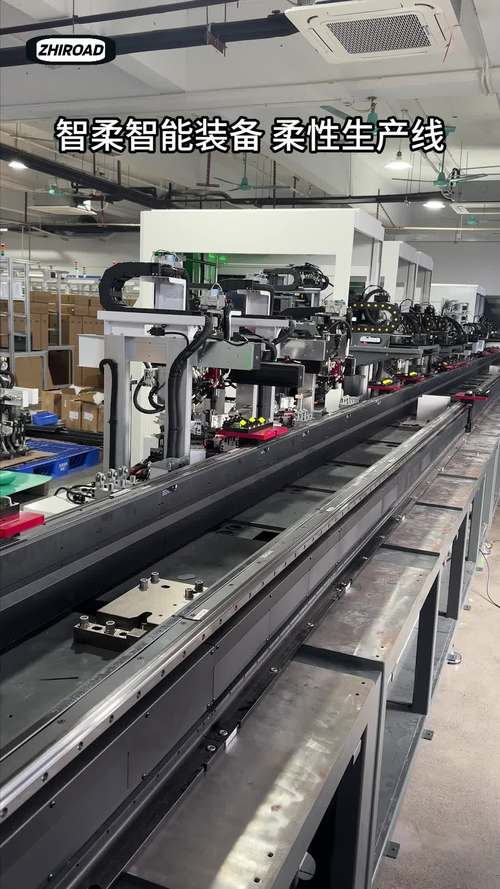
答:先看你的订单。如果产品生命周期短、批量小、型号多,慎上硬自动化。可以考虑柔性制造单元加少量人工协作,别一上来就追求全连线。另外,你的前端零部件来料一致性如何?来料乱七八糟,再贵的视觉系统也抓瞎。我见过一个厂,毛坯尺寸偏差±2mm,结果机器人抓取成功率不到80%,还得配个人工预整理——那真是花钱买罪受。
二、设计阶段踩过的坑,每一个都价值百万
设计自动化流水线时,最容易栽在“理想工况”上。节拍计算得漂漂亮亮,理论产能高得吓人,一到实际跑起来,各种小停顿累积起来让你怀疑人生。❗ 我跟你说,一定要留够缓存工位。别小看那几个空位,那是整条线的呼吸阀。有一回,一条新能源电池模组线,因为没考虑极片来料偶尔粘连,导致贴胶工位频繁报警停机,后面所有设备干等。最后硬是在中间塞了三个缓存位,才把效率从72%拉到96%。项目经理脸都绿了。
另外一个坑:通信协议。都什么年代了,还有设备用Profibus-DP?对方工程师振振有词:“稳定啊”。稳定个鬼,一个节点掉了全段瘫痪,排查得你头皮发麻。现在新线我全部要求以太网总线,最好直接上OPC UA,至少能把数据送到MES,否则就别谈什么智能制造。💡 还有视觉定位,别省灯。买个破环形光源,现场环境光一变就跑偏,最后还得换成高均匀度的穹顶光源,多花好几万。
问:为什么我的自动化流水线效率一直提不上去?
答:八成是忽略了物料供给的节拍匹配和异常处理逻辑。比如自动上料盘的出口速度,一定要略快于主线节拍,但又不能太快导致堆积。还一个关键是剔废机制,检测到次品必须能快速排出,不影响主流道。我帮一个连接器厂改造,就是加了一个气动吹废口和缓存滑道,综合效率立刻提升12%。没多复杂,就是当初没人想细。

三、别被“无人工厂”忽悠了
媒体总爱吹“黑灯工厂”,好像自动化流水线终极目标就是一个人都不要。瞎扯。越是高自动化的线,越需要高水平的维护人员和技术员。不然半夜一个传感器失灵,整夜停产,第二天订单全泡汤。我见过一个厂,信誓旦旦要搞无人,结果夜班只留两个保安,机器人撞机了没人复位,硬是撞到早上,减速机都裂了。维修费够发保安十年工资。
自动化流水线最理想的状态是人机协同。重复重体力、高精度的工作交给机器,人去做决策、工艺优化、应急处理。有一次在一条汽车装配线上,我们发现操作工经常主动微调机器人轨迹,因为车型公差有差异。后来干脆开放了部分参数修改权限给班组长,并做进HMI,效率反而更高。这才是正确的路子。
维护方面,千万不要相信设备商说的免维护。皮带要定期张紧,传感器镜头要擦,气缸要换密封圈。这些都必须纳入TPM计划。✅ 我给客户的建议是:至少培养两名懂PLC和机器人编程的内部工程师,别什么都指望厂家,一个电话过去人家说“要走流程”,你等得起吗?
问:我们想用AGV代替输送线,靠谱吗?
答:看场景。如果工位间距大、路径复杂,AGV确实灵活。但节拍要求高于每分钟一个产品,而且路径固定,那还是老老实实上输送线吧。AGV的调度逻辑和避障是另一套学问,别以为买个车就能跑。还得考虑充电区、交通管理,不然几台车堵在过道里互相瞪眼,画面太美不敢看。
好了,说了这么多,其实就一句:自动化流水线是工具,不是神龛。它解决的是确定性痛苦,不是替你思考。下次再看到供应商拿个渲染图就让你签合同,直接让他回去吧。这行水太深,坑太多,但一旦做对了——确实香。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:自动化流水线真的能省人吗?——一个老工程师的实话 https://www.dachanpin.com/a/tg/65827.html


