那个触摸屏又卡死了。
老王一巴掌拍在控制柜上——这已经是本周第三次。产线停了整整十七分钟,就因为那个号称“工业级”的HMI界面像个垂暮老人一样反应迟钝。说实话,国内很多工厂对人机界面(HMI)的理解还停留在“能亮就行”的阶段。对吧?能点、能显示、PLC能连上,似乎就万事大吉了。
但现实会狠狠给你上一课。去年我们在青岛改造一条罐装线,原厂的HMI是个上古电阻屏,操作工得用指甲盖狠狠戳——注意,是狠狠戳——才能触发那个确认按钮。想象一下,戴着手套的工人在冬天这么戳,戳到手指发麻。更讽刺的是,屏幕旁边就贴着5S管理看板,上面写着“精准操作,杜绝野蛮”。
触屏的执念:为什么电容屏在车间容易翻车?
手机电容屏太顺滑了,是吧?于是很多甲方就点名要“跟手机一样的”。但问题来了。车间的干扰源多到你怀疑人生——变频器、伺服驱动器、大电机启停时的电磁干扰,会让电容屏偶尔乱飘,或者干脆失灵。我曾经遇到过一个案例,一台挤出机的HMI在螺杆加热段启动后,自动随机点击,仿佛灵异事件。查了三天,最后发现是加热圈漏磁耦合到触摸面板上。后来换成红外触摸框,问题解决。你说这事儿,不去现场哪能想到?
所以,选触摸技术不是看参数表就能定的。电阻屏虽然老派,但在油污、手套操作环境下反而更稳妥。电容屏要做屏蔽处理,且最好支持戴手套触控。声波屏?算了,车间粉尘多,寿命短得让你想哭。别忘了确认固件是否支持触摸校准锁定,否则操作工一误触校准程序,整个屏就歪到天边去了。❗

按钮、颜色和图标的暗黑心理学
界面布局是门玄学。你以为把启动按钮涂成绿色就万事大吉?错。一个真实教训:某包装机的人机界面(HMI)上,“急停”按钮用了鲜艳的红色,面积巨大,而相邻的“复位”按钮也是红色,只是稍小。结果操作员在紧急情况下,慌乱中连续三次拍在复位键上,机器纹丝不动,差点酿成事故。因为人在极度紧张时,深度知觉会减弱,只对颜色和位置有本能反应。后来我们把复位按钮改成灰色并远离急停,才解决问题。
还有图标。尽量别用太抽象的符号,比如“清空计数器”用个扫帚图标?很多人看不懂。直接写“计数器清零”四个汉字,字号大一点,比什么都强。字体也很关键——那些花里胡哨的Weiruanyahei在低分辨率屏上会糊成一团,等宽字体或黑体才是正解。💡 尤其是数字显示,比如温度、压力,一定要用大字号加粗,而且要考虑远距离可视性。有些屏可视角度差,操作员得歪着脖子看,一天下来颈椎都硬了。

通信断连:HMI与PLC的那点破事
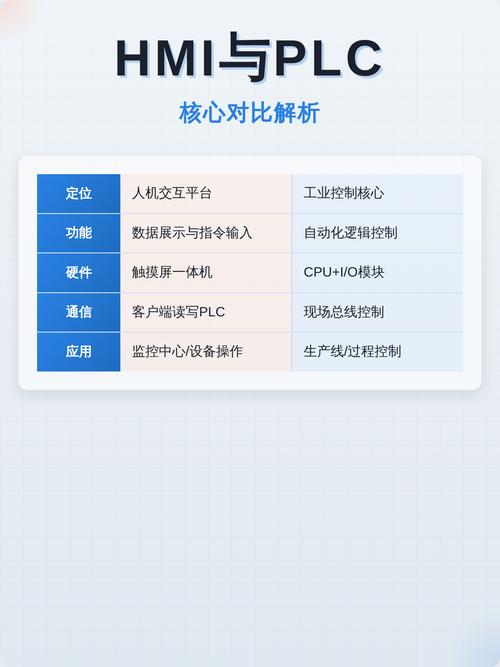
“通信错误,设备无响应”。这行字足以让任何人血压飙升。很多HMI程序缺乏通信超时重连机制,一旦PLC短暂掉线,HMI就永久卡死在那,必须重启。更糟糕的是,有些界面没有设计通信状态指示器,操作员根本不知道是HMI死了,还是PLC死了,还是只是屏幕显示停滞。所以我现在写规范,强制要求HMI项目必须包含一个心跳监测——比如屏幕右上角有个小圆点,绿色闪烁表示链路正常,红色表示断线。小功能,大作用。
至于协议,Modbus RTU依然老而弥坚,但如果你用Modbus TCP,千万注意交换机的选择——不能用普通家用交换机,得选工业级且支持QoS的,否则广播风暴一来,整个网络都瘫痪。我见过一个项目,因为车间病毒导致网络间歇性堵塞,HMI每隔几秒断开一次,操作员以为见了鬼。最后还是通过VLAN隔离和MAC绑定才彻底根治。
问:我们的HMI经常花屏或白屏,通常是什么原因?
答:大概率是电源干扰或者液晶屏排线松动。检查24V开关电源是否远离变频器输出线,同时加固接地。如果是排线问题,拆开重新插拔并用热熔胶固定。别忘了给HMI供电加一个隔离变压器或者滤波器,成本几十块,能省下很多维修时间。
问:想升级老设备,把文本显示器换成触摸屏,数据点多,如何迁移最省事?
答:如果PLC程序不能动,建议用画面组态软件直接重画,变量一一对应。可以利用原有PLC的通讯口,通过穿透通讯实现不停机迁移。务必先用旧屏和新屏并行运行一段时间,确认数据一致再切割。
数据采集与工业物联网的补丁式工程

现在动不动就提工业4.0,要采集数据上云。但很多老旧HMI根本没有网口,只有串口。怎么办?加串口转以太网模块是常规操作,但注意别选太便宜的,坑多。有些模块缓冲区极小,数据一密集就丢包。我们曾用某国产模块,结果每过2小时51分必然死机,后来发现是芯片散热问题,贴了个散热片才续命。更保险的方案是换支持OPC UA的新款HMI,直接与MES系统对接,但预算往往是个问题。
还有一个极易忽略的点:时钟同步。如果多台HMI间时间不一致,故障追溯时,LOG记录就是一本糊涂账。务必利用NTP对时,确保所有设备与服务器时间差在1秒内。即便不联网,也要定期手动校准,否则批次记录时间错乱,追溯性强不强?约等于零。
聊到底,人机界面(HMI)绝不只是屏幕和按钮,它是操作员与机器对话的窗口,稍有不慎,对话就变成对骂。好在,那些踩过的坑,最终都会变成设计规范上的红字。比如:防护等级必须IP65起步!高温环境必须加装散热风扇!按钮间距不得小于20mm防止误触……这些看似琐碎的细节,才是工业现场真正的竞争力。
下次再看到操作员狂拍屏幕时,别怪他脾气暴,先看看那个HMI是不是欠收拾。毕竟,机器无情人有情,界面嘛,还是温柔一点好。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:人机界面(HMI)的务实避坑指南:从触屏失灵到操作员暴脾气 https://www.dachanpin.com/a/tg/65859.html