你可能也觉得,这玩意儿不是更“智能”了吗?为啥用起来更心累?
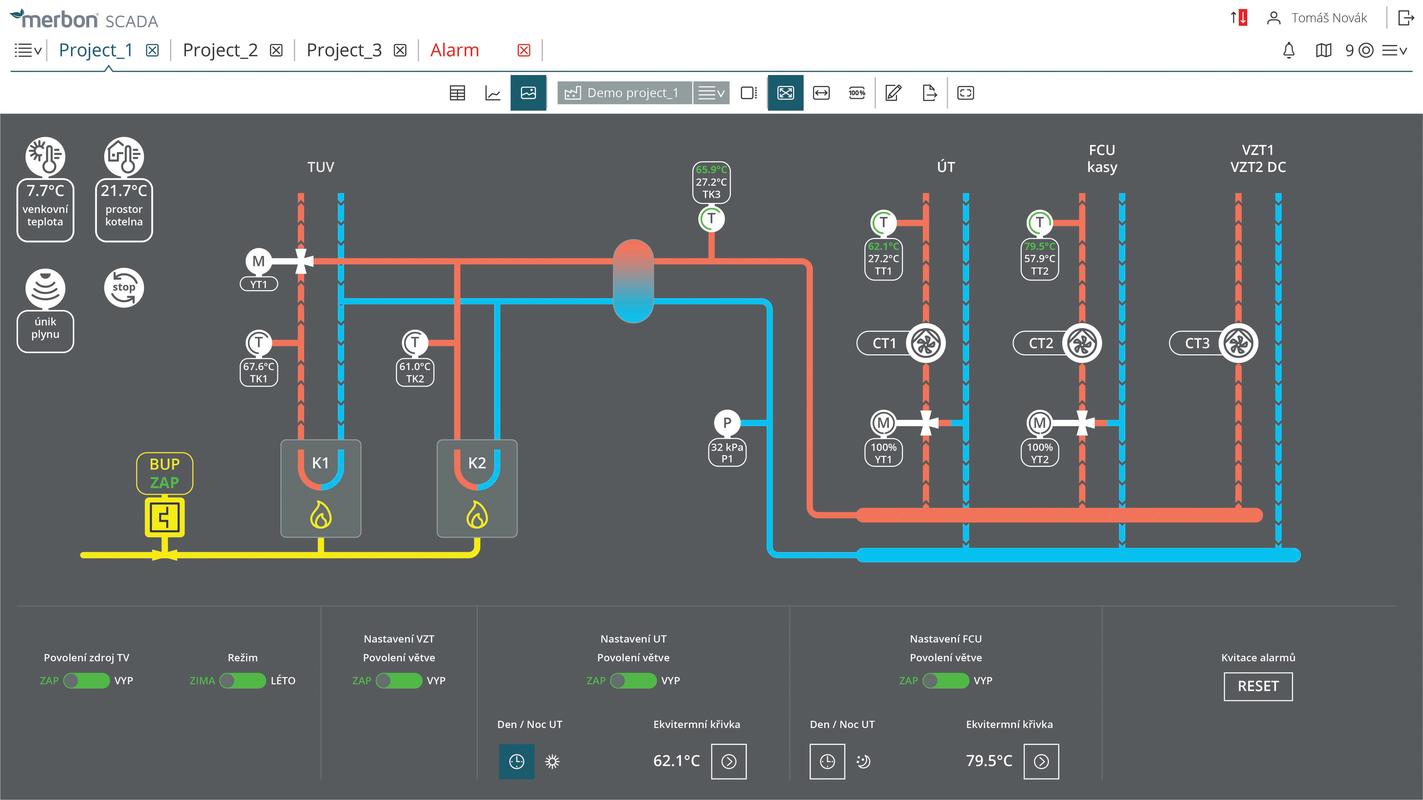
先别急着看Gartner曲线,我给你看个现场照片。

看见没,这就是典型的PCS“现代化”后遗症。画面炫酷,数据黑洞。操作工说“以前看三个模拟表盘就知道咋回事,现在要翻六个画面。”
💣 报警不是越多越好,PCS的“狼来了”效应

我入行那会,老师傅教我们认报警:红的是事故,黄的是预警。现在呢?打开PCS历史站,一天几万条报警,大部分是“罐体液位高-恢复正常”这种废话。系统厂商跟你吹大数据分析,吹预测性维护,真到现场——还是阈值逻辑那一套。
报警管理(Alarm Management)有标准吗?有,ISA 18.2说得明明白白。但有几个项目真正执行?尤其是赶工期的时候,仪表回路没调好就先设个宽量程,等投产再改——结果谁还记得改?
问:为什么PCS报警总泛滥成灾,根源到底在哪?
答:根子在设计阶段——很多工程公司直接把PID图上的故障信号全映射到PCS画面,不做报警优先级分析。其次,工艺包提的条件往往偏保守,开车后才发现大量无效报警。真正需要关注的异常,反而被淹没了。我见过最离谱的案例,某精细化工车间,因为忘记屏蔽一个液位低低联锁(其实是仪表故障),导致整个工段停车8小时,损失上百万。事后查PCS记录,那个信号在五分钟内跳变了几百次,但没人在意,因为报警列表太长了。
说实话,这锅不能全甩给操作员。
🧩 系统越“开放”,维护越头疼
早些年,一套霍尼韦尔TPS或者横河CENTUM,稳定得像个老诺基亚。现在呢?搞什么IT/OT融合,过程控制系统(PCS)愣是变成了“过程计算机服务”。Windows更新要重启,OPC服务器说挂就挂,第三方软件抢端口,病毒库把实时内核卡顿……去年我们一个项目,因为交换机的一个VLAN划分错误,PCS和SIS之间通讯时断时续,差点触发了ESD!
更讽刺的是,所谓的开放性。每家的PCS都有自己的“方言”:艾默生的DeltaV用VBA脚本,西门子PCS 7是CFC和SFC,罗克韦尔又是AOI。看似都用IEC 61131-3,真要把一个搅拌釜控制功能块从A系统移到B系统?做梦。
所以才有了模块化过程自动化(Module Type Package, MTP)这种标准,DIN 61512,欧盟推得很猛。国内呢?还在用Excel交接IO点表,稍微复杂点的顺控图,全靠工程师一张嘴。
问:我们小厂,PCS选型看着眼花,是选大品牌全家桶还是自己拼积木?以后好维护吗?
答:如果你工艺变化不大,老老实实选个大牌DCS,哪怕价格贵点,后续备件和服务至少找得到人。但是!一定要在合同里明确程序源代码和文档交付,尤其系统组态密码。我碰过一客户,设备商破产了,服务器密码不知道,工艺想改个联锁条件,只能供着那台老电脑。至于拼积木——除非你团队有硬核自动化工程师,不然后期排障会让你哭。
💡 别再只盯着控制回路了,数据才是未来
说了这么多吐槽,总得给点希望。
现在的PCS,硬件冗余早就不是问题,真正的差距在过程数据分析和闭环优化。比如软测量技术,用温度、压力、流量去实时预测难测的成份,再用这个预测值去做先进过程控制(APC),比单纯人工采样调参靠谱十倍。我们在一套聚丙烯装置上试过,用PCS自带的历史数据和Python写了个在线软测量,结合MPC控制,全年合格率提升了4个百分点——而且没多花一分硬件钱。
另一个趋势是无人化操作。并不是真没人,而是把操作工从屏幕前解放出来,去做现场巡检。PCS系统要做的是状态报警抑制和自动待命逻辑,比如根据上下游负荷自动启停泵、根据天气调整冷却塔频率。这些逻辑不难,但需要工艺、仪表、控制三个专业坐在一起磨,而不是各干各的。
最后提醒一句:不管PCS多先进,开车前仿真测试不能省!虚拟调试(Virtual Commissioning)能发现90%的逻辑错误。别信供应商的“我们软件已经仿真过”,那是糊弄鬼呢。必须用你们真实的控制策略,接上仿真模型跑一遍全流程,尤其是顺控联锁和报警抑制。
PCS的发展方向没错:更集成、更智能、更安全。但每一次升级换代,如果不把人的因素放在首位,就是在用新bug覆盖旧bug,对吧?
行了,先到这,车间那边又打电话了——估计空压机又跳了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:过程控制系统(PCS)的“进化”陷阱:为什么我们总在重复造轮子? https://www.dachanpin.com/a/tg/65858.html