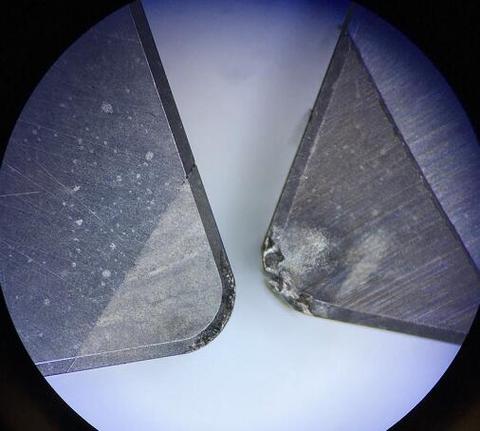
上周三,车间的小李愁眉苦脸地来找我。“师傅,这批316不锈钢件,铣了不到20个,刀就崩了。”我瞥了一眼他那把崭新的国产涂层刀,叹了口气——又是一个被参数表坑了的娃。
说实话,干铣削二十年,这种场景看得太多了。很多人选刀只看材质,什么硬质合金、金属陶瓷……参数照着厂家给的范围调,结果呢?该崩还是崩。根本不是那回事。
给你一把刀,你会怎么用?
先说说刀具本身。涂层往往比基体更重要。比如现在流行的AlTiN涂层,耐高温确实牛,但如果你加工的是钛合金,它反而会和你对着干——化学亲和性导致粘刀。我吃过亏之后,钛合金件一律换TiAlN涂层,或者干脆用无涂层硬质合金,慢点就慢点,起码不会动不动换刀。
还有刃口处理。钝化半径(也就是刃口倒圆)大一点,抗冲击能力强,适合粗铣;但你要是拿去精加工不锈钢薄壁件,让刀量测一下表面粗糙度,绝对超标。这时候必须用锋利的刃,甚至带微量修光刃。

说到这,可能会有朋友问了:
问:我在买铣刀时,看到有不同螺旋角,30°、45°甚至更高,到底怎么选?
答:螺旋角这事,还真不是越大越好。45°大螺旋角切削轻快,排屑顺畅,适合铝合金、软钢;但你要是切深很大,或者工件材料偏硬,抗振性立马下来,出的活表面全是振纹。我的习惯是,钢件粗加工用30°~35°螺旋角,稳当。有一次加工40Cr调质钢,换了个进口45°刀,刚切进去5毫米,声音都不对了——一把好刀就这么废了。
所以,别光看宣传册。自己试切,才是硬道理。
切削参数:别当“差不多先生”
厂家给的参数范围?那都是在理想实验室条件下测的。你自己的机床刚性、装夹、冷却液……差别大了去了。
举个例子,顺铣还是逆铣这事儿,很多人到今天还没搞明白。普通机床间隙大,逆铣能抵消丝杠间隙,减少振动;但你用高速加工中心还逆铣,刀具寿命直接砍半。⚠️ 尤其小直径立铣刀,逆铣易导致刀具偏摆过大,瞬间崩刃。

说到参数,插一段我刚入行时的糗事。有次干一个模具钢的槽,我直接按推荐转速S=3000,进给F=800,切深ap=2mm。结果干到一半,刀杆差点飞出来!后来老老实实降低到S=1800,F=500,还加了微量润滑。刀耐用度翻了三倍。血泪教训啊。
这里又有个常见问题:
问:高速切削是不是参数越高越好?我看别人用20,000转干铝合金,效率真高。
答:那是铝合金!你换铸铁试试?高速切削的核心不是单纯拉升转速,而是匹配高转速下的高进给和浅切深。而且对刀具动平衡、夹持系统要求极高。中小厂不建议盲目上。我们曾经买过一台高速机,最后发现70%的工况用8000转足够了,20,000转纯粹摆设。💸 投资得算账。
冷却与排屑:被忽视的魔鬼细节

铣削时产生的大量热量,如果不及时带走,积屑瘤、热裂纹通通找上门。但冷却方式大有讲究。不锈钢、高温合金,用高压内冷,直接冲断切屑,效果拔群;可铸铁你喷水试试?热裂给你看。我现在干铸铁件,要么干切,要么用油雾,保护刀尖。
还有一个被新手忽略的点——切屑形态。优秀的铣削加工,切出来的一定是短小紧卷的银白色切屑。一旦切屑变成紫色、蓝色,说明切削温度过高,刀具寿命正在急剧消耗。随时观察,随时调整参数。
最后唠叨一句。我也见过很多年轻人,沉迷于仿真软件,刀路模拟得完美无缺,但实际加工一塌糊涂。为啥?因为软件不会告诉你这工件热变形有多厉害,也不会告诉你装夹的应力释放后,变形有多大。别脱离现场。有空多听听实际切削的声音——那才是机器在和你说话。
至于那些什么“工业4.0”、“数字孪生”,听听就好,先把手头的活儿干精细了,比啥都强。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工:为什么你选的铣刀总是不耐用?——一位老技工的实战经验谈 https://www.dachanpin.com/a/tg/65886.html