
去年跑东莞一家小厂,老板老李拉着我看他的新数控车床,台湾机,刚性不错。可干出来的活,粗糙度忽高忽低,刀片平均三小时崩一次。他一脸愁容:‘这破机器,早知道买进口的了。’ 我看了眼他的刀片盒——涂层通用型,槽型还是十年前的开放槽。瞬间明白了。说实话,这种事儿我见得太多。机床背锅?真冤。
刀具材质选错,一天白干
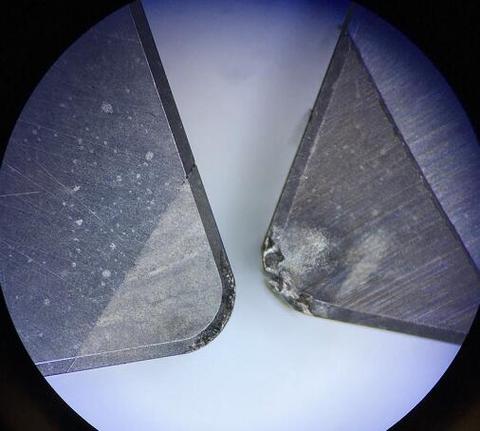
车削加工里,刀具材质绝对是第一道坎。你以为随便选个硬质合金就万事大吉?天真。💡ISO标准把硬质合金分成P、M、K、N、S、H六大类,每一类对应不同的被加工材料。比如车不锈钢(M类),非得用P类的高钴超细颗粒刀片,那刀尖红硬性跟不上,蹭蹭磨损。反过来,车铸铁用K类,你整个CVD涂层厚TiCN的P类刀片,容易积屑瘤不说,崩刃能崩到你怀疑人生。
有一次车718镍基高温合金,我贪便宜用了某国产YW2刀片。结果呢?切削不到两分钟,刀尖就发蓝——热到快500度了。赶紧换KC730牌号的细颗粒硬质合金,槽型用高正前角。问题解决。所以啊,刀片材质这块,真不能光看价格。你省那几十块钱,废一件活就亏几百,还搭上工时。
断屑槽?不是随便开个槽那么简单
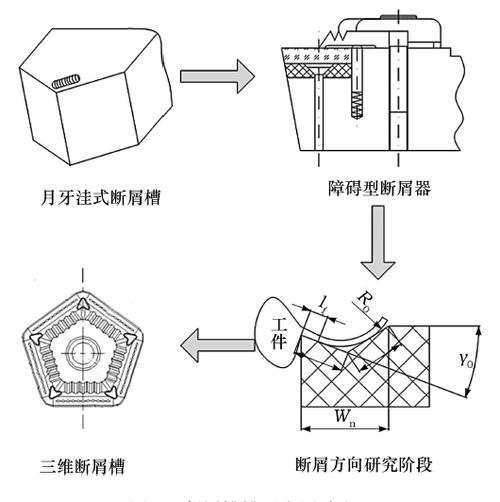
断屑槽设计,搞不好就是灾难。尤其车削长屑类材料,比如低碳钢。你难道没遇到过一圈圈铁屑缠在工件上,把已加工面划伤的情况?蹭蹭的火花,还特危险。开卷屑槽吧,角度、宽度、深度,差一点效果天上地下。
记得有回调试一个曲轴轴颈精车,45钢正火态。工艺上给的是半精车,留量0.5mm。我用的是TNMG220408刀片,槽型是PM——通用型,结果切出来屑像弹簧一样飞,甩了一地,还缠在刀塔上。操作工差点停工。后来换成QM槽型,前角更锋利,配合断屑台,切屑程C型短卷断下来,压缩空气一吹,特爽。所以,别小看槽型代号,它直接决定你是清清爽爽干活,还是一团乱麻。
❗顺便说一句:现在很多品牌推出指向特定材料的槽型,比如山高的Duratomic涂层配专用断屑槽,车不锈钢效果炸裂。当然,价格也炸裂。值不值?看你接的活附加值高不高。
切削参数调参——撞刀还是断屑?

参数调不好,要么闷车,要么崩刀。💢 我见过有师傅死盯着推荐切削速度表,一上机傻眼。因为那个表是实验室理想状态下的数据。实际你的机床刚性、装夹方式、切削液浓度,全在影响它。比如同样加工40Cr调质件,切削速度推荐180m/min。结果我用液压卡盘,刚性好,上200m/min完全没问题,光洁度还更好。但换了手动三爪,一夹紧工件微颤,速度就必须降到160,不然刀尖就碎了。
进给量更得试。有一次我车一个深孔内腔,减振刀杆伸出长达8倍径。按书本,进给给0.15mm/r准没错,结果颤纹明显。反复试,降到0.08mm/r,配合小切深,声音这才对。所以说,参数是活的,得听机床说话。听声音,看铁屑颜色,摸刀片温度。这才是真本事。
问:干式切削和湿式切削,到底哪个更靠谱?我厂里老是烧刀。 答:分材料!车削铸铁、粉末冶金,最好干切或用微量润滑。因为切屑是崩碎状的,切削液一冲反而像砂浆一样磨损机床,还污染环境。车铝合金,必须大量切削液,不然积屑瘤能让你工件表面起毛刺。车钛合金、高温合金,高压冷却才好,直接冲击刀尖,把热带走。你要是随便浇点乳化液,冷热交替,热裂纹很快找上门。所以别一刀切,根据活来定。实战:一次精车振纹的血泪排查
说个最近的案例。客户要求精车一批液压活塞杆,外径公差H7,粗糙度Ra0.4以下。我上去就干,结果件件有轻微振纹。排查了:①刀片没问题,新刀片。②切削参数,中等速度,没问题。③中心架也用了。我懵了。然后检查刀塔——好家伙,刀塔定位精度跑偏了0.02mm!重新标定后,好了。你说这跟刀具有多大关系?但其实就是系统刚性的一环。车削加工是个系统活儿,刀具只是其中一环,但往往是最敏感的那环。
还有一次是刀具伸出太长。偷懒没换刀座,伸出45mm,结果加工时振动导致刀片微崩,寿命减半。后来缩短到30mm,立马稳。所以,别懒。
说到涂层,现在都玩PVD和CVD竞赛。但有个坑:车削冲击大的场合,CVD涂层虽耐磨但脆,容易崩。断续车削最好选PVD涂层,韧性好。我试过用CVD车外圆带两个键槽,一刀下去直接崩掉涂层块。赶紧换PVD的,好了。所以加工中有没有断续,直接影响涂层选择。💡
所以啊,车削这手艺,学无止境。下刀前,多想几步,能省很多麻烦。老李后来换了专用槽型刀片,崩刀率大降,笑开颜。你说机床还重要吗?重要,但人、刀、机、料四合一,缺一个都拧巴。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:精密车削加工:选错刀具,再牛的机床也是废铁 https://www.dachanpin.com/a/tg/65887.html


