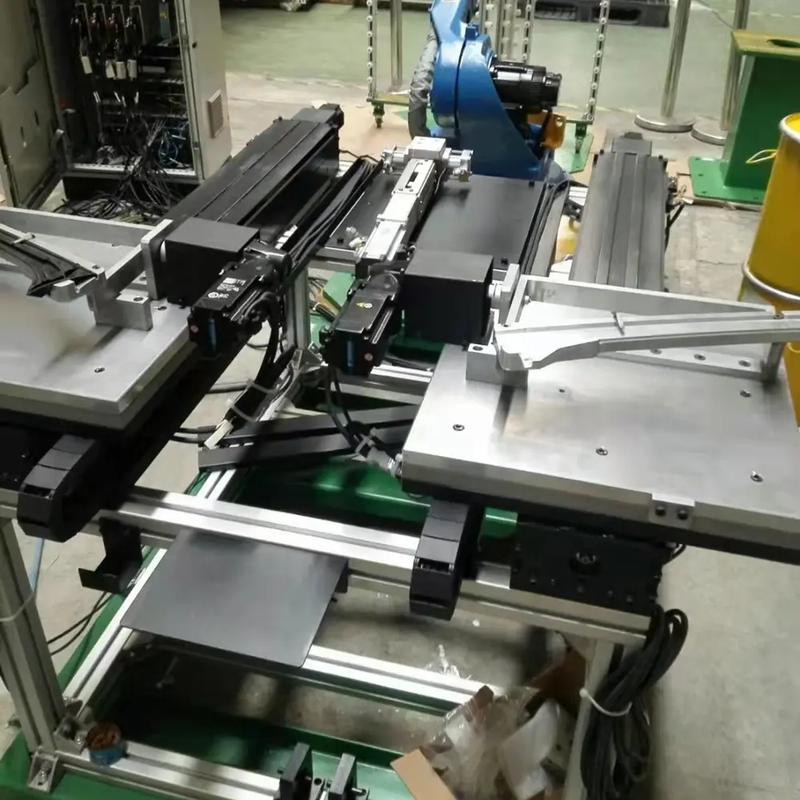
上个月那批碳化硅喷嘴,差点把我搞崩溃。常规磨削,刀具半小时就磨钝——换刀换到手软。后来硬着头皮上了超声波,结果?刀具寿命直接翻了五倍。也不是啥黑科技,就一个振动的事儿,但偏偏很多人没搞透。说实话,入行十年,超声波加工让我又爱又恨。
先别急着买设备,搞清楚这振动到底干了啥
原理不复杂。在传统旋转刀具上叠加一个高频低幅振动,每秒两万次上下敲击——对,就像啄木鸟。这么一来,切屑变细碎,切削力断崖式下跌。尤其是那些又硬又脆的料,陶瓷、玻璃、钨钢……普通切削像用锤子砸,超声切削像用小凿子轻轻剔。体验过就知道差距。
但别以为随便加个振动就行。频率、振幅、刀具形状,哪个没调对都是灾难。我见过有厂家把振幅调太大,工件表面反而更糙——振动过头,适得其反。所以调试的时候,千万别只看参数表,耳朵比仪器更管用。正常超声加工的声音是平稳的嗡嗡声,一旦出现尖锐啸叫,要么刀具松了,要么共振点跑了。
这块儿有个常见误区:以为超声波只适合脆性材料。其实钛合金、耐热钢打孔,超声也能显著抑制粘刀。只不过效果没陶瓷那么夸张。

设备选型那些坑,我替你蹚过
市面上的超声波加工设备,价格从几万到几百万不等。国内深圳、北京有几家做得还行,但品控波动大。进口的德马吉、奥地利的DMG MORI一些机型配了超声模块,贵是真贵,稳定也是真稳定。关键看变幅杆和换能器。这俩东西直接决定振动能量传输效率,用久了还会发热。便宜货用半年振幅就衰减,你还不知道,直到刀具损耗突然飙升才发现。
记得2019年帮一家光学零件厂调试设备,他们自己配的超声发生器,频率漂得厉害,一天调三次。最后拆开看,功率管散热跟不上。唉,省了钱,费了命。所以我的忠告是:买超声设备,千万别省电箱和换能器钱。至于主轴,BT40接口的改造相对简单,HSK的就要小心动平衡。
❗ 还有个细节——冷却液。超声加工时冷却液不是浇上去就行,得高压内冷穿过主轴,否则切屑排不出,微裂纹反会增多。这一点经常被新手忽略。
问:超声波加工对机床刚度要求高吗?普通数控铣床能加装吗?
答:这个问题很多人问。实话是,普通铣床加装超声主轴头完全可以,但机床整体刚性不能太差。因为高频振动会在结构薄弱处放大,反而引起振纹。最好选铸铁床身,线轨要好过硬轨?不,恰恰相反,硬轨阻尼大,吸收振动更有利。我改造过一台国产850立加,装超声后加工碳化硅镜片,面型精度PV值能做到0.5微米。当然,前提是超声波振幅要稳,否则微米级精度就是做梦。
问:超声加工粉末冶金模具,效率真的比电火花高吗?
答:看具体形状。简单通孔或型腔,超声+金刚石磨头,效率甩电火花几条街。但复杂三维曲面,目前不如EDM灵活。不过最近几年超声五轴联动技术发展很快,德马吉的超声系列已经能加工涡轮叶片气膜孔,表面完整性比电火花好太多,没有重铸层。我们在医疗器械骨板加工上测过,超声加工后的表面残余压应力,能让疲劳寿命提升40%。这可是实打实的数据。

工艺实操:参数怎么调?记住这几条
调参这事儿,书本没用,全靠试。但有一些血泪经验可以分享。
- 振幅选小不选大:超声振幅(峰峰值)通常在5-30μm之间。对陶瓷粗加工取15-20μm,精加工降到8-12μm。太大,工具磨损快;太小,没效果。
- 频率锁定要死守:系统谐振频率随负载温升会偏移,必须用自动频率跟踪。一旦失锁,超声就停了,刀具立刻折断——惨痛教训啊。
- 工具悬伸越短越好:超声刀具是个半波长谐振系统,长了难谐振。能用短刀就不要长刀,刚度为王。
- 转速与进给匹配:超声效果在低转速下更明显,比如3000rpm以下。转速太高,振动叠加可能反而增加摩擦。进给可以比传统加工高30%-50%,但要看排屑情况。
✅ 推荐一个简易判断方法:加工时用手背靠近工件(注意安全!),感觉有轻微酥麻感,说明超声在正常作用;如果一点感觉没有,要么超声没开,要么振幅太小。
再聊点前沿的。这两年兴起的激光辅助超声加工,用激光预热工件,超声去除,切割速度能翻三倍。我们实验室试过加工C/SiC复合材料,效果逆天。就是成本太高,一台激光器抵一辆宝马,暂时难以普及。不过航空领域应该会先铺开。
💡 说到这,不得不提刀具。超声加工专用刀具都是定制的,金刚石涂层或整体金刚石。别用普通涂层刀具冒充,涂层几下就振掉了。供应商要选靠谱的,有些国产厂家用CVD金刚石厚膜钎焊,比进口便宜一半,性能能做到进口的九成。最近贸易战,进口刀具货期长,也算逼出了国产替代。
问:超声波加工噪音大吗?对工人有伤害吗?
答:超声本身频率超过20kHz,人耳听不到。但加工时的切削噪音还是有的,通常在80分贝左右,和普通磨床差不多。不过,长时间近距离确实可能对听力有隐性损伤,建议还是戴耳塞。另外,超声振动可能产生气溶胶,像加工石墨时,必须有吸尘装置。我见过有的小作坊敞开干,车间里乌烟瘴气,那是拿健康开玩笑。
这两年,超声在3C行业雕铣硬脆玻璃、陶瓷背板,需求暴增。手机大厂要求极致的平整度和无崩边,超声加工几乎成了标配。所以设备商们拼命研发小功率、高精度的桌面超声机床,价格也打下来了。一台十几万的桌面五轴超声机,做陶瓷表壳,年产值能跑到上百万。真是个小风口。
当然,超声波加工不是万能药。遇到超大型工件,超声能量衰减严重;加工韧性材料,优势不明显。而且超声系统维护起来挺折磨人,变幅杆断裂、电缆疲劳……没点耐心搞不定。但话说回来,对于硬脆材料,它确实是最锋利的剑。我的建议是:如果贵司有大批量陶瓷、玻璃、钨钢零件,上超声绝对值回票价。如果只是偶尔打几个小样,外协更划算。
最后叨一句:搞技术,不能光看PPT参数,必须亲自上手摸、听、调。那嗡嗡声里,藏着门道。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:超声波加工:硬脆材料的破局者?我踩过的坑和实战感悟 https://www.dachanpin.com/a/tg/65892.html