第一次在车间推行看板管理,我信心满满。白板、磁贴、马克笔全配齐了,还专门培训了班组长。结果呢?两周后,看板上还挂着第一天的生产任务,没人更新。组长挠头:“太忙了,忘了。”——那一刻我才意识到,看板不是挂墙上的装饰品,它是流淌在生产线上的信息流。一旦堵塞,整条河就干了。
后来我蹲在车间观察了三天,发现三个致命错误:看板位置离作业区太远、信息颗粒度太粗、缺乏闭环反馈。说白了,我们把“物理看板”当成目的,而不是拉动生产的工具。丰田的看板是一张卡片,随产品流转,即时暴露问题;而我们的看板,更像静态报表。
✅ 什么才是活的看板?——四个核心要素
一个真正有效的车间看板,必须同时具备四点:可视化、实时性、拉动机制、异常暴露。缺一不可。
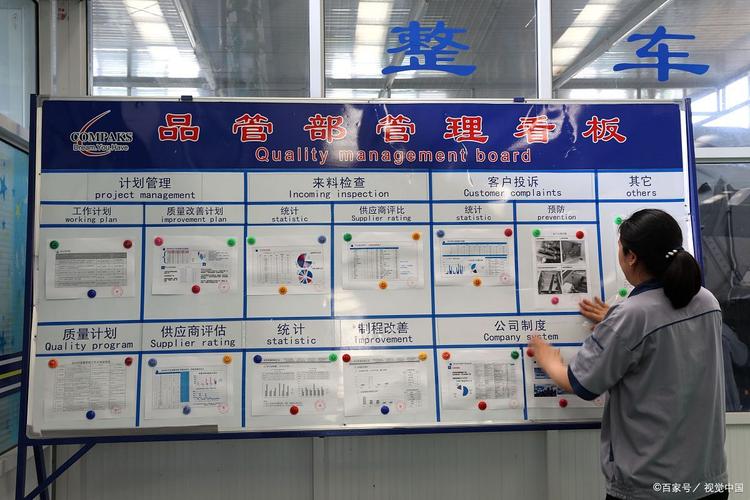
可视化不仅仅是把数字写大——要用红黄绿磁贴、Andon灯、电子屏,让状态一目了然。比如热处理炉前挂个双色牌:绿色“正常进料”、红色“待料停炉”。操作工抬头就能决策。我们以前用Excel表,藏在电脑里,谁看?
实时性是致命伤。很多企业说“我们有看板”,其实是早会更新一次,下午就过时了。真看板必须随物料流动同步更新。我见过最极致的:某精密轴承产线,操作工每做完一盒,就移动一张纸质看板卡到下一工序的“入库”格,延迟不超过3秒。
拉动机制是灵魂。看板是后工序向前工序要料的信号。如果前工序还在按计件工资赶工,看板就废了。必须规定:没看板不生产、不搬运、不存放。这条纪律比任何培训都管用。
异常暴露:看板一停,所有人都该紧张。比如某工序库存堆积超过设定上限,对应的看板卡位满了,立刻触发问题解决流程。而不是等主管巡检才发现。
💡 电子看板 vs 物理看板:不是非黑即白
现在不少工厂上MES,觉得物理看板过时了。我劝你冷静。不是所有场景都适合电子屏。
物理看板(卡片、磁贴、白板)的优势在于零门槛、抗磁、抗油污,适合高频次移动场景。比如铸造车间,粉尘大、震动大,你挂个iPad?三天就报废。我们在一家压铸厂用铁皮看板架,磁吸卡片,操作工戴着隔热手套也能轻松拨动。每月清洗一次,成本几乎为零。
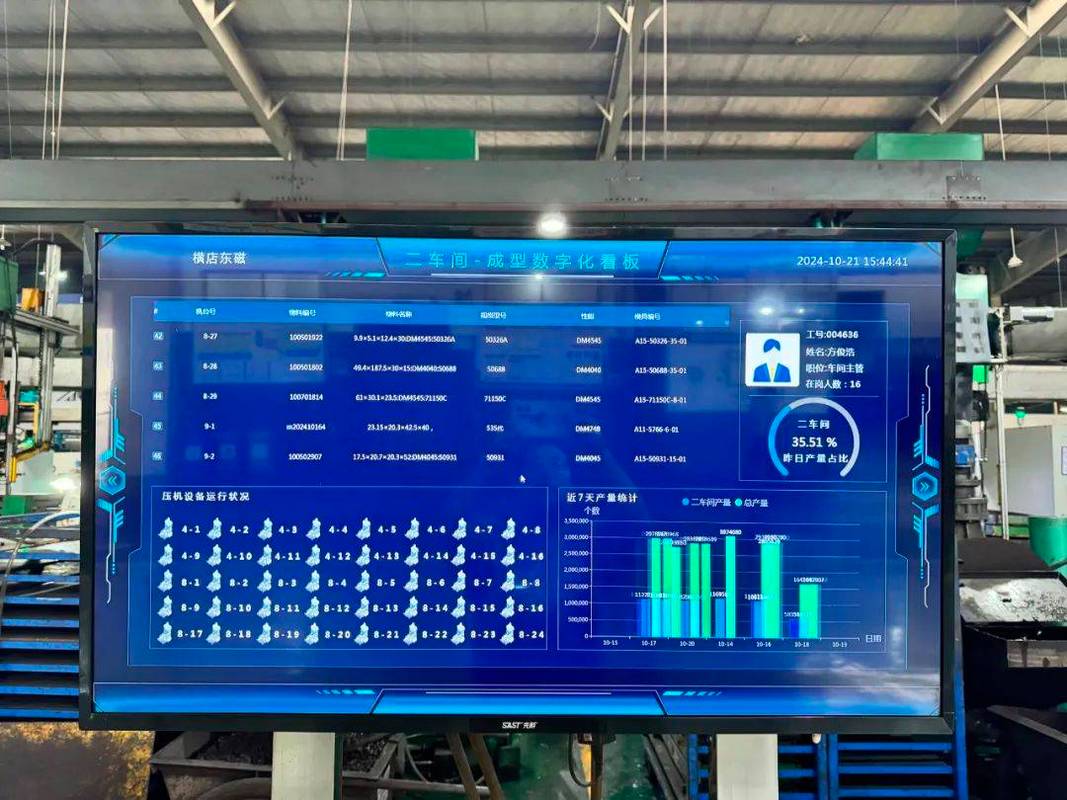
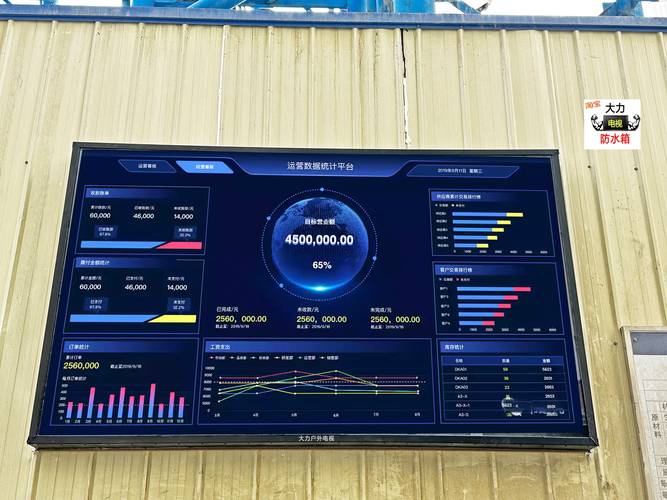
电子看板适用于跨区域协同、数据深度分析。比如你有多条装配线,需要实时监控工单完成率,大屏投射显然更直观。但注意!电子看板容易变成“领导的仪表盘”,一线工人根本不看。一定要把终端放在作业者眼前,并且简化交互:比如用按钮站、扫描枪,别让人家戳屏幕上半分钟。
我们最近试点“混合看板”:物理卡片配RFID芯片,流转到关键节点自动采集数据,后台生成电子报表。物理板子维持了现场的触觉反馈,数据又自动汇聚。说实话,方案不新鲜,但真正用好、用稳的厂不多。很多集成商忽悠全套上系统,结果现场一塌糊涂。
❗车间实施看板的三个坑
坑1:照搬教科书,生产节拍不匹配
经典看板计算公式:看板张数 = 日需求×(周期时间+安全时间)/容器容量。但教科书没告诉你,当换型频繁、批量极小的时候,这个公式会让你吐血。我们做小批量液压阀体,品种上百,日需求波动极大。最后我们采用“动态看板周转箱”——设定上下限,超出上限禁止投料,低于下限自动补充。规则简单,无需精确计算。
坑2:忽视质量反馈环节
看板流到下一工序,发现不良,但信息回不到上游?这就是断流。必须设计红牌或异常看板卡,现场立刻停线,问题不上墙不复工。我们曾经因为漏了这环,导致一批不良品流转到装配才发现,损失惨重。后来每个工作站加了个“红匣子”,不良品放入红匣,连带看板退回,处理完才能补料。
坑3:管理层不尊重看板规则
最让人恼火的事:老板或计划员口头插单,绕过看板系统直接通知车间“紧急件优先”。一次两次,看板体系就崩溃了。必须死磕:所有生产指令只能通过看板下达,紧急订单也要生成临时看板,并记录对正常订单的影响。否则看板就成了摆设,还不如不做。
问:我们车间品种多、批量小,适合用看板吗?
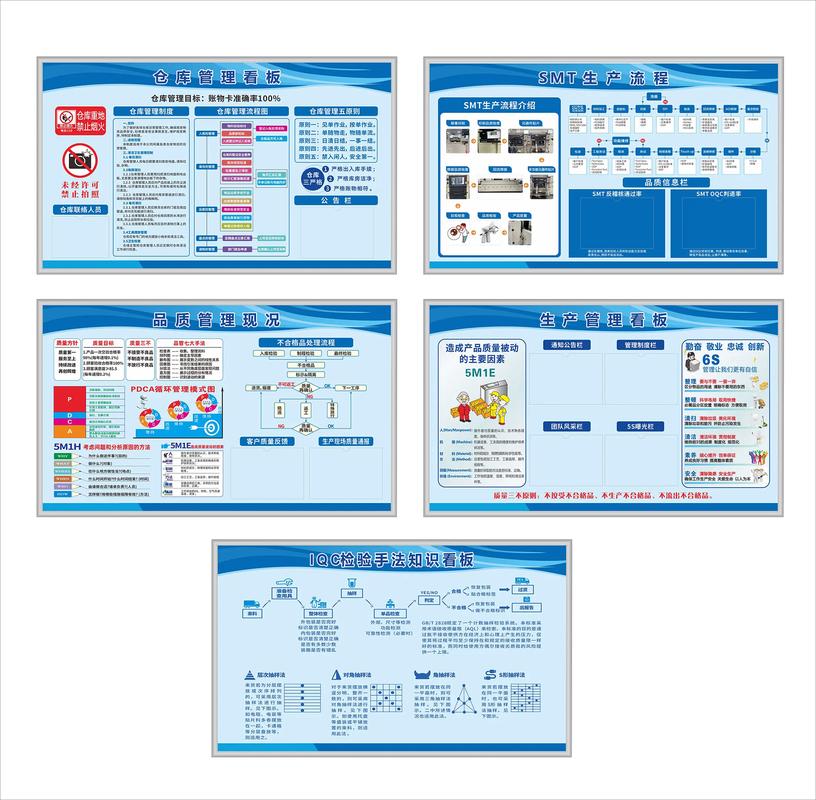
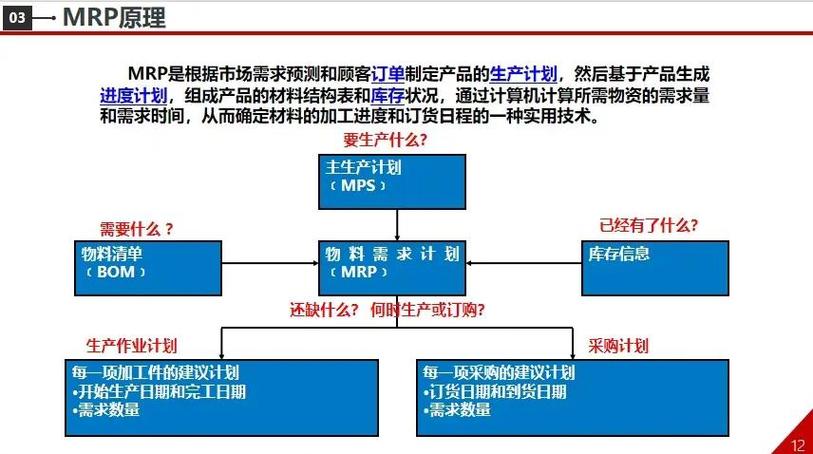
答:当然适合,但玩法要变。传统看板基于重复生产,多品种小批量则需要“通用看板”+“加工顺序表”组合。具体做法:设计一种空白的可擦写看板卡,每次换产时由班组长填写产品代码、数量,仍然遵从拉动规则。同时,在加工设备旁张贴“生产顺序板”,按优先级排列看板卡。这样既保留了拉动,又适应了多变。不过,最好先做PQ分析,识别出那部分相对稳定的产品族,对它们实施严格看板,其余用MRP补足。这叫混合拉动,很务实。
问:电子看板投资大,小企业怎么低投入启动?
答:我见过最省钱又有效的方案:用Excel + 共享电视 + 无线鼠标。在车间找个高处挂台二手电视,连接一台迷你主机,打开Excel全屏,里面就是一张彩色条件格式的生产进度表。班组长用无线鼠标就近更新(鼠标套在防油袋里)。每班花三分钟填数据,自动变色报警。总投入不到两千块。先跑三个月,跑顺了再考虑升级。但核心不是技术,是数据录入的纪律。如果有人不更新,你得去现场盯着,直到养成习惯。
说到底,看板管理是一种暴露问题的哲学,不是贴几张纸或上几个屏幕。我走过的弯路告诉我:先用最笨的方法跑通拉动,再谈数字化。那些一上来就砸钱上系统的,多半死在半路。好了,就说这么多,该去车间看板会了——今天他们的“问题暴露板”又多了三张红牌,好事!
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:看板管理在机械加工车间的实战:为什么你做的看板总是“中看不中用”? https://www.dachanpin.com/a/tg/66908.html