去年这时候,我们厂长拍着桌子说要上看板管理,理由是隔壁那家汽配厂用了之后效率提升30%。结果呢?三个月后,车间里多了一堆没人看的白板,上面贴满过期的便利贴,生产主任每天还得专门花半小时更新数据——纯粹成了负担。这事儿让我郁闷了好久。后来跟一个在丰田干过的老前辈聊,他一句话点醒我:“看板不是物理板,是暴露问题的工具”。我当时后背一凉。

说实话,大部分人对看板管理的理解就停在“弄块板子写上任务”这个层面。真这么简单,丰田也不用花几十年打磨这套东西了。我见过最离谱的是,有家公司把Excel表格打印出来贴墙上就叫看板管理,然后汇报时说已经全面导入精益生产——简直了!
看板不是白板,是拉动生产的神经
要搞明白看板管理,得先忘掉“板”这个字。它的核心是拉动式生产,前工序只生产后工序取走的东西,而且必须有看板信号才能动作。举个例子:总装线消耗了一个零件箱,空箱子带着一张看板卡返回前工序,前工序看到卡才开始补货。没有任何看板,哪怕设备闲着,也绝对不能生产。这不光是流程,更是一种纪律,或者说——是一种反人性的设定。因为人总想“多做点没事”,可多做就是库存,库存就是浪费。❌
我记得第一次在注塑车间试点时,操作工老李指着在制品堆成的小山说:“你看,我多做了这些,万一后面要呢?”我说你这就叫自作主张。后来强制执行看板数量限制,在制品三天内降了40%,老李傻眼。他没想到这些堆在地上的零件每月光占用的场地和搬运成本就上万。所以说,限制在制品(WIP)才是看板挂上的真正刀刃。

为什么你的看板“死”在了墙上?
看板失效,90%的原因不在工具,在管理层的意志。最常见的死法有几种:
- 把看板当成进度监控器:领导每天站那儿问“做到哪儿了”,这就彻底跑偏。看板暴露的是流动瓶颈,不是用来追责的。如果你只关心完成率,不如回去用ERP报表。💡
- 数据更新靠专人维护:比如让班组长每天下班前更新看板,全是假的。真正的看板应该由操作者实时移动,卡片随物流走,空箱就是指令。一旦脱离实际动作,信息就腐烂了。
- 只做“取料看板”不做“生产看板”:有些工厂只在仓库和车间之间设了取料看板,但工序之间还是靠计划推。结果囤料少了,中间在制品照样堆成山。两头堵不住。
讲个真事:我们机加工段有个小伙子,自己偷偷在CNC旁边挂了块小白板,画了三个格子——待加工、加工中、已完成,每个格子的最大容量就是1。他说这样上道工序送料的人一看就知道该不该送。效果奇好,后来整个车间都抄他的。你看,真正的看板管理不需要自上而下推行,是干活的人需要它。
电子看板 vs 物理看板:别急着上系统
现在一提看板管理,就有供应商来推销电子看板系统,大屏闪烁,数据实时。我用过几套,说实话,在离散制造环境里,电子看板常常跑不过纸质卡片。为什么?电子系统需要扫描、确认、网络,任何一个环节卡顿,它的实时性就崩塌。而物理看板卡随产品流动,肉眼可见,不需要解释。尤其在环境恶劣的车间,油污、灰尘、无线信号差,一块磁力白板加卡片比什么软件都靠谱。✅
当然,如果工厂已经有了成熟的MES,并且操作工都习惯用终端,那么电子看板在数据汇总和分析上有优势。但前提是——现场5S和标准化已经扎实。最怕基础没打好就直接上系统,结果屏幕上全是垃圾数据,还不如不看。
问:上了看板管理,库存真能降到零吗?
答:想得美。看板管理追求的是最低必要库存,不是零库存。每个看板卡对应的就是一个标准的周转箱或批量,这本身就是库存。只不过这个库存量是经过计算的,并且随着问题暴露会不断缩减。千万别听咨询公司忽悠说“零库存”,真要零库存,你们供应链立马停产给你看。
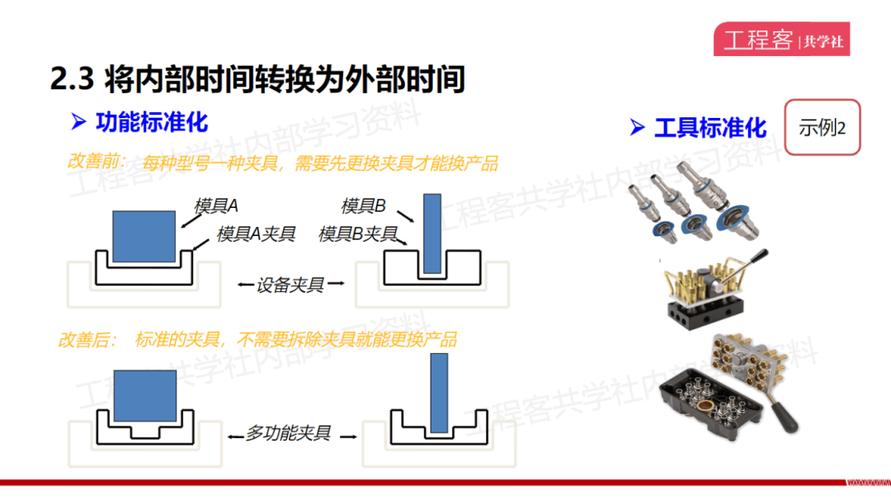
另外一点经常被忽视:看板管理的实施顺序。应该是先做流程稳定,再做标准化,然后才能上看板拉动。可很多人一上来就印一堆卡片,以为这就是精益。笑话。你的换模时间动不动两小时,批量少了不赔死?看板的本质是缩短生产周期,而周期缩短的前提是快速换模(SMED)、质量稳定、设备可动率高。基础不牢,看板就是空中楼阁。
看板卡设计,细节里全是坑
一个小细节:看板卡上到底印什么?丰田的原始看板包含零件号、零件名称、收容数、前工序、后工序、看板编号。但我们很多工厂会把计划交期也印上去,这就有问题了——看板不是派工单,它只传达“允许生产”的信号,不规定何时必须完成。一旦混入时间要求,就会干扰拉动节奏。所以卡片设计必须极简。❗
还有看板的回收方式。是用看板邮箱?还是集中看板架?我发现最有效的方法是让水蜘蛛(物料员)定时回收,并在定拍工序(pacemaker)集中管理。这个角色至关重要,他决定了信息流的频率。有的工厂为了省人,让操作工自己送看板,结果经常忘记,系统就断流了。
问:多品种小批量生产,看板管理还能用吗?
答:能,但得变通。传统看板适用于重复生产,品种一多,每种零件都设看板库存就受不了。可以改用信号看板或双箱系统的变种,按产品族设置共用看板循环。比如我们做定制夹具,把相似工艺的零件归为一族,用一张三角看板触发生产,上面只写产品族代码,具体规格由看板归还时的生产指令决定。这样既控制在制品,又避免了库存泛滥。不过,这要求你的产品族划分和单元线布局非常合理,否则容易混乱。
最后想说,看板管理试错过程中,最需要的是管理层的耐心。它不像自动化设备,买来就能转。它更像一种植物,你得天天看、天天调。记得我们第一次把在制品砍到正常水平以下时,产线差点因为一个小异常停线。生产经理急得跳脚,但我坚持让问题暴露,最后逼出了设备保养的漏洞。现在回头看,那次停线价值百万。说到底,看板是暴露问题的工具,不是解决问题的工具。如果你不愿意直面混乱,最好别碰它。
有个数据一直记着:我们花了整整一年才让看板运行率稳定在90%以上,前半年各种反弹。但一旦跨过那个点,车间里突然变安静了——不需要调度吼,不需要频繁催料,东西按部就班地流动。那种流畅感,真是搞制造的人才能懂。✨
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:看板管理在车间落地的血泪教训:别再照搬丰田了 https://www.dachanpin.com/a/tg/66029.html