上个月去一家轴承厂,生产线上的质检大姐拉着我吐槽——新上的AI检测系统,把好零件当废品扔了三次。停工,排查,最后发现是照明灯管老化,光照强度变了,模型就不认识了。这就是现实。机器学习质量检测,听起来高大上,落地时全是细节魔鬼。
传统质检:越做越像刑侦工作
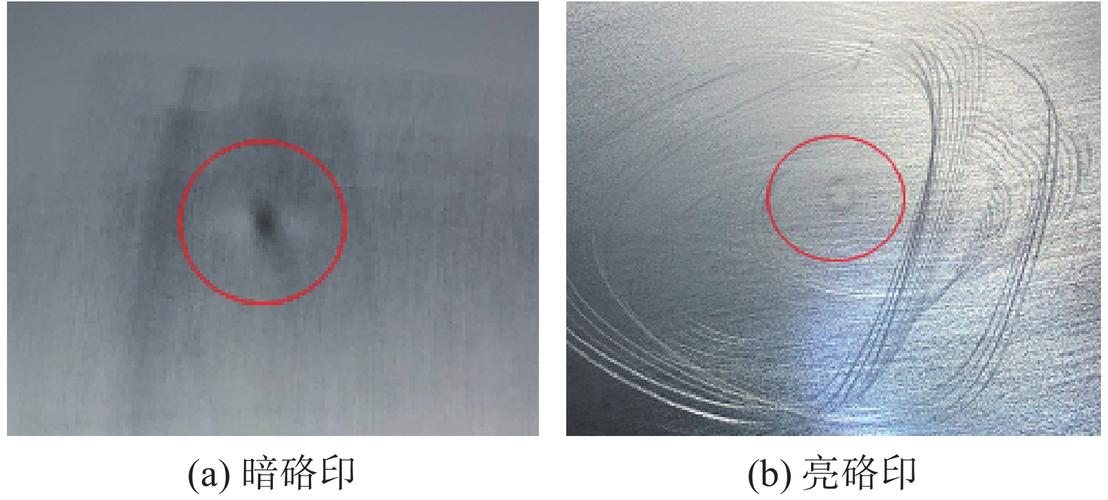
你见过人工质检台吗?强光灯,放大镜,老师傅一坐八小时。我干过这行,知道那种累——不是身体的,是视觉疲劳和注意力衰减带来的误判。人眼有极限,尤其面对微小缺陷:划痕、沙眼、毛刺。培训一个熟练质检员要半年,可一到夜班,漏检率翻倍。这事儿不怪人。是人就会累。
很多工厂上了机器视觉,以为能解决问题。传统视觉系统写死规则,比如“黑色像素连续超过50个就报警”。但这玩意儿太脆弱了——换个批次,光照变一点,算法就得重新调参。维护成本高得离谱。说实话,这不叫智能。

机器学习切入质检:不是替代人,是给人装副眼
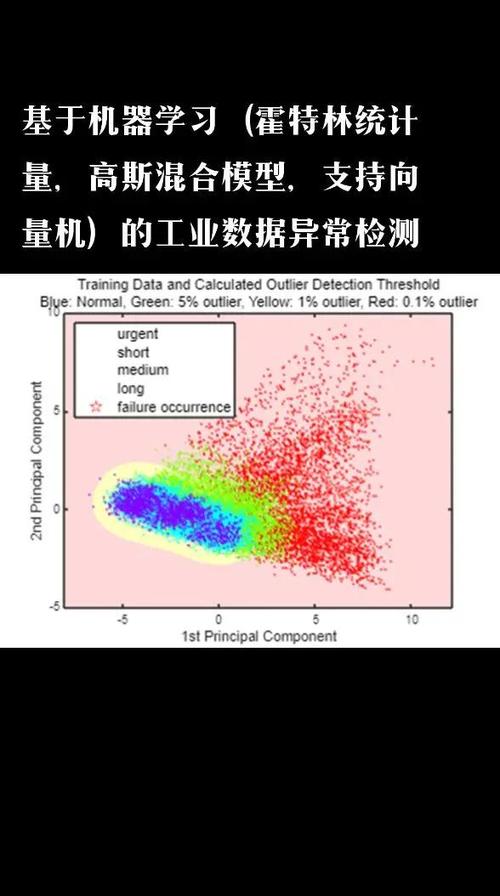
我第一次看到CNN(卷积神经网络)做缺陷检测,是在一个半导体封装车间。晶圆上的划痕,人眼根本看不见,但模型标得清清楚楚。那种震撼——怎么说呢,像给瞎子戴上了显微镜。机器学习质量检测的核心是从数据里学特征,而不是人规定特征。
但这玩意儿吃数据。我们最早一个项目,客户只给了200张缺陷图,模型准确率惨不忍睹。后来咬牙攒了1万张,还是不行,因为缺陷种类分布不均。最后上了数据增强:旋转、翻转、加噪,甚至模拟不同光照。效果才勉强达标。对了,标注也是个坑——外包团队标得乱七八糟,缺损标成裂纹,只好自己重新标。全是泪。
问:机器学习质量检测,到底需要多少数据?
问:机器学习质量检测到底需要多少标注数据?网上的说法众说纷纭,有没有靠谱的经验值?
答:这个问题我问过不下十个同行。没有标准答案。但可以给你一个血泪参考:至少500张有效缺陷样本,并且每类缺陷要均匀。如果你只有几十张,那建议别碰深度学习,先用传统视觉顶一阵。数据预处理比模型重要——我们有个项目,清洗数据花的时间是训练模型的五倍。另外,缺陷图特别难标,边界模糊,最好找有经验的质检员来标,然后交叉验证。别信那些宣称“小样本学习”就能搞定的,除非你的缺陷特征极其简单,否则都是忽悠。
还有个技巧:用迁移学习。拿ImageNet预训练权重,再在自己的缺陷数据上微调。这招能救急,但注意ImageNet都是自然图像,和工业图差别大,效果不一定好。我们试过用CIFAR-10的预训练模型检测金属表面,结果一塌糊涂,因为纹理特征完全不搭。
部署现场:从服务器到产线,一步一个坑
模型训好了,开心没两天。部署才是地狱。工业现场环境复杂:震动、灰尘、电磁干扰。我们的第一套检测系统,装在冲压车间旁边,相机架晃动导致图像模糊,模型直接罢工。解决办法?加物理防抖,改算法做运动模糊补偿。还有一次,GPU工控机散热不行,夏天死机频繁,最后换了工业级风扇才稳住。
实时性更是大问题。很多生产线节拍极快,每秒要处理十几个零件。模型推理延迟必须控制在50毫秒以内,不然就堵料。我们为此做了模型剪枝和量化,精度掉了一点点,但速度提升了好几倍。这里面有个平衡——不能为了速度把准确率牺牲太多,不然又回到人工质检的老毛病。
问:已经有传统视觉系统了,怎么过渡到ML?能并联运行吗?
问:我们厂里已经上了一套传统视觉检测,现在想引入机器学习,能直接替换吗?还是并行过渡?
答:千万别直接替换!我见过最惨的案例,一家电子厂停掉老系统换ML,结果新模型对新型号产品误判,整条线停产两天。正确做法是双系统并行,让ML结果与传统系统比对,逐步切换。先跑一段“影子模式”:ML只管记录判断,不参与控制,等统计指标稳定了,再慢慢接管。这个过渡期至少三个月,还要培训操作人员理解ML的弱点——比如光照敏感、对极端缺陷可能漏检。
另外,别期望ML能解决所有问题。有些缺陷物理特征太弱,比如极细裂纹在特定角度才可见,那还得靠人或者特殊光源。混合系统可能是最终解:传统视觉处理易检测部分,ML对付复杂模式,人做终极裁决。
人的因素:你别忘了,操作工才是最后防线
我们总是盯着算法,忽略人。去年在汽配厂,操作工嫌系统报警太频繁,私自调低了阈值,结果一批次品流到客户那里,赔了几十万。事后复盘,不是技术问题,是管理问题。机器学习质量检测系统上线后,必须和一线人员充分沟通,解释为什么这么设,教会他们看懂置信度分数,而不是盲信红灯绿灯。系统越智能,人的理解越不能缺位。
还有一个被忽视的点:数据反馈闭环。现场操作工发现漏检,要能一键上报,这些数据回流到训练集,模型才能迭代。否则模型永远是死的,环境一变就废。我们开发了一个简单的标注工具,让工人在触摸屏上就能圈出缺陷,半小时内数据就能进入下一次训练流水线。这才叫活系统。

写到这,想起多年前参观一家顶尖工厂,厂长说:“我们不缺好设备,缺的是把设备用好的人。” 机器学习质量检测也一样。算法开源,框架现成,真正的壁垒是对产线痛点的深刻理解,以及把数据、模型、人拧成一股绳的能力。技术只是门票,落地才是修行。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机器学习质量检测:从实验室到产线,我们到底踩了多少坑? https://www.dachanpin.com/a/tg/66059.html