去年在台州一家模具厂,看着他们用3D打印的随形冷却水路镶件,出模时间直接砍半。我当时就在想,这玩意儿真不是花架子。
但转头去另一家做汽车零部件的工厂,聊起3D打印大批量生产,厂长直摇头:“强度散差大,后处理太费人工,玩不起。” 这才是现实——增材制造(3D打印)卡在一个尴尬的位置:单件、小批量牛得很,一上量就露怯。
✅ 工艺选型的坑:不是“能打出来”就行
很多老板被忽悠,说SLM(激光选区熔化)精度高、性能好,上手就买金属打印机。结果发现——粉末一公斤上千,保护气哗哗地烧,支撑拆得人崩溃。说实话,如果只是做夹具、检具,或者对强度要求不极端的件,MJF(多射流熔融)或者光固化(SLA)够用了。MJF的尼龙件韧性好得一批,SLA的高透明树脂做流体测试件,简直绝了。
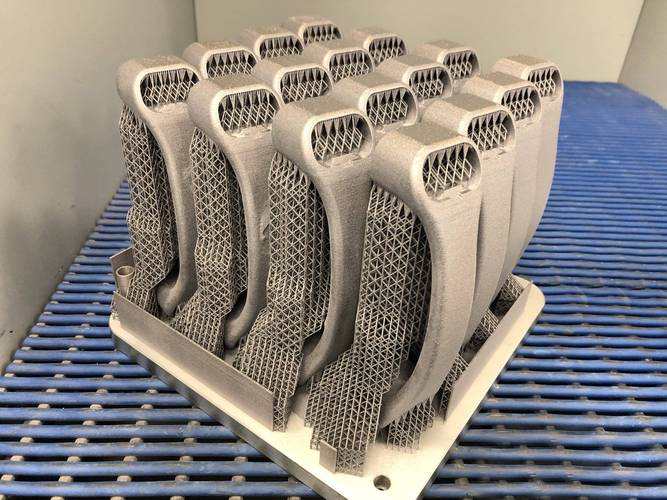
再比如,有人拿3D打印做模具的透气钢。传统烧结的透气钢孔隙率很难超过30%,而用MIM(金属注射成型)思路结合脱脂烧结的增材工艺,孔隙率能做到50%以上。但知道这个的厂子太少了。一大坑。
问:选区激光熔化(SLM)和粘结剂喷射(Binder Jetting)哪个更适合做工装夹具?
答:看量。如果一年做几十套,SLM没问题,强度高、直接打印H13模具钢都行。但要是量上来,几十套变几百套,粘结剂喷射成本优势就出来了——它不用实体支撑,烧结炉里一锅能摞着放。不过,粘结剂喷射收缩率控制要更上心,烧结变形是玄学。
❗ 后处理:吞掉六成利润的“隐形杀手”
打印完就完了?天真。我见过最夸张的一个叶轮件,打印时间8小时,拆支撑、打磨、热处理、热等静压、精加工,整整花了三天。后处理成本占了总成本60%以上。尤其金属件,线切割切支撑,那叫一个费劲。现在好点——有些软件能自动生成易分离的支撑结构,但依然没根治。
不过话说回来,也有些新法子。深圳那边有团队搞电化学抛光,专门对付内流道表面粗糙度。表面粗糙度Ra能从12μm降到3μm以下。后悔知道的太晚——早几年接触这技术,能少废多少实验件啊。

问:3D打印尼龙件表面不光滑,有没有便宜的后处理方法?
答:化学蒸汽抛光(Vapor Smoothing)最省事。把尼龙件放进溶剂蒸汽里一蒸,表面立马光滑。但注意——复杂件内部细节可能会“溶化”,得试。简单点的:尼龙件直接扔滚抛机里加磨料滚几个小时,也能改善,只不过尖角会变圆。
💡 设计思维要变:别再拿它当“打样机”

真让我兴奋的,是看到一些团队把增材制造和减材传统工艺揉在一起用。宁波有一家泵阀厂,叶轮用3D打印做出空心结构,轴孔和密封面再用五轴加工保精度。这混搭风绝了。成本比全打印降了40%,性能反而更好。
还有更“野”的——把拓扑优化软件跑出来的网格状支架,直接3D打印然后和碳纤维管胶接。强度测试的时候,轻了30%,承载力却翻倍。你让传统机加来做?根本无从下手。
但这里有个要命的认知差:很多老工程师还是习惯二维图纸思维,要求每个尺寸都标公差。3D打印的精度极限就在±0.1mm左右,非得强求±0.02mm,那不是较劲儿嘛。该放宽的地方就得放,设计得为工艺服务。对吧?
问:领导总想用3D打印直接量产零件,怎么说服他先从小批量开始?
答:拿数据说话。先打10件,测关键尺寸和力学性能,算单件成本。然后假设生产1000件,加上后处理、检测、废品率分摊,把总成本和机加、铸造对比。多数情况下,没有特别复杂的内部结构需求,1000件以上的成本会高30%-50%。拿这个给他看,比讲道理有用。顺便再补一句:“咱可以先用打印件做功能样机抢市场,量起来再转开模”,这招屡试不爽。
最后说句掏心窝的:增材制造(3D打印)不是万能药。它像是一把新的锤子,但有的活儿该用螺丝刀还是得用。可一旦你吃透它的脾气,在轻量化、集成化、快速迭代这些点上,它带来的颠覆性是传统工艺没法比的。别赶潮流,按需使用,才是真·专业。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:增材制造(3D打印):从“打样神器”到批量生产的那些坎儿 https://www.dachanpin.com/a/tg/66088.html