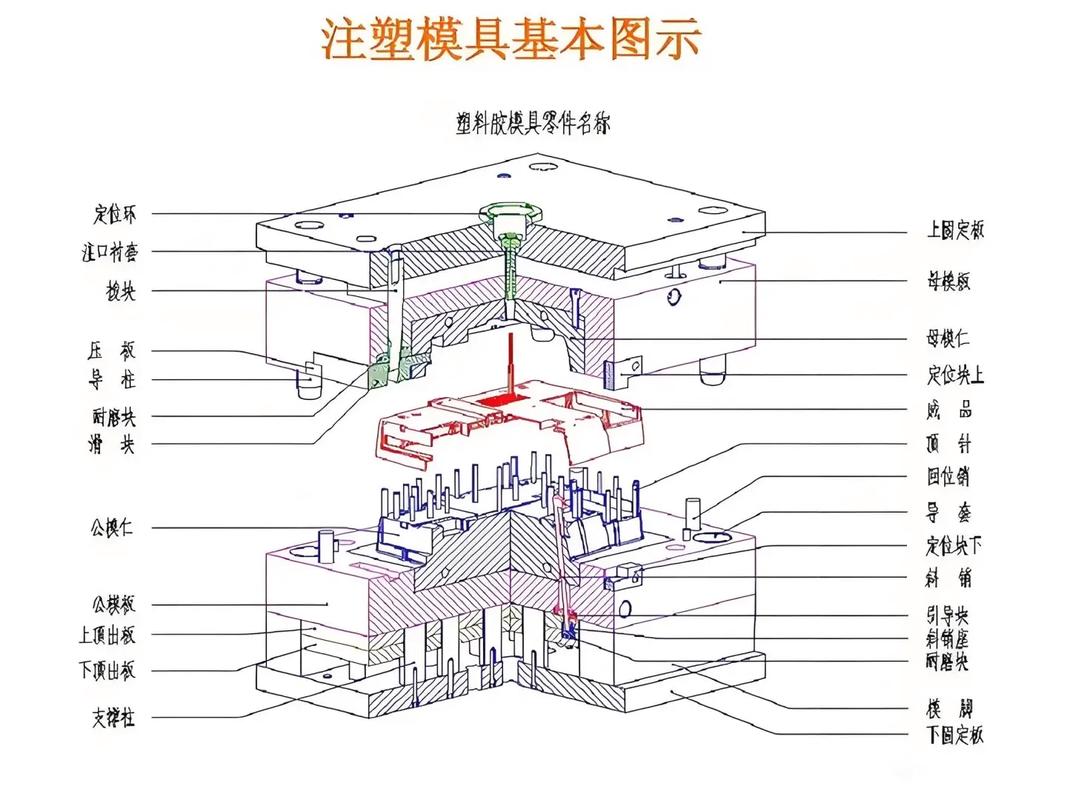
干模具设计快二十年了,说实话,每次拿到新产品图纸,心里还是会咯噔一下。不是说怕复杂,而是怕那些看似简单、实则以坑见底的设计。比如一个壁厚突变,图纸上也就一条线,到了模具上就是气穴、缩痕、材料堆积的温床。真——的——!
我见过太多次,因为分型面选择草率,导致后续加工、装配、甚至产品报废的烂摊子。分型线飘到外观面上,客户能跳起来骂人。所以,今天不聊教科书上的死知识,就聊聊那些藏在细节里的魔鬼,和这两年我觉得真正有用的新技术。
浇口设计,可以说是注塑模的灵魂。位置不对,材料流动纹路直接毁掉产品外观。记得有个透明件项目,壁厚2.5mm,设计时浇口放在侧边中心,模流分析看着挺漂亮。结果呢?试模出来的件,对着光看,明显的喷射纹,就像头发丝嵌在里面。查了三天,发现是浇口角度偏了1.5度——液态塑料喷到型芯上反弹造成的。改了浇口朝向,增加了一个缓冲结构,纹路立刻消失。就这么个小东西,差点让整个项目延期罚款。
。热流道省料,但浇口痕迹处理不好就是减分项。
问:热流道系统是不是一定比冷流道节省材料?答:理论上是,没有流道凝料嘛。但实际上,如果热流道温度控制不好,浇口开闭不稳定,漏料、拉丝会造成更大浪费。我遇到过一个案例,热流道喷嘴卡了个碳化物颗粒,整个生产班次的产品都有黑点,材料损耗反而比冷流道多30%。所以⚠️ 选热流道,必须配可靠的过滤网和精确温控。
模具冷却,是个系统工程,不是钻几个水路就完事儿。特别是现在多腔模、深腔模,如果冷却不均,变形、翘曲、尺寸稳定性全来了。传统水路都是直线交叉钻孔,遇到复杂形状就跪了。去年开始,我们团队大量用随形冷却水道——通过3D打印做模具镶件,水道可以跟着产品表面走,冷却时间缩短40%不是吹的。
不过这玩意儿也不是万灵药。做过一个方向盘骨架模具,随形水道设计得过于激进,密度太大,结果镶件强度不够,压裂了。后来重新拓扑优化水道布局,结合仿真,才搞定。所以,
,别光图效率而牺牲寿命。
> 吐槽时刻:很多工程师把模流分析当摆设,跑一遍充填分析就以为万事大吉,冷却分析、翘曲分析直接跳过。结果模具做出来,生产线调机调到崩溃,最后怪模具设计不行。拜托,仿真工具是拿来用的,不是给客户看报告的。
问:小厂用不起模流分析软件怎么办?答:哦,这很现实。以前我们也是凭经验,但经验有时真不靠谱。现在有基于云的仿真服务,按次付费,或者一些开源的计算工具,虽然精度差些,总比瞎蒙强。另外,多跑试模、记录数据、做DOE实验设计,也能找到方向。关键是别懒,试模时用水温记录仪测一下实际冷却情况,比什么分析都直接。
减重、降本是现在的主旋律,大量的微发泡注塑、长玻纤增强材料应用。但这些材料的流动性、收缩率跟传统PP、ABS完全不同。比如长玻纤PP,玻璃纤维在流动中取向,导致横向和纵向收缩率差好几倍,模具设计时如果不预变形,出来的件能扭成麻花。
还有微发泡(MuCell)工艺,很多人以为就是加点发泡剂,模具不用改。天真!微发泡需要模具型腔有反压控制,而且浇口必须更大,因为熔体压缩后释放需要空间。我们第一次用MuCell,没注意这些,结果产品表面全是无规则的气泡破裂纹理,整批报废。
,拿样料做基础物性测试,再调整收缩率和脱模斜度。脱模斜度稍微保守一点,就等着听那刺耳的“吱嘎”声吧。
💡 对了,排气系统随着材料特性变化也要改。微发泡材料排气槽深度要更浅,防止泡孔逃逸导致表面缺陷。这些都是细节,书上不写。
去年在展会上,看到系统化模具设计平台,从产品CAD直接生成模具结构,还能自动干涉检查、自动出BOM。说实话,我很兴奋,也有点失落——兴奋是效率能飞跃,失落是感觉老师傅的经验要被代码取代。但回头一想,工具再先进,决策还得靠人。比如分型面自动生成,出来的方案可能加工成本极高,这时候经验就是救火员。
最近我们在试模具的预测性维护,把传感器装在模内,监测压力、温度、位移,数据实时回传,AI判断模具磨损趋势。提前换掉易损件,避免非计划停机。这个已经实打实产生效益了。所以,
,两者结合才是王道。
问:小批量多品种生产,模具设计该怎么应对?答:这就得提柔性模具技术了,比如模框通用,替换型芯镶件快速切换;或者用铝模、3D打印塑料模做小批量生产。设计时就要考虑快换定位系统,用液压夹紧或零点定位,比螺丝拧来拧去快多了。关键是标准化接口设计,让一套模架能兼容多套镶件,成本分摊下来很划算。
好了,啰嗦这么多,其实就想说:模具设计是个手艺活,也是逻辑活。别完全迷信软件,也别守着老经验不放。每次试模失败,都是最好的一课——那种挫败感,会让你记住一辈子。✅
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:模具设计:别让细节毁了整个项目,这些实战经验你得知道 https://www.dachanpin.com/a/tg/66132.html