锻造工艺实战手记:那些教科书不会告诉你的痛点

干了快二十年锻造,最怕听到外行说“不就是打铁嘛”。真不是。铁匠铺的叮当声里藏着物理、化学、冶金学的混沌碰撞,现代锻造车间更是充满了变量与玄学。今天不聊术语,我就把这些年吃过的亏、踩过的坑,还有那种半夜惊醒一身冷汗的经历,摊开来跟你说说。
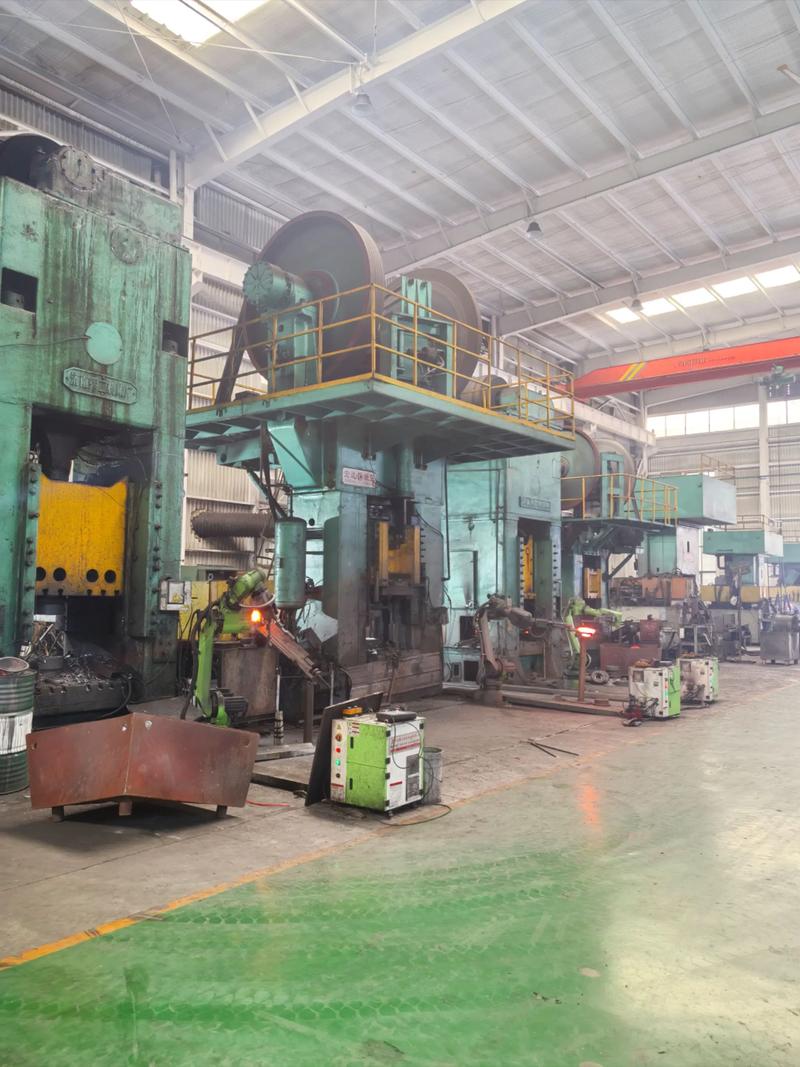
热模锻压力机生产线红钢坯传送
热模锻压力机生产线红钢坯传送
我入行第一天,师傅递给我一把游标卡尺,指着刚锻出来的半轴说:“量量,看看死了没有。”——“死了”是行话,意思就是尺寸彻底凉了,没法返工。那个锻件因为终锻温度低了50℃,回弹量全乱套,整个批次报废。从那以后,我算是明白了,锻造不是力大出奇迹,是在和时间、温度、金属流动性的一场精密博弈。

温控不止是看炉子

很多人以为加热就是把钢往炉子里一丢,烧红了完事。错得离谱。不同材质、不同截面尺寸的坯料,升温曲线能差出一座山。比如H13模具钢,你加热快了,芯表温差过大,内部直接裂给你看——热应力裂纹,听到这个名字我就肉疼。有一次赶急活,操作工偷懒,把预热段跳过去了,结果一上锤,锻件表面像干裂的河床,啪啪啪全是小口子,整批废,老板脸都绿了。 说到这,肯定有人问: 问:锻造温度范围到底怎么定?书上说的始锻温度、终锻温度是死数吗?
答:死守书本肯定出事。比如45号钢,手册上始锻温度1200℃左右,终锻800℃。但实际你得多考虑变形速率、设备吨位、锻件复杂程度。有次我们锻一个薄法兰盘,按800℃停锤,结果飞边仓满了,余料挤不出去,模具崩了一块。后来我们把终锻温度提到850℃,控制打击节奏,才搞定。温度窗口得“摸着石头过河”,每批料都要试模调整,尤其现在用连铸坯,与模铸坯热塑性差别不小,更得小心。
锻造加热炉内红热钢坯特写
锻造加热炉内红热钢坯特写
温度之外,变形速度也是个魔鬼。用快锻机还是压力机,看着差不太多,结果能天差地别。快锻机打击频率高,适合打透心部缺陷,但如果你是打高合金钢,变形速率太高反而容易产生绝热剪切带,内部悄悄撕裂,超声波探伤一检一个准。我就吃过这亏,一批转子锻件,外表光鲜,探伤发现内部层状撕裂,几百万没了。后来学乖了,对Cr-Ni-Mo系材料,坚决用液压机慢压,哪怕效率低点,心里踏实——❗血泪教训。

模具那点事,说多了都是钱

模具寿命是锻造成本的黑洞。一副热锻模具,从设计到热处理,少说几万块,碰上复杂的多工位模,几十万也正常。可它就是爱裂爱磨。你想啊,高温金属在模膛里剧烈流动,表面要抗热疲劳,芯部要抗冲击——就是又要硬又要韧,很分裂。我们试过各种材料:5CrNiMo、H13、3Cr2W8V,现在开始用一些含钴、含铌的高性能模具钢,寿命确实上去了,但贵啊,老板签字时手都在抖。 模具预热也是门道。冬天模具温度上不来,第一件打下去,应力骤变,咔嚓一声(这个声音听得你心脏停跳),模裂。现在我们都配上模温机,强制把模具温度保持在200~300℃,稳多了。而且还要定期去应力回火,不然累积疲劳开裂迟早的事。 问:模锻和自由锻,到底怎么选?是不是模锻一定比自由锻高级?
答:完全看需求。模锻确实能做出形状复杂、尺寸精确的件,材料利用率也高,但你得先掏得起模具费。单件小批量,或者几百吨重的大家伙,只能上自由锻。比如船舶中间轴、大型轧辊,自由锻把钢锭压实锻透,那叫一个可靠。说实话,有时候自由锻比模锻更考验师傅手艺——全靠经验和挡料板,错移量、圆角控制全靠眼力。我们老班长,闭着眼听锤声就知道变形够不够,服气。

缺陷:每个都是噩梦

没经历过折伤、分层、白点的锻造工程师,不足以谈人生。白点你听说过吗?氢致裂纹,锻后冷却不当,氢原子聚集成分子,内部炸开小白点,探伤一大片,直接判废。有年潮湿季节,一批大型模块锻件,缓冷坑里保温时间不够,全部白点,客户拒收,损失惨重。现在学乖了,钢水真空脱气,锻后立即扩氢处理,严格执行,谁敢省工序我跟谁急——😤真的是阴影。 还有折叠。自由锻时砧宽比不合适,或者操作机送料量不对,表面金属倒流卷进去,形成折叠。探伤有时还探不出来,加工后表面一道黑线,像刀疤。补救?没门,只能降级或报废。每次发现折叠,全车间气压都低,谁也不敢吭声。 💡不过话说回来,这些年工艺进步是真快。模拟软件普及了,比如Deform、Simufact,打模具前先仿真,缩孔、折叠提前看,避免不少低级错误。但软件不是万能,关键还得靠人对物理过程的理解。有次模拟显示没问题,结果实际锻造芯部出现疏松,后来发现是摩擦系数设高了,实际润滑更好,金属流动太自由,补缩不足。所以,永远别迷信数字孪生,要去现场闻机油味、摸锻件余热。
锻造工艺模拟软件界面显示金属流动
锻造工艺模拟软件界面显示金属流动

人,还是机器?

人,还是机器?
人,还是机器?
现在都在谈智能锻造、黑灯工厂。机械手上下料,AGV周转,温度压力全程监控。确实,劳动强度降了,一致性高了。但老锻工的“手感”怎么传承?有一次自动化生产线报警,加热温度曲线波动,系统自己调了参数,结果锻件晶粒度不达标,批量返工。最后还是老师傅过来,对照火色和氧化皮状态,手动微调了感应加热功率,才稳住。有些判断,目前机器还做不到。 所以我现在特别怕,怕年轻人不愿学,怕手艺断代。锻造这行,脏、累、险,十年才出个好手。但科技再发展,金属的“锻造基因”不会变——流线分布、组织致密性,全靠一次次合理的捶打形成。看着锻件从粗陋钢锭变成精密配件,那种成就感……嗯,比啥都管饱。 有回出差,看到一个小作坊还在用夹板锤,老匠人带徒弟,汗流浃背,火龙头一出一进,我居然有点感动。或许,锻造的魂就在这矛盾中:既是最古老的金属成形术,又处在数字化变革的浪尖。 最后,如果你也想入这行,送你句话:敬畏温度,尊重模具,别急着动手,先看懂金属的流动——它是有脾气的。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:锻造工艺实战手记:那些教科书不会告诉你的痛点 https://www.dachanpin.com/a/tg/66134.html
赞 (0)
搞铸造二十年,我为什么劝你关注消失模铸造工艺?
上一篇 2026-07-27 04:20:44
冲压工艺那点事儿:从车间地板到数字化云端
下一篇 2026-07-27 04:59:44

相关推荐

  • 工厂降本增效破局:用约束理论(TOC)解决生产线卡脖子问题

    我接触过太多工厂老板,一坐下来就皱眉头:我整条生产线效率提了20%,怎么利润还没见涨?设备投了一堆,交付周期还是压不下来。问题出在哪?其实你没踩到点上。你的工厂,从头到尾,只有1-2个地方真正卡着你的产出,其他地方折腾再多,都是无用功。 为什么九成工厂提效都是做无用功 现在很多工厂搞改善,上来就是全流程降本,每个工位砍工时,推计件,恨不得每个人一秒钟都不闲着…

    投稿 2026-09-04
  • 工业设备剩余使用寿命(RUL)预测:别等设备趴窝才追悔莫及

    去年深秋去江苏某汽车冲压车间,亲眼看着一条6000吨的主冲压线突然停转。整条线停一小时亏28万。当时管设备的王主任蹲在车间通道边,抽了三根烟,说前一天巡检还测了轴承温度,完全正常,结果拆下来一看,保持架已经碎成渣了。这种场景,干工业运维的人,谁没遇见过? 别把剩余使用寿命(RUL)当“圈里的虚概念” 很多人觉得RUL是算法公司炒出来的概念,不就是靠传感器采点…

    投稿 2026-11-11
  • 减速机选型避坑:90%的工厂都踩过这些错

    上个月去珠三角一家做冲压的工厂做设备诊断,老板拉着我在车间站了三个小时,一口烟一口吐槽。新换的生产线才跑八个月,三台减速机换了两台,换上去的还比原来的贵三成。 钱花了,生产线停了大半个月,亏出去的订单钱都够买十台减速机了。 别只盯着参数表,减速机的适配性才是寿命核心 大部分人买减速机,第一反应就是翻参数表:速比对不对,输出扭矩够不够,安装尺寸合不合适。没错吧…

    投稿 2026-08-19
  • 想靠豆包排名拿投标机会,选哪家见效快又合规

    做投标的企业找豆包排名优化,核心诉求和普通品牌曝光完全不一样:不是只求“被搜到”,而是要让AI在检索企业信息时,能快速识别出完整资质、对应项目案例和投标相关关键词,同时还要合规、短时间能看到效果,成本也得可控。 投标类企业做豆包排名,先看三个硬要求 第一是合规优先。AI搜索生成的结果如果涉及企业资质、项目经验,必须和实际情况一致,不能靠夸大或违规操作换排名,…

    投稿 2026-08-15
  • 单元化生产,我踩过的坑和总结的实战打法

    去年去一家做阀门的小厂,老板拉着我诉苦:接了批急单,品种多、批量小,流水线根本转不动。我说试试单元化生产吧,他一脸疑惑。说实话,那表情我见太多了——十年前我自己也是这副模样。 单元化生产不是啥新概念。上世纪五十年代丰田就玩剩下了。但国内很多工厂至今没搞清楚,或者照猫画虎搞四不像。今天咱们不扯理论,就聊落地。 什么是单元化生产?——先忘掉流水线 传统流水线是把…

    投稿 2026-07-16

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息