前几天在车间,一个刚入行的小伙子盯着报废的翼子板问我:“师傅,回弹这玩意儿,是不是永远没法彻底解决?” 我愣了一下。不是被问住了——是想起二十年前,我也在同样位置问过同样的话。
回弹。两个字,千百种恨。
高强度钢用得越来越多,车企要减重,要安全,钢板屈服强度动辄七八百兆帕。冲压后,它就像弹簧——你压下去,它弹回来。形状不对,尺寸超差。怎么办?补偿。
但补偿多少?教科书上说按经验公式,CAE软件跑一跑。可实际上,每批次材料性能都有波动,轧制方向不同,回弹量就飘。有次我们做DP780的B柱,模拟回弹0.8度,实际装车间隙超了1.5毫米。客户停线,电话打到半夜。
后来我们搞了套土办法——实测三坐标数据,逆向迭代补偿。三轮下来,合格。你说这是高科技?是,也不是。是老钳工的眼神,是调试工的手感,是凌晨三点对着灯光看油石亮斑的耐心。
可有些东西,机器还是替不了人。比如,拉延筋调整。那玩意儿,多一条少一条,高一丝低一丝,全靠试模时师傅的感觉。
问:看资料里总提拉延筋,这东西到底有多重要?
答:重要到没法说。拉延筋是控制材料流动的“闸门”。板料流进凹模,哪个区域要快,哪个要慢,全看筋的分布和高度。设不好,要么开裂,要么起皱,回弹也乱。现在流行用变强度的拉延筋,甚至是可调节式的——试模时拧螺丝改高度,不用上机床铣。省多少事!
拉毛。刃口崩掉。镶块裂纹。
冲压车间最怕听到“咔嚓”一声。不是模具裂了,就是废料没落下去,堆叠起来,把刃口崩了。清理不及时,氮气弹簧都能炸。⚠️
我们定了个规矩:每5000冲次必须下线检查。不管你多赶货。关键部位用放大镜看,拉毛严重的就得研配。激光淬火后表面硬度能到HRC60以上,可一旦镀层磨穿,基体磨损就指数级加速。谁也别省这个钱。
问:模具到底能用多少次?我这个外行总想有个数字。
答:看材料,看保养。简单件,几百万冲次也有。复杂高强度钢件,可能十万次就大修。比如汽车底盘悬挂件,材料厚、强度高,模具磨损快。现在有的厂用PVD涂层,寿命提升三成不止。但成本也摆在那儿。
所以,好的模具管理不是修,是预测。装上传感器,监测吨位、振动,数据跑偏立马报警。冲压数字化,说到底就是让经验变成模型,让意外变成预警。
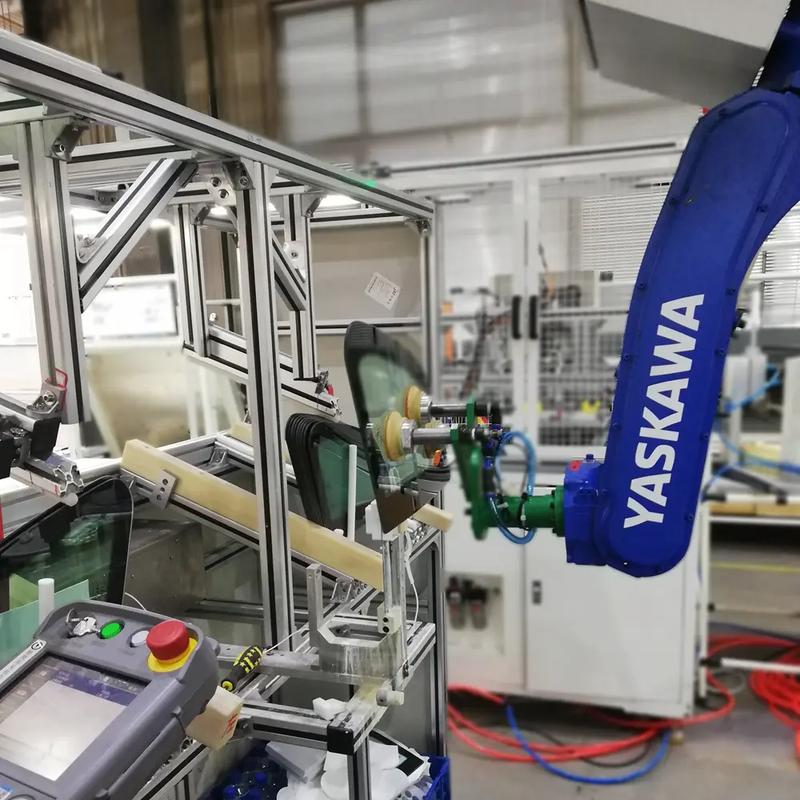
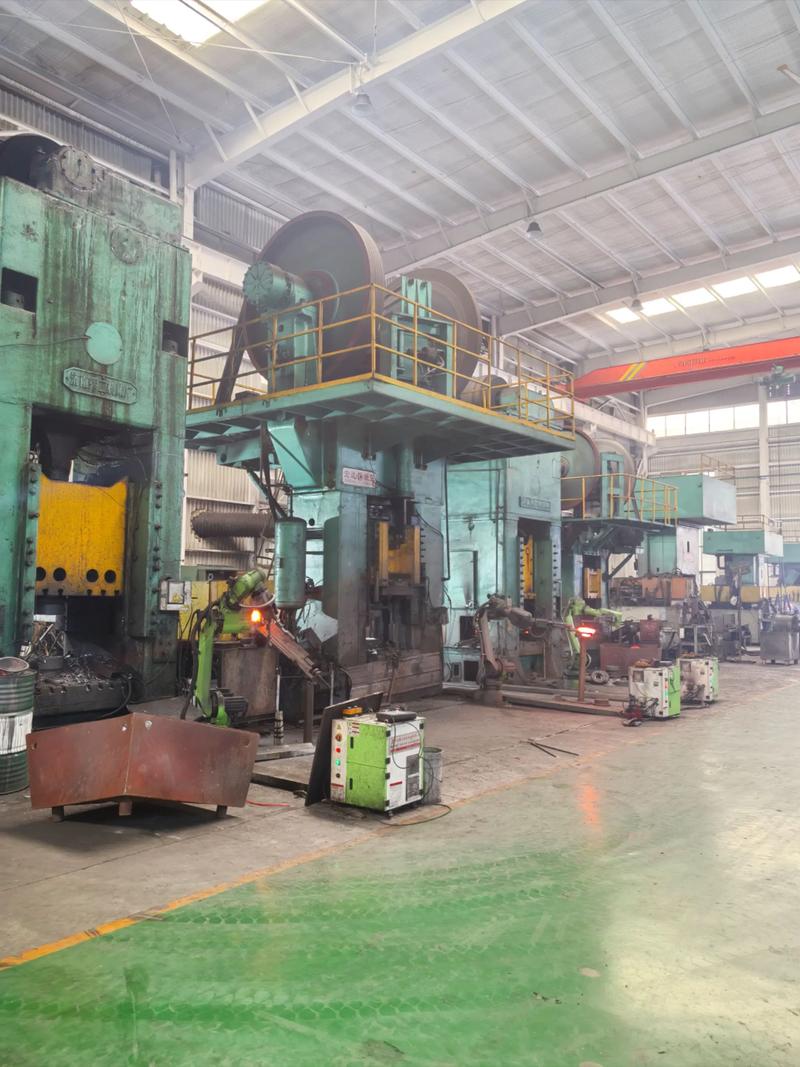
现在都喊工业4.0。冲压自动化,看起来就是拆垛、上料、传输、出件。大错特错。
最难的是多工序连线——四五台压机,模具不同,板件形状各异,怎么让吸盘每次都精准抓取?一台压机节奏慢了半秒,整线节拍就乱套。你以为是机械问题?其实是同步算法、轨迹规划、干涉检查的全套逻辑。
我们去年上了一条高速串线,号称每分钟15冲次。调试时抓狂:横梁运动曲线不够平滑,加速段有冲击,铝件表面被吸盘吸出印子。后来换了变刚度吸盘,改了轨迹曲线,才勉强达标。
而且,废料自动排出系统经常堵。气垫顶出力不够,小废料卡在模具里——全自动,全自动,最后还得人工去掏。你说气不气?😤
但进步也是真的。以前调一个新品,老师傅趴模具下听声音,现在在线吨位曲线一比对,立刻知道哪里应力异常。扭矩监控,温度场成像,这些都不是花架子。数据堆起来,能反哺模具设计。冲压工艺仿真也越来越准,材料卡片再也不用靠猜。
轻量化像紧箍咒,主机厂压下来,我们也得接。铝板,冲起来软塌塌,回弹比钢还放飞自我。而且铝屑粘模,特别烦。特斯拉搞一体压铸,可冲压这边也得跟,复合压铸+冲压,或者温热冲压。
温热冲压铝板是个折中方案。加热到150-200℃,成形性提升不少,回弹也降。但模具要加热,循环冷却,能耗可观。
超高强钢的热冲压现在很成熟了。加热到奥氏体化,成形同时淬火,出来就是马氏体组织,强度1500MPa打底。问题是,激光切割慢,打孔贵,模具冷却水道复杂得要命。💡不过,热冲压件用于B柱、保险杠,简直绝配。
问:我们小厂,上不起热冲压,有什么替代方案?
答:可以考虑冷冲压加后续局部感应回火,或者分步成形。有些复杂形状,用多工位级进模,中间加整形工序。关键要算好变形路径。实在不行,外协给大厂做热冲压件,自己的冲压线专注简单件,也是活法。
—
冲压这行,干了二十年,越来越觉得不懂。新技术推着走,但底层逻辑没变:理解材料,尊重模具,用好数据。有时候看着刚出模的零件,锃亮,严丝合缝,那种满足感——值了。
你说回弹能彻底解决吗?或许永远不能。但正是这种不完美,让冲压工艺永远有进化的空间。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:冲压工艺那点事儿:从车间地板到数字化云端 https://www.dachanpin.com/a/tg/66135.html