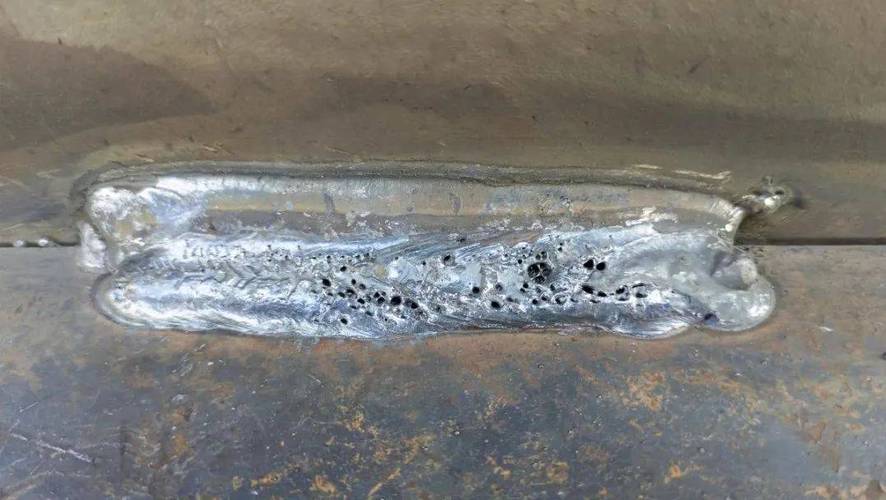
上周去了一家新能源电池托盘的生产线,整个车间自动化程度很高,弧光闪烁,机械臂挥舞得眼花缭乱。但走近一看,情况不对——焊缝表面密密麻麻全是针尖大的气孔,工人正拿着角磨机挨个打磨。旁边厂长一脸苦涩:“这机器人焊接工艺都调了一个月了,怎么还是废品率11%?”
说实话,这种事我见太多了。很多企业砸了重金上机器人工作站,就以为能一劳永逸,结果往往被现实狠狠打脸。机器人焊接工艺,远不是编个程序、按个启动键那么简单。它是个系统工程,牵扯到母材、焊丝、气体、夹具、变位机、参数库、甚至车间的温湿度……任何一个环节掉链子,出来的活儿就没法看。
机器不会犯错,犯错的是人
别误会,我不是替机器人开脱。六轴机器人的重复定位精度能达到0.05mm,这比人手的稳定性高出几个数量级。但问题在于,焊接工艺的稳定性不等于机械的精度。举个例子:同样一批低碳钢板材,表面除锈没处理好,残留了油污或氧化皮,机器人照样按设定参数干,结果就是气孔。人呢?有经验的焊工会看一眼,要么清理一下,要么稍微调整一下手法。机器缺少这种“临场应变”的智能。
还有个经典翻车场景——夹具设计。有些厂为了省钱,夹具做得单薄,焊到第三层时工件受热变形,坡口间隙已经从1mm涨到3mm了。机器人还在老老实实沿着示教的轨迹走,焊丝干脆直接穿过间隙,背面全是焊瘤。你说这怪谁?工艺规划阶段就没做热变形分析,也没加预变形或反变形措施,全指望机器人强行包打天下,可能吗?
💡 我的建议是:上机器人之前,先把手工焊接的工艺痛点摸透。哪些是材料问题,哪些是装夹问题,哪些是参数问题,别一股脑儿想把所有难题都甩给自动化。那是自杀。
参数库不是万能灵药
现在焊接电源厂商都在吹自己的“专家参数库”,好像选个焊接工艺规范、输个板厚就能自动生成完美参数。我试过不少,怎么说呢……在理想工况下确实管用,但现场总是充满意外。
有一次调一套铝模板焊接工作站,母材是6061-T6,厚度4mm,用交流氩弧焊。按照参数库的建议,电流160A,焊接速度40cm/min,结果焊缝宽窄不一,还出现断续的黑灰。后来发现,这批铝板存放太久,表面氧化膜比正常厚得多,清理之后仍残留致密Al₂O₃。最后不得不把交流平衡比调到更大的CLR值,增强阴极雾化作用,同时把电流降到145A,速度降到30cm/min,这才稳定下来。这些细节调整不可能全靠参数库,必须懂焊接工艺原理。

所以别迷信“一键焊接”。尤其是不锈钢、铝合金、镍基合金焊,热输入敏感得要命,层间温度控制稍微疏忽,晶粒粗大或热裂纹就来了。机器人焊接工艺的核心竞争力,在于工艺人员对材料冶金行为的理解深浅。
变位机与姿态:被严重低估的致命细节
很多车间让我哭笑不得——花80万买了个倒挂式机器人,却配了个最便宜的单轴变位机,焊枪永远是一个角度。稍微复杂的结构,船形焊位根本摆不出来,只能在横焊或立向下位置硬干。结果呢?焊接缺陷像开盲盒,一会儿咬边,一会儿未熔合。
焊接位置对焊缝成形质量的影响是决定性的。机器人编程再精细,如果你让焊枪始终垂直于平面,遇到曲面工件时,焊枪倾角一直在变,干伸长波动,电弧力方向偏离,熔深自然不均匀。成熟的方案应该采用多轴变位机协同,让每条焊缝都能在接近平焊的位置完成。这额外投入的十几二十万,半年就从返修成本里省出来了。
另外,焊接工艺里的“微连接”也容易被忽视。起弧和收弧的程序段,很多厂家只设一个通用的衰减参数,导致弧坑裂纹频发。其实完全可以利用机器人路径规划,在收弧处做一个小段的往返或停留,填满弧坑再衰减,就这么一个动作,废品率能降3个点。是不是很神奇?
❗这里必须吐槽一下某些系统集成商:方案设计时只吹机器人型号、焊机品牌,对变位机承载刚性和联动精度绝口不提。验收时开着空跑精度没问题,一旦带负载满速运转,整机抖动得像筛糠,焊缝能好才见鬼。买工作站一定要做负载动态测试,让它夹上等重工件跑焊接速度,拿激光跟踪仪实测TCP轨迹偏差。
问:机器人焊接工艺能完全取代焊工吗?

答:十年内,大批量规则焊缝肯定会被替代,但小批量、非标、现场修复类的工作还得靠人。另外,机器人需要工艺开发人员去调试,这类角色比焊工更稀缺。所以不是简单的取代,而是技能升级。焊工如果懂点编程和工艺参数优化,反而更抢手。
问:我们车间焊接飞溅特别大,调了什么参数都没用,是不是机器人不行?
答:飞溅大先别甩锅机器人。80%是焊丝质量或保护气体问题。试试换一盘镀铜层均匀的桶装焊丝,然后检查混合气体比例,Ar/CO₂里CO₂比例太高飞溅必然大。还不行?看看焊枪的导电嘴是不是磨损了,接触不良导致电弧不稳。最后再微调脉冲波形的峰值电流和基值时间。记住:焊接电源的动态响应能力在机器人焊接工艺中至关重要,便宜货波控延迟大,喷溅根本压不住。
智能化不是贴标签,是让数据说话
现在都在谈焊接工艺智能化,什么焊接云、AI质量预测。其实核心就两件事:实时监测与工艺自适应。比如激光焊缝跟踪算标配了,但多数还只是纠偏,没有把间隙、错边量实时反馈给电源调节参数。我看到的最实用的升级,是加了熔池视觉传感,通过分析熔池几何特征,动态调整送丝速度和行走速度,保持一致的熔宽和余高。这套东西在薄板拼焊上很管用。
当然,数据积累不够全是扯淡。有的车间连每道焊缝的实际参数都没记录,谈什么工艺优化?先把数据捋清楚——电流、电压、送丝速度、保护气流量、层间温度、工件编号,完整逆向追溯,才有资格谈AI。别被概念忽悠瘸了。
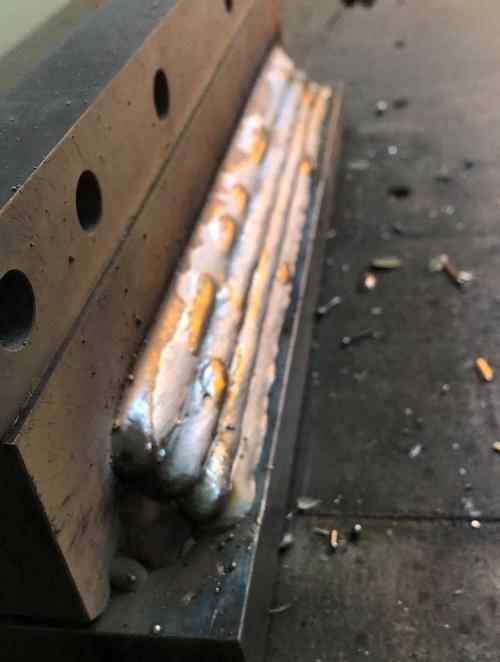
最后说个得意事儿。去年帮一个船用柴油机部件厂调机器人,材质是Q345D,壁厚35mm,多层多道焊。原来内部缺陷率8%,怎么也降不下去。我重新设计了坡口角度,从单V改成双V,减小每道填充量,同时严格控制预热温度不低于120℃,道间温度不超200℃,用机器人的电弧跟踪保证侧壁熔合。三周后UT探伤合格率提到99.6%。厂长激动得差点要拉着我拜把子。你看,焊接工艺的魅力就在这儿——不是魔法,是科学加经验,再加一点较真。
工艺路还长,别停下琢磨。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机器人焊接工艺:花了上百万买的设备,焊出来全是气孔? https://www.dachanpin.com/a/tg/66137.html